


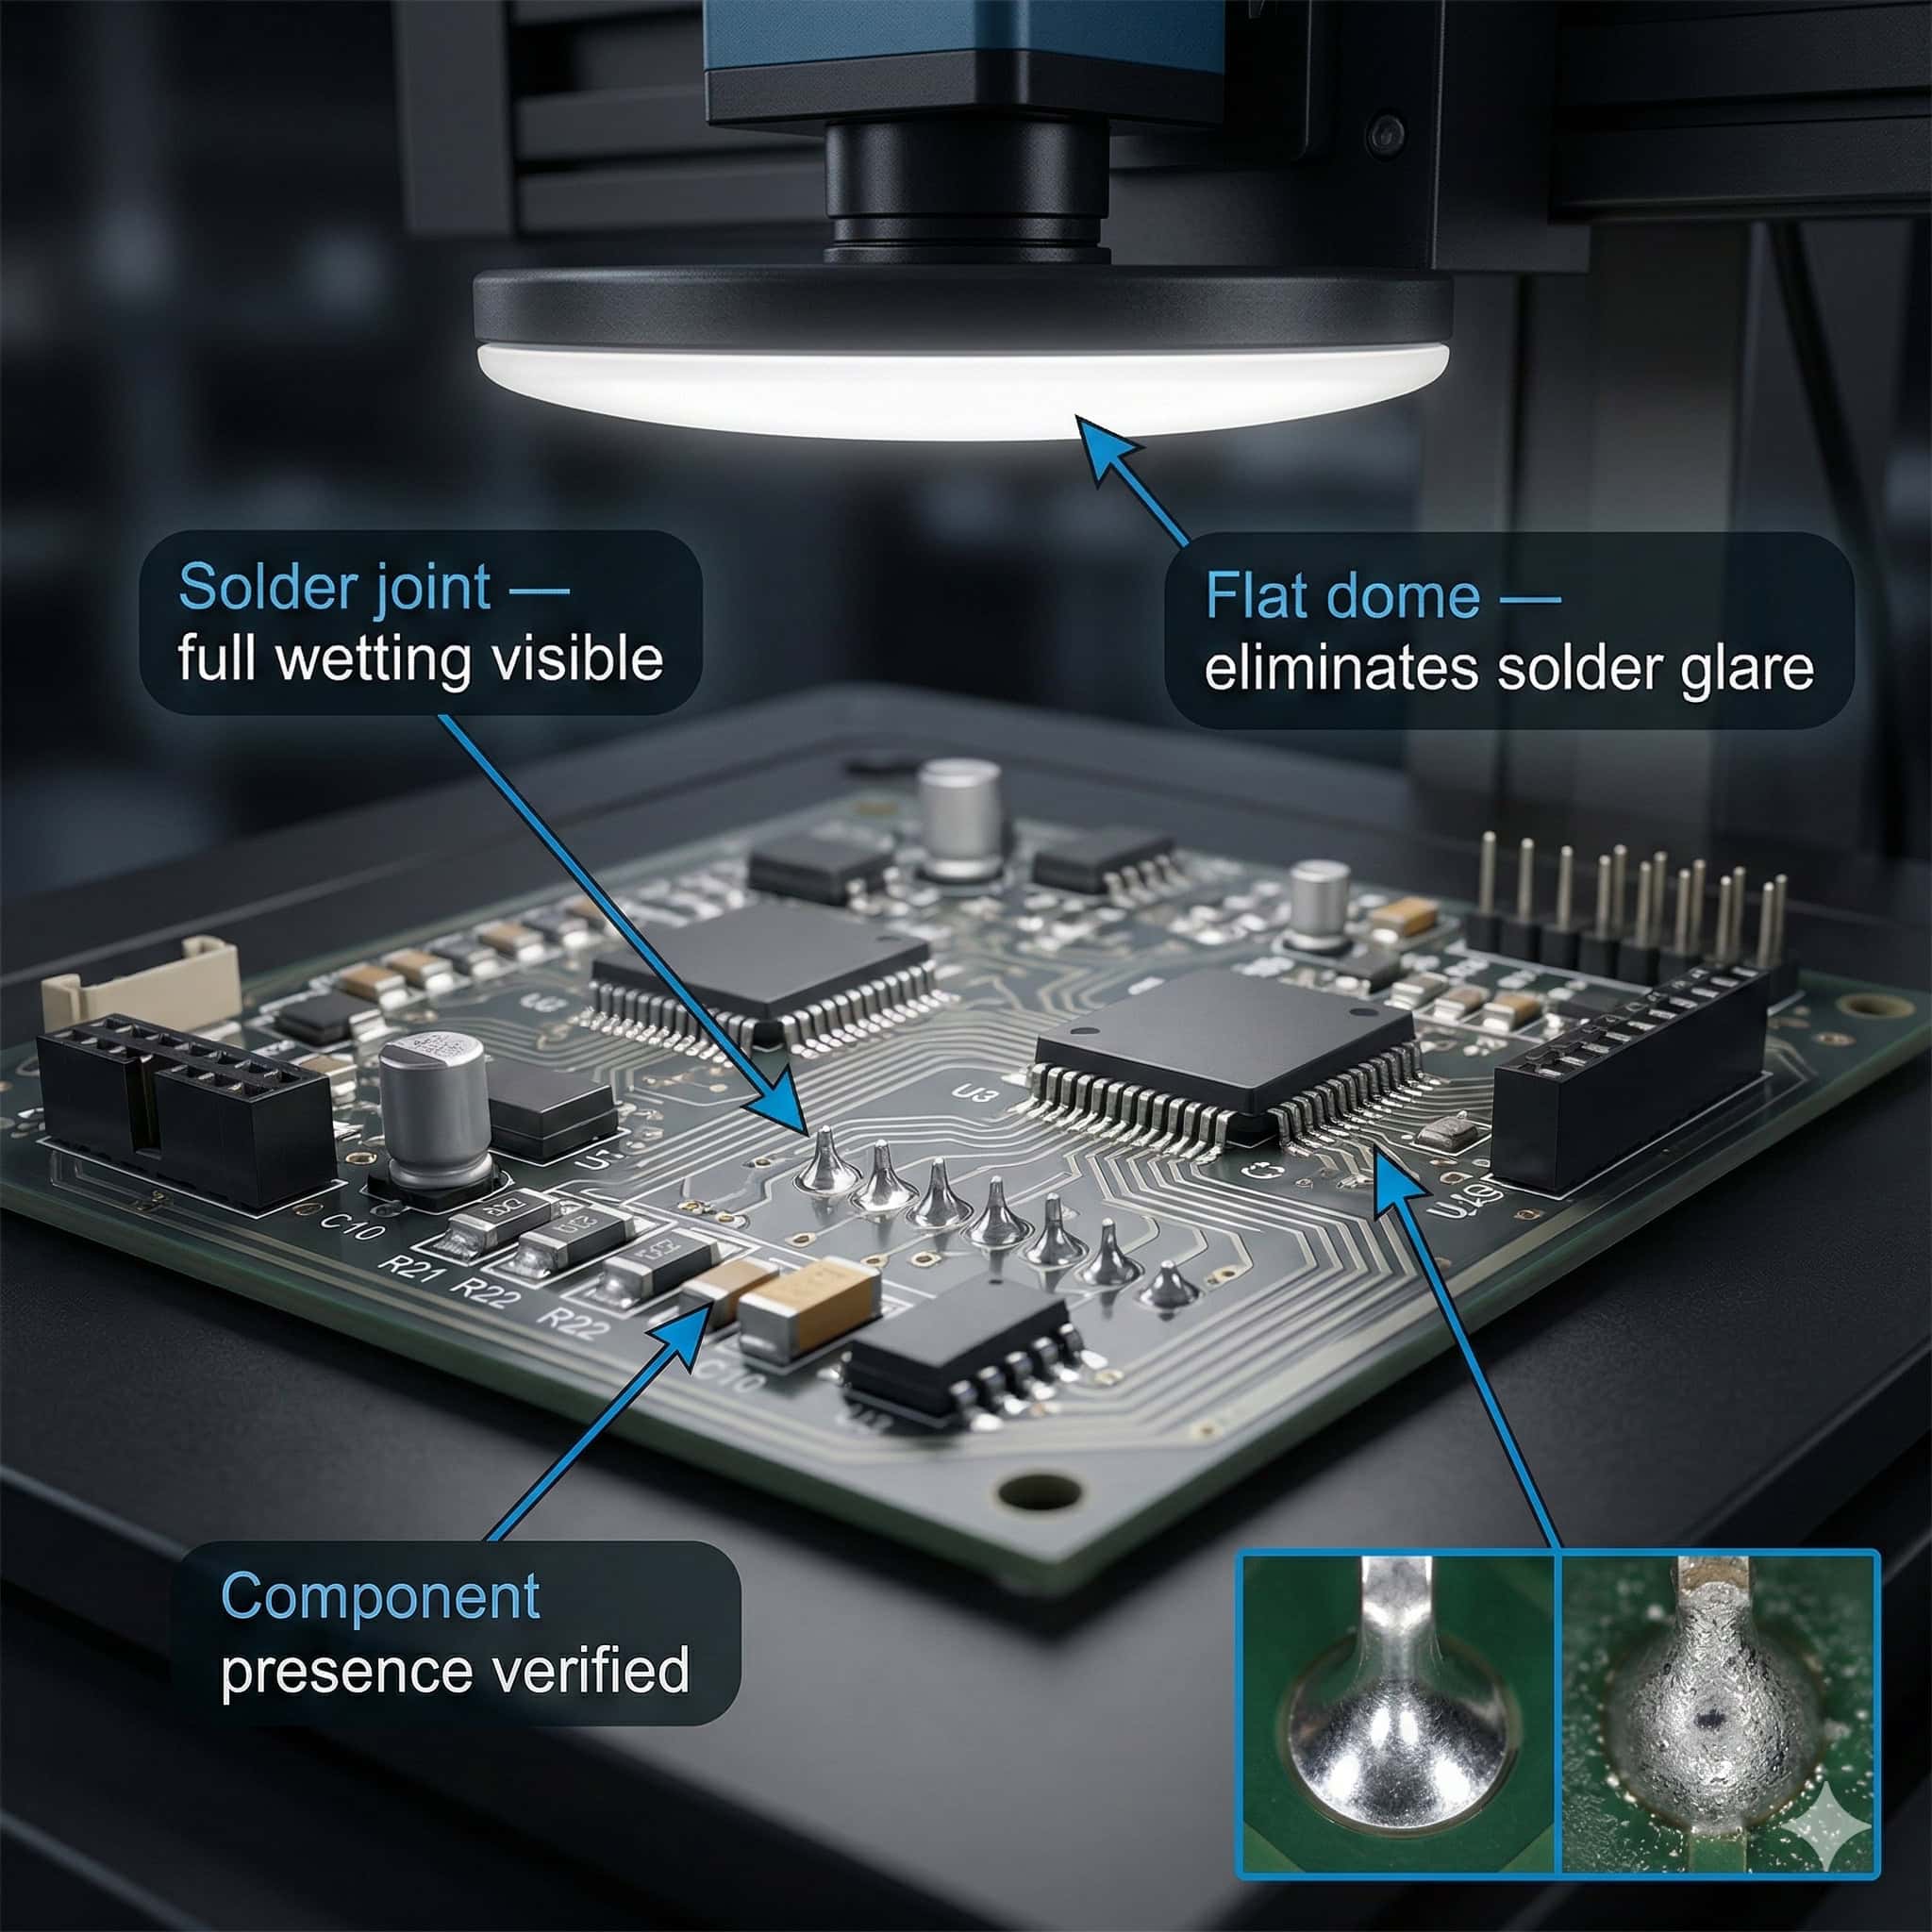
La inspección de PCB y electrónica se sitúa entre las aplicaciones más exigentes en visión artificial industrial. Las dimensiones de los componentes se reducen con cada generación de productos. Las uniones de soldadura son a menudo inferiores a 0,5 mm. Los pads dorados, las superficies estañadas y la pasta de soldadura presentan propiedades de reflectancia muy diferentes. Un enfoque de iluminación que funciona para una tarea en una PCB puede producir imágenes completamente inutilizables para otra tarea en la misma placa.
Por lo tanto, el ingeniero de iluminación debe tratar la inspección de PCB como un problema multitarea. Las diferentes tareas de inspección requieren distintas geometrías de iluminación, a menudo en la misma placa y en la misma línea de producción. Comprender las características ópticas de cada objetivo de inspección es el punto de partida para diseñar una estrategia de iluminación eficaz.
El desafío de la inspección de PCB: miniaturización y superficies reflectantes
Las PCB modernas concentran múltiples tipos de superficies en un área muy reducida. El sustrato FR4 virgen, la máscara de soldadura, la pasta de soldadura, las uniones de soldadura, las pistas de cobre, los pads dorados, los cuerpos de componentes, los marcados de componentes y las gotas de adhesivo pueden ubicarse en unos pocos centímetros cuadrados. Cada material posee una reflectancia, un color y una textura superficial diferentes, y cada uno responde de forma distinta a la iluminación directa, difusa, coaxial y de campo oscuro.
La tendencia hacia la miniaturización agrava el problema. A medida que los encapsulados de los componentes se reducen de QFP a BGA y CSP, aumenta la resolución espacial que necesita el sistema de inspección. Un mayor aumento implica un campo de visión más reducido, lo que a su vez significa que el iluminador debe proporcionar una intensidad y una uniformidad constantes en un área menor, manteniendo la geometría correcta para la tarea de inspección.

¿Quieres ayuda para elegir el producto?
Inspección de soldaduras: iluminación coaxial y de campo oscuro
La inspección de soldaduras es la tarea más crítica en el control de calidad del montaje SMT. El objetivo es detectar soldadura insuficiente, exceso de soldadura, puentes de soldadura, soldaduras frías y efecto tombstoning. Cada tipo de defecto presenta una forma tridimensional y una firma óptica diferentes.
Iluminación coaxial para superficies de soldadura planas
Las uniones de soldadura bien formadas sobre pads planos presentan una superficie superior plana característica, de tipo especular. La iluminación coaxial —donde la luz se desplaza a lo largo del eje óptico de la cámara— produce una reflexión brillante y uniforme en esta superficie plana. Las uniones defectuosas con una superficie rugosa, irregular o inclinada reflejan menos luz a lo largo del eje óptico y se muestran más oscuras. Esa diferencia de brillo es la base para la inspección coaxial de soldaduras.
La iluminación coaxial también funciona bien para inspeccionar pads dorados antes de la soldadura. La superficie de oro es altamente especular, por lo que bajo iluminación coaxial los pads dorados se ven uniformemente brillantes. La contaminación, la oxidación o los daños en la superficie del pad rompen la reflexión especular y se muestran como una región más oscura. Esto permite la inspección del pad previa al reflujo, así como la verificación de la calidad de las soldaduras.
Iluminación de campo oscuro para la detección de defectos de soldadura
La iluminación de campo oscuro a ángulos bajos resulta ideal para detectar puentes de soldadura, bolas de soldadura y contaminación superficial en PCB. Bajo una iluminación con incidencia rasante, la máscara de soldadura plana y las superficies planas de los pads se muestran oscuras. Los elementos de soldadura en relieve —puentes entre pads, bolas de soldadura en la superficie de la placa, terminales de componentes levantados— dispersan la luz y se ven brillantes. Este contraste hace visibles los pequeños defectos de soldadura, incluso cuando solo tienen una fracción de milímetro de altura.
Verificación de la colocación de componentes: retroiluminación e iluminación anular
La verificación de la colocación de componentes comprueba que estos estén presentes, correctamente orientados y dentro de la tolerancia de colocación. Los diferentes tipos de componentes requieren distintos enfoques de iluminación.
Retroiluminación para inspección del contorno de componentes con terminales
Para componentes insertables con terminales y grandes encapsulados SMT con contornos de terminales visibles, la retroiluminación proporciona el mayor contraste para la medición de la posición y dobladura de los terminales. Los terminales del componente se observan como siluetas oscuras sobre la retroiluminación brillante. La coplanaridad de terminales, el espaciado entre ellos y la presencia de terminales doblados o faltantes son medibles a partir de la imagen de la silueta con precisión subpíxel.
Iluminación anular para presencia y polaridad de componentes
Los iluminadores anulares proporcionan una iluminación frontal adecuada para la detección de presencia de componentes y la lectura de marcas de polaridad. La geometría anular ilumina la superficie superior del componente desde todos los azimuts, produciendo una imagen uniforme de campo claro del cuerpo del componente. Las marcas del componente, los indicadores de polaridad y las características de orientación destacan sobre el fondo del cuerpo del componente. Este es el enfoque estándar para confirmar la orientación correcta de diodos, condensadores electrolíticos e IC polarizados.
Inspección de pistas y vías en placas desnudas
La inspección de placas vírgenes comprueba la continuidad de pistas de cobre, el ancho de pista, el espaciado entre pistas y la presencia de vías antes de montar los componentes. El objetivo de inspección es el patrón de pistas de cobre sobre la superficie de la máscara de soldadura.
La iluminación directa coaxial o casi coaxial es el enfoque estándar para la inspección de placas vírgenes. La superficie de la máscara de soldadura tiene una reflectancia definida y las áreas de pistas de cobre tienen otra diferente. El contraste entre ambas permite obtener una imagen clara del patrón de pistas. Para placas de alta densidad con anchos de pista muy finos por debajo de 100 micrómetros, la iluminación NIR puede acentuar el contraste entre el cobre y la máscara de soldadura al aprovechar la diferente reflectancia espectral de ambos materiales.
Inspección de vías
Los orificios de vía en una placa virgen se observan como círculos oscuros sobre el cobre brillante o la máscara de soldadura circundante bajo iluminación coaxial. El diámetro, el espaciado y el estado de llenado de la vía se pueden medir a partir de la imagen. Las vías sin rellenar que deberían haberse metalizado se ven diferentes de las vías correctamente rellenadas. La retroiluminación también puede servir para la inspección de vías cuando la placa es lo suficientemente fina para la transmisión de luz.
Marcado de CI y lectura de serialización
La verificación del marcado de IC y la lectura datamatrix o de códigos de barras en encapsulados de componentes son tareas habituales en la inspección de electrónica. El marcado suele ser grabado por láser o impreso por tinta en un cuerpo de encapsulado plástico o cerámico. El contraste entre el marcado y la superficie del encapsulado depende del tipo de marcado, del color del encapsulado y de las condiciones de iluminación.
Para marcados grabados por láser en encapsulados oscuros de IC, la iluminación directa de bajo ángulo resalta la diferencia de altura entre la superficie grabada y la no grabada, ofreciendo un mejor contraste que la iluminación frontal. Para marcados impresos con tinta en encapsulados plásticos, suele ser suficiente una iluminación frontal directa a un ángulo moderado. Para códigos datamatrix que deben leerse con fiabilidad a alta velocidad, una intensidad adecuada y el ángulo correcto importan más que la geometría específica del iluminador.
Gestión de superficies reflectantes de oro y estaño sin deslumbramientos
Los conectores dorados, los terminales estañados y las superficies humectadas por soldadura se encuentran entre los materiales más complejos en la inspección de PCB debido a su altísima reflectancia especular. Bajo una iluminación frontal directa, estas superficies generan puntos calientes especulares intensos que saturan el sensor de imagen y ocultan las características de interés.
Se utilizan tres enfoques para gestionar las reflexiones especulares de las superficies de oro y estaño.
El primero es la iluminación coaxial, que aprovecha la reflexión especular de forma constructiva al alinear la reflexión con el eje de la cámara. Las características planas y perpendiculares al eje óptico se observan uniformemente brillantes; las características inclinadas o irregulares se ven más oscuras.
El segundo es la iluminación de cúpula o cúpula plana, que cubre el hemisferio de ángulos de iluminación para que las reflexiones especulares se distribuyan por todo el interior de la cúpula en lugar de concentrarse en un único ángulo. Esto elimina los puntos calientes brillantes a costa de una cierta reducción en el contraste de las características.
El tercero es la polarización. Un filtro polarizador en el iluminador y un analizador de polarización cruzada en el objetivo de la cámara eliminan las reflexiones especulares de las superficies metálicas. Solo la componente dispersada de forma difusa de la luz reflejada pasa a través del analizador de polarización cruzada. Esto elimina por completo el deslumbramiento de las superficies de oro y estaño y revela las características de la superficie enmascaradas por la reflexión especular bajo iluminación no polarizada.
Productos y tecnologías
Familias de iluminadores RODER Vision para la inspección de PCB y electrónica
Las familias de productos RODER Vision indicadas a continuación responden a las necesidades de iluminación más comunes en la inspección de montaje de PCB y el control de calidad en electrónica.

DC6 — Anillo LED de alta densidad.
Iluminación anular para presencia de componentes, marcado de polaridad e inspección de soldaduras. Geometría casi coaxial para superficies de pads reflectantes. Multilongitud de onda.

FD2 – Iluminadores LED de cúpula plana
Iluminación difusa para PCB ensambladas con superficies mixtas reflectantes y mates. Elimina puntos calientes especulares. Ideal para comprobaciones estéticas y de presencia en toda la placa.

DL6 – Matriz LED de alta densidad
Iluminación matricial directa para la inspección de pistas en placas vírgenes, lectura de marcados de IC y verificación datamatrix. Estabilidad térmica HTTM. Opciones NIR y UV.

BL3 — Serie de retroiluminación LED
Retroiluminación para la inspección de siluetas de componentes con terminales: coplanaridad de terminales, espaciado y detección de dobladuras. Alta uniformidad. Múltiples tamaños y longitudes de onda.
Preguntas frecuentes
La iluminación coaxial es la técnica más eficaz para inspeccionar superficies planas de pads de soldadura y pads dorados. Produce una reflexión brillante y uniforme en superficies planas y muestra los defectos como regiones más oscuras. La iluminación de campo oscuro a ángulos bajos funciona bien para detectar defectos de soldadura en relieve, tales como puentes, bolas de soldadura y terminales levantados, que se observan brillantes sobre el fondo oscuro.
Se utilizan tres enfoques: iluminación coaxial, que aprovecha la reflexión especular de forma constructiva; iluminación de cúpula o flat dome, que distribuye las reflexiones por todo el hemisferio para eliminar puntos calientes; e iluminación de polarización cruzada, que elimina por completo las reflexiones especulares mediante un filtro polarizador en el iluminador y un analizador de polarización cruzada en el objetivo de la cámara. La polarización cruzada es la forma más completa de eliminar el deslumbramiento en superficies de oro y estaño.
Las longitudes de onda NIR (850 nm o 940 nm) pueden acentuar el contraste entre las pistas de cobre y la máscara de soldadura en placas vírgenes al aprovechar la diferente reflectancia espectral de ambos materiales. La iluminación UV puede aumentar el contraste de ciertos colores de máscara de soldadura y revelar contaminación en la superficie de los pads. Para la inspección general de PCB, la iluminación roja (617 nm) o blanca es un buen punto de partida, evaluando NIR o UV cuando las longitudes de onda visibles estándar no ofrecen suficiente contraste.
En la mayoría de los casos, las diferentes tareas de inspección en una misma PCB requieren distintas geometrías de iluminación. Una única estación de cámara puede utilizar un iluminador anular para la presencia de componentes y un flat dome para la inspección estética de la placa ensamblada, activados de forma independiente para cada tarea. Para sistemas AOI en línea de alto rendimiento, se activan de forma secuencial varios modos de iluminación para capturar imágenes independientes para cada tarea a plena velocidad de producción.
Para códigos datamatrix grabados por láser en encapsulados oscuros de IC, la iluminación directa de bajo ángulo resalta la diferencia de altura entre las zonas grabadas y no grabadas, mejorando el contraste. Para códigos impresos con tinta, suele ser suficiente una iluminación frontal directa a un ángulo moderado. Una intensidad adecuada y el ángulo correcto son más importantes que la geometría específica del iluminador. El modo estroboscópico proporciona suficiente intensidad sin degradación térmica del iluminador.
Contactos e información
Contacto para información general : info@roder.it
Partner de integración de sistemas y sensores : www.roder.it
División de Visión Artificial de RODER : www.rodervision.com
División de Instrumentos de RODER : www.innovacheck.com
Más información sobre RODER VISION : about us
La información de este sitio web se proporciona únicamente con fines informativos. Aunque ha sido preparada con el mayor cuidado, no constituye una oferta contractual ni un compromiso vinculante de suministro. Puede contener errores de transcripción, traducción o tipográficos. Para obtener información precisa y actualizada, póngase en contacto directamente con nuestra empresa.
Tenga en cuenta: Algunas imágenes de este sitio web han sido generadas intencionadamente mediante Inteligencia Artificial (IA). Esto se debe al hecho de que, para muchas aplicaciones y proyectos, no es posible divulgar fotografías de la instalación o sistema real debido a acuerdos de confidencialidad, cláusulas contractuales y acuerdos de no divulgación (NDA).
Related topics :
 Estrategias de iluminación para robots pick & place SMD en la colocación de componentes electrónicos
 Iluminación LED para visión artificial en automoción: inspección de carrocería, soldadura, pintura y componentes
 Inspección de bordes y perfiles de componentes de madera con retroiluminación LED
 Iluminación LED UV para la detección de fugas por fluorescencia e inspección de marcadores de seguridad
 Iluminación lineal LED para la inspección de banda de alto rendimiento en producción continua