


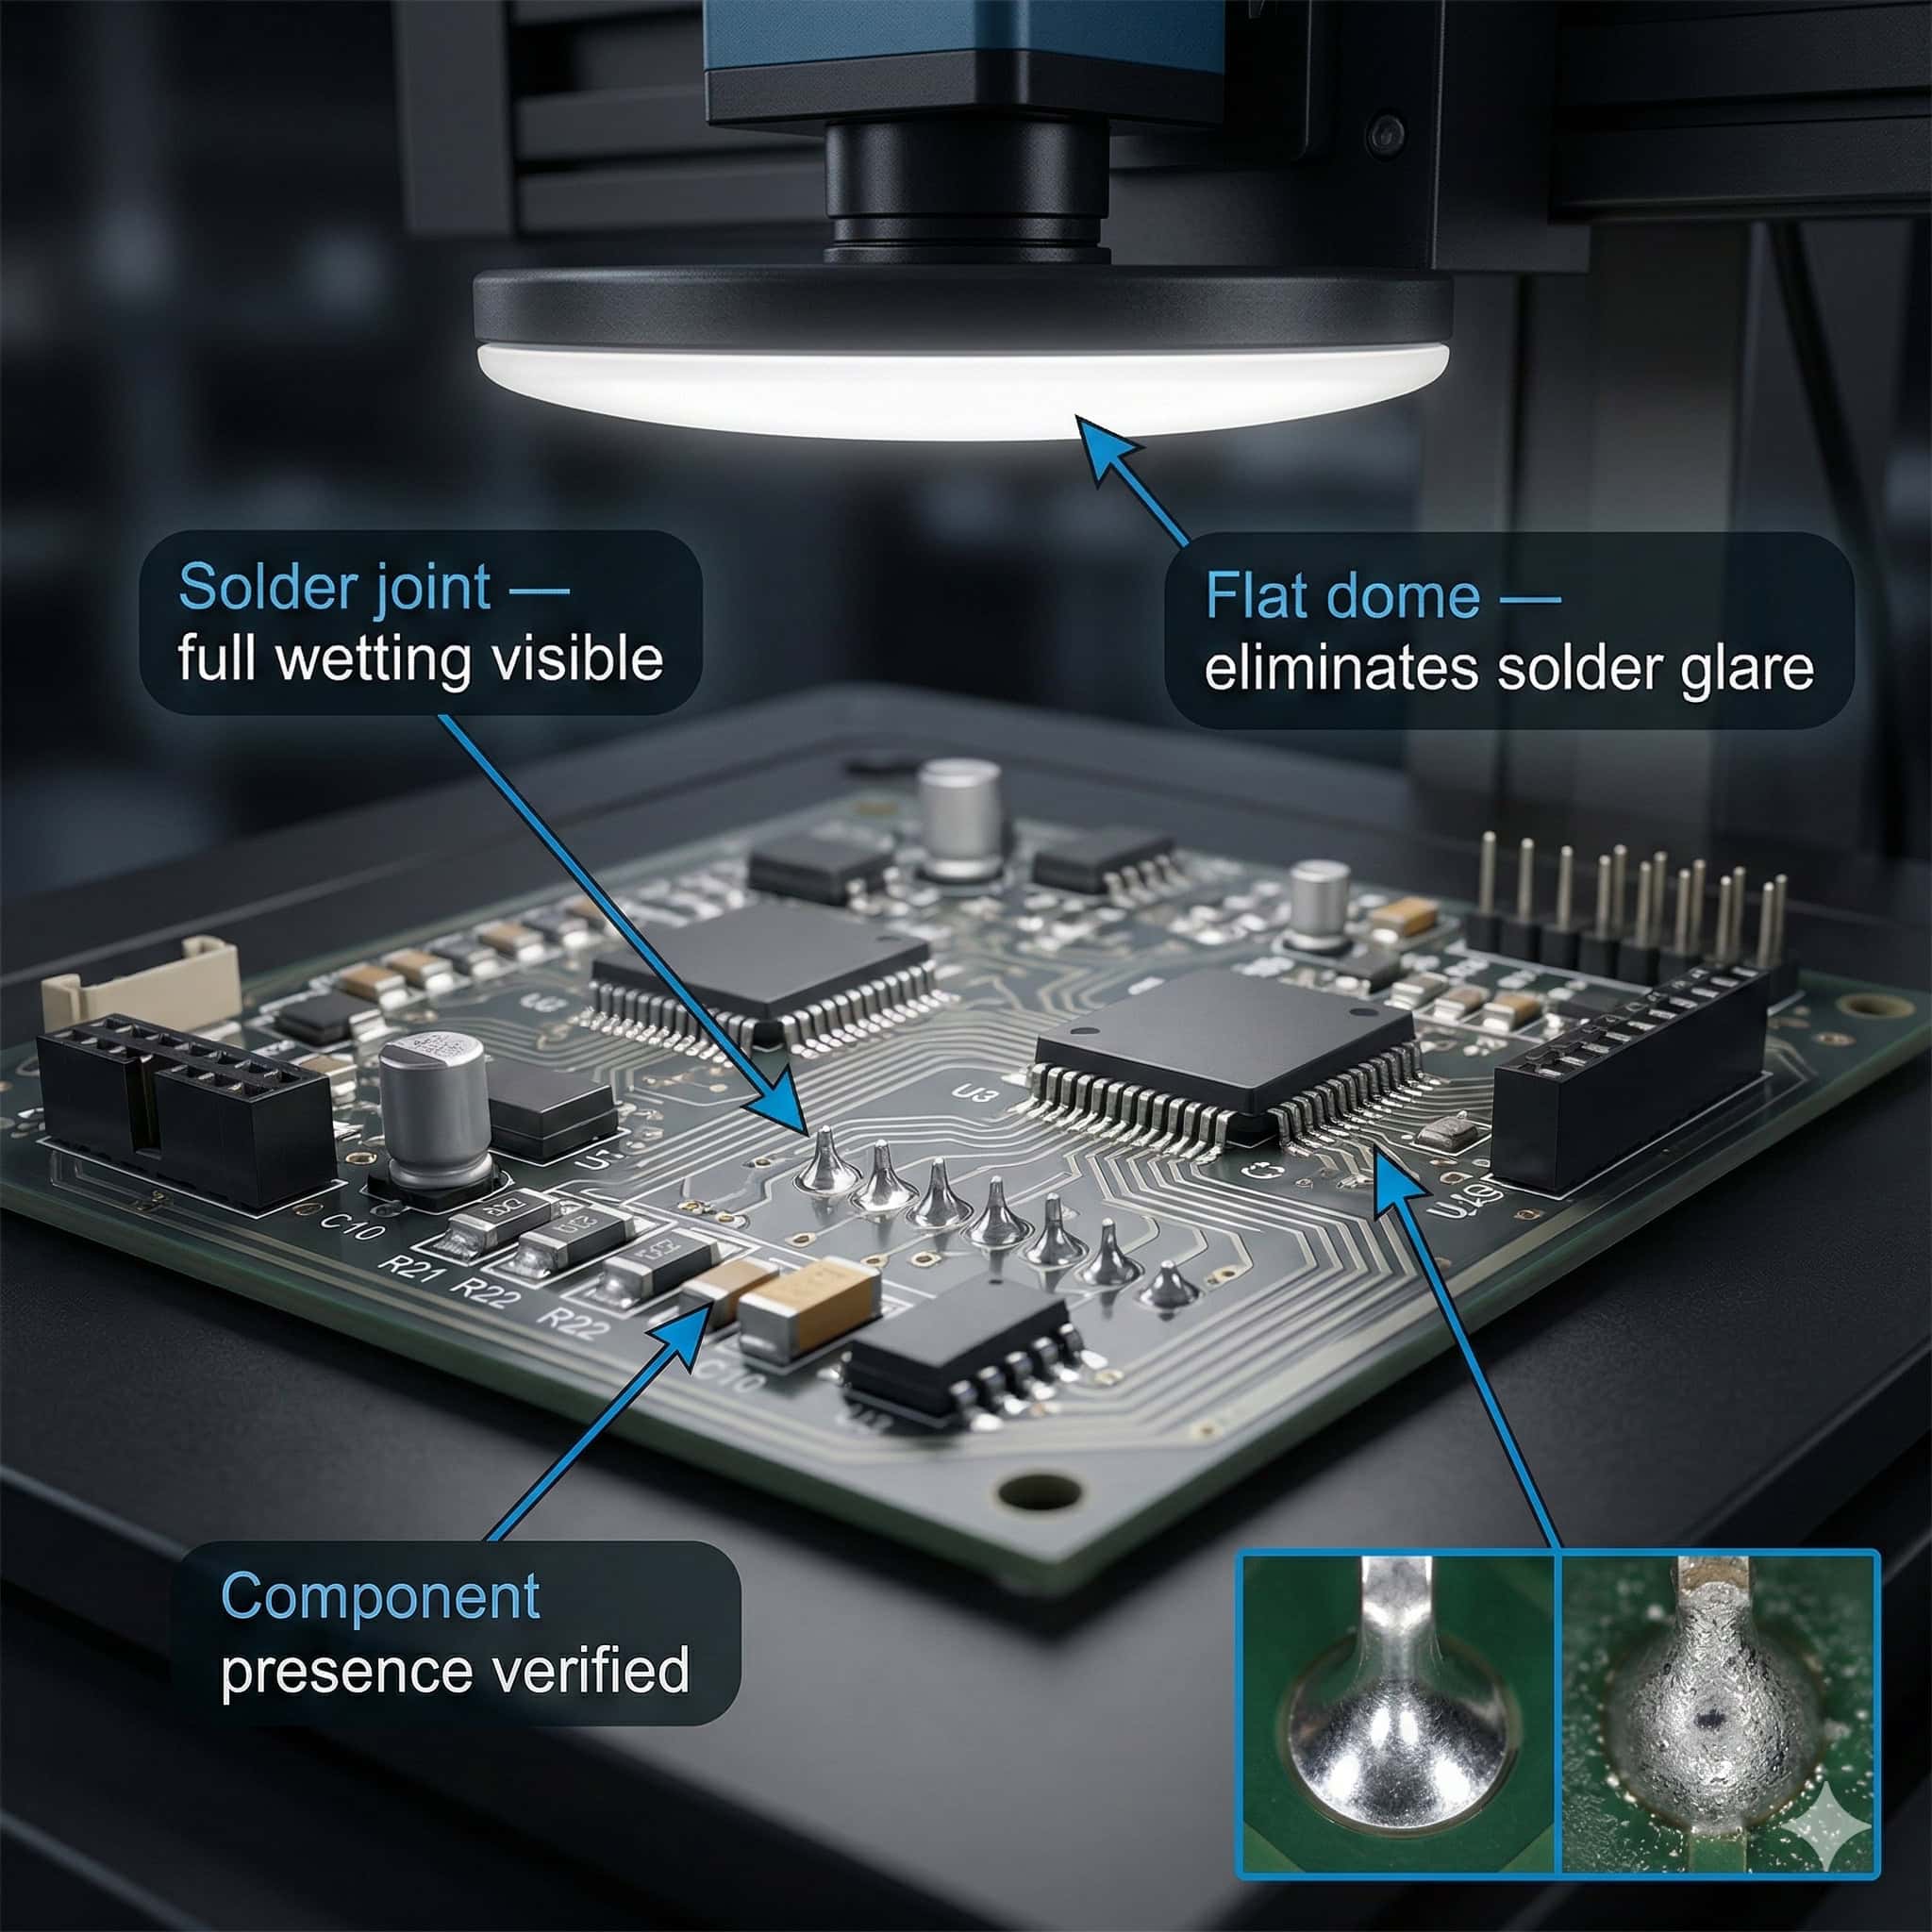
L’ispezione di PCB ed elettronica rientra tra le applicazioni più impegnative nella visione artificiale industriale. Le dimensioni dei componenti si riducono a ogni generazione di prodotto. I giunti di saldatura sono spesso inferiori a 0,5 mm. I pad dorati, le superfici stagnate e la pasta saldante presentano proprietà di riflettanza molto diverse. Un approccio di illuminazione che funziona per un compito su un PCB può produrre immagini completamente inutilizzabili per un altro compito sulla stessa scheda.
L’ingegnere dell’illuminazione deve quindi trattare l’ispezione di PCB come un problema multi-task. Mansioni di ispezione diverse richiedono geometrie di illuminazione differenti, spesso sulla stessa scheda e nella medesima linea di produzione. Comprendere le caratteristiche ottiche di ciascun target di ispezione è il punto di partenza per progettare una strategia di illuminazione efficace.
La sfida dell’ispezione di PCB: miniaturizzazione e superfici riflettenti
I moderni PCB concentrano molteplici tipi di superficie in un’area molto ridotta. Il substrato FR4 nudo, il solder mask, la pasta saldante, i giunti di saldatura, le piste in rame, i pad dorati, i corpi dei componenti, le marcature dei componenti e le gocce di adesivo possono trovarsi tutti in pochi centimetri quadrati. Ogni materiale presenta una riflettanza, un colore e una trama superficiale differenti, e ciascuno risponde diversamente all’illuminazione diretta, diffusa, coassiale e in campo scuro.
La spinta verso la miniaturizzazione accentua il problema. Con il ridursi dei package dei componenti da QFP a BGA e CSP, la risoluzione spaziale richiesta dal sistema di ispezione aumenta. Un ingrandimento maggiore comporta un campo visivo più ridotto, il che significa che l’illuminatore deve fornire un’intensità e un’uniformità costanti su un’area più piccola, mantenendo la corretta geometria per il compito di ispezione.

Vuoi essere aiutato a scegliere il prodotto?
Ispezione delle saldature: illuminazione coassiale e in campo scuro.
L’ispezione delle saldature è l’attività più critica nel controllo qualità dell’assemblaggio SMT. L’obiettivo è individuare saldature insufficienti, eccessi di saldatura, ponti di saldatura, saldature fredde ed effetto tombstoning. Ogni tipologia di difetto presenta una forma tridimensionale e una firma ottica differenti.
Illuminazione coassiale per superfici di saldatura piane
I giunti di saldatura ben formati su pad piani presentano una superficie superior piatta e speculare caratteristica. L’illuminazione coassiale —dove la luce viaggia lungo l’asse ottico della telecamera— produce una riflessione brillante e uniforme da questa superficie piana. I giunti difettosi con superficie ruvida, irregolare o inclinata riflettono meno luce lungo l’asse ottico e appaiono più scuri. Tale differenza di luminosità costituisce la base per l’ispezione coassiale delle saldature.
L’illuminazione coassiale funziona bene anche per l’ispezione dei pad dorati prima della saldatura. La superficie d’oro è altamente speculare, quindi sotto illuminazione coassiale i pad dorati appaiono uniformemente luminosi. Contaminazioni, ossidazioni o danni sulla superficie del pad interrompono la riflessione speculare e appaiono come regioni più scure. Ciò consente l’ispezione dei pad prima del reflusso e la verifica della qualità dei giunti di saldatura.
Illuminazione in campo scuro per il rilevamento dei difetti di saldatura
L’illuminazione in campo scuro a bassi angoli risulta ideale per rilevare ponti di saldatura, palline di saldatura e contaminazioni superficiali sui PCB. Sotto un’illuminazione a incidenza radente, le surfaces piane del solder mask e dei pad appaiono scure. Gli elementi di saldatura in rilievo —ponti tra i pad, palline di saldatura sulla superficie della scheda, reofori dei componenti sollevati— diffondono la luce e appaiono luminosi. Tale contrasto rende visibili i piccoli difetti di saldatura anche quando sono alti solo una frazione di millimetro.
Verifica del posizionamento dei componenti: retroilluminazione e illuminazione ad anello
La verifica del posizionamento dei componenti controlla che i componenti siano presenti, orientati correttamente e rientrino nelle tolleranze di posizionamento. Tipologie di componenti diverse richiedono approcci di illuminazione differenti.
Retroilluminazione per ispezione del profilo di componenti con terminali
Per i componenti attraverso foro con reofori e per i grandi package SMT con contorni dei reofori visibili, la retroilluminazione offre il massimo contrasto per la misurazione della posizione e della piegatura dei reofori. I reofori del componente appaiono come silhouette scure contro la retroilluminazione luminosa. La complanarità dei reofori, la loro spaziatura e la presenza di reofori piegati o mancanti sono tutti misurabili dall’immagine a silhouette con precisione sub-pixel.
Illuminazione ad anello per presenza e polarità dei componenti
Gli illuminatori ad anello forniscono un’illuminazione frontale molto adatta al rilevamento della presenza dei componenti e alla lettura delle marcature di polarità. La geometria ad anello illumina la superficie superiore del componente da tutti gli azimut, producendo un’immagine uniforme in campo chiaro del corpo del componente. Le marcature del componente, gli indicatori di polarità e i dettagli di orientamento risaltano rispetto al fondo del corpo del componente. Questo è l’approccio standard per confermare il corretto orientamento di diodi, condensatori elettrolitici e IC polarizzati.
Ispezione di piste e via su schede nude
L’ispezione della scheda nuda controlla la continuità delle piste in rame, la larghezza e la spaziatura delle piste e la presenza dei via prima del montaggio dei componenti. Il target di ispezione è il pattern delle piste in rame sulla superficie del solder mask.
L’illuminazione diretta coassiale o quasi-coassiale è l’approccio standard per l’ispezione della scheda nuda. La superficie del solder mask ha una riflettanza definita e le aree delle piste in rame ne hanno una diversa. Il contrasto tra le due permette di acquisire chiaramente il pattern delle piste. Per schede ad alta densità con larghezze di pista molto fini al di sotto dei 100 micrometri, l’illuminazione NIR può accentuare il contrasto tra rame e solder mask sfruttando la differente riflettanza spettrale dei due materiali.
Ispezione dei via
I fori di via su una scheda nuda appaiono come cerchi scuri contro il rame o il solder mask circostante luminoso sotto illuminazione coassiale. Il diametro del via, la spaziatura e lo stato di riempimento sono misurabili dall’immagine. I via non riempiti che avrebbero dovuto essere metallizzati appaiono diversi dai via correttamente riempiti. La retroilluminazione può servire anche per l’ispezione dei via quando la scheda è abbastanza sottile da permettere la trasmissione della luce.
Lettura di marcature e serializzazione su circuiti integrati
La verifica della marcatura degli IC e la lettura datamatrix o di codici a barre sui package dei componenti sono compiti comuni nell’ispezione elettronica. La marcatura è solitamente incisa al laser o stampata a inchiostro sul corpo del package in plastica o ceramica. Il contrasto tra la marcatura e la superficie del package dipende dal tipo di marcatura, dal colore del package e dalle condizioni di illuminazione.
Per le marcature incise al laser su package scuri di IC, l’illuminazione diretta a basso angolo risalta la differenza di altezza tra la superficie incisa e quella non incisa, offrendo un contrasto migliore rispetto all’illuminazione frontale. Per le marcature stampate a inchiostro su package in plastica, un’illuminazione frontale diretta ad un angolo moderato è solitamente sufficiente. Per i codici datamatrix che devono essere letti con affidabilità ad alta velocità, un’intensità adeguata e l’angolo corretto contano più della specifica geometria dell’illuminatore.
Gestione delle superfici riflettenti in oro e stagno senza abbagliamento
I connettori dorati, i reofori stagnati e le superfici bagnate da saldatura figurano tra i materiali più complessi nell’ispezione di PCB a causa della loro altissima riflettanza speculare. Sotto illuminazione frontale diretta, queste superfici generano intensi punti caldi speculari che saturano il sensore della telecamera e nascondono i dettagli di interesse.
Si utilizzano tre approcci per gestire le riflessioni speculari dalle superfici in oro e stagno.
Il primo è l’illuminazione coassiale, che sfrutta la riflessione speculare in modo costruttivo allineando la riflessione con l’asse della telecamera. I dettagli piani e perpendicolari all’asse ottico appaiono uniformemente luminosi; i dettagli inclinati o irregolari appaiono più scuri.
Il secondo è l’illuminazione a cupola o cupola piatta, che riempie l’emisfero degli angoli di illuminazione in modo che le riflessioni speculari si distribuiscano sull’intero interno della cupola anziché concentrarsi in un singolo angolo. Ciò elimina i punti caldi luminosi a costo di una lieve riduzione del contrasto dei dettagli.
Il terzo è la polarizzazione. Un filtro polarizzatore sull’illuminatore e un analizzatore a polarizzazione incrociata sull’obiettivo della telecamera eliminano le riflessioni speculari dalle superfici metalliche. Solo la componente diffusa della luce riflessa passa attraverso l’analizzatore a polarizzazione incrociata. Ciò rimuove completamente l’abbagliamento dalle superfici in oro e stagno e rivela i dettagli superficiali mascherati dalla riflessione speculare sotto illuminazione non polarizzata.
Prodotti e tecnologie
Famiglie di illuminatori RODER Vision per l’ispezione di PCB ed elettronica
Le famiglie di prodotti RODER Vision indicate di seguito rispondono alle esigenze di illuminazione più comuni nell’ispezione dell’assemblaggio di PCB e nel controllo qualità dell’elettronica.

DC6 — High Density LED Ring
Illuminazione ad anello per presenza componenti, marcatura di polarità e ispezione delle saldature. Geometria quasi-coassiale per superfici di pad riflettenti. Multi-lunghezza d’onda.

FD2 – Illuminatori LED a cupola piatta
Illuminazione diffusa per PCB assemblati con superfici miste riflettenti e opache. Elimina i punti caldi speculari. Ideale per controlli estetici e di presenza sull’intera scheda.

DL6 – Matrice di LED ad alta densità
Illuminazione a matrice diretta per l’ispezione delle piste su scheda nuda, lettura della marcatura degli IC e verifica datamatrix. Stabilità termica HTTM. Opzioni NIR e UV.

BL3 — Serie Retroilluminatori LED
Retroilluminazione per l’ispezione delle silhouette di componenti con reofori: complanarità dei reofori, spaziatura e rilevamento delle piegature. Alta uniformità. Molteplici dimensioni e lunghezze d’onda.
Domande frequenti
L’illuminazione coassiale è la tecnica più efficace per l’ispezione delle superfici piane dei pad di saldatura e dei pad dorati. Produce una riflessione brillante e uniforme sulle superfici piane e mostra i difetti come regioni più scure. L’illuminazione in campo scuro a bassi angoli funziona bene per rilevare difetti di saldatura in rilievo come ponti, palline di saldatura e reofori sollevati, che appaiono luminosi sullo sfondo scuro.
Si utilizzano tre approcci: l’illuminazione coassiale, che sfrutta la riflessione speculare in modo costruttivo; l’illuminazione a cupola o cupola piatta, che distribuisce le riflessioni sull’intero emisfero per eliminare i punti caldi; e l’illuminazione a polarizzazione incrociata, che rimuove completamente le riflessioni speculari mediante un filtro polarizzatore sull’illuminatore e un analizzatore a polarizzazione incrociata sull’obiettivo della telecamera. La polarizzazione incrociata è il modo più completo per eliminare l’abbagliamento dalle superfici in oro e stagno.
Le lunghezze d’onda NIR (850 nm o 940 nm) possono accentuare il contrasto tra le piste in rame e il solder mask sulle schede nude sfruttando la differente riflettanza spettrale dei due materiali. L’illuminazione UV può aumentare il contrasto di determinati colori del solder mask e rivelare contaminazioni sulla superficie dei pad. Per l’ispezione generale dei PCB, l’illuminazione rossa (617 nm) o bianca rappresenta un buon punto di partenza, considerando NIR o UV laddove le lunghezze d’onda visibili standard non offrano un contrasto sufficiente.
Nella maggior parte dei casi, mansioni di ispezione diverse sullo stesso PCB richiedono geometrie di illuminazione differenti. Una singola stazione con telecamera può utilizzare un illuminatore ad anello per la presenza dei componenti e uno a cupola piatta per l’ispezione estetica della scheda assemblata, attivati separatamente per ciascun compito. Per i sistemi AOI in linea ad alta produttività, diverse modalità di illuminazione vengono attivate in sequenza per acquisire immagini separate per ciascun compito alla massima velocità di produzione.
Per i codici datamatrix incisi al laser su package scuri di IC, l’illuminazione diretta a basso angolo risalta la differenza di altezza tra le aree incise e quelle non incise, migliorando il contrasto. Per i codici stampati a inchiostro, un’illuminazione frontale diretta ad un angolo moderato è solitamente sufficiente. Un’intensità adeguata e l’angolo corretto contano più della specifica geometria dell’illuminatore. La modalità stroboscopica fornisce un’intensità sufficiente senza degradazione termica dell’illuminatore.
Contatti e informazioni
Contatto per informazioni generali: info@roder.it
Partner per l’integrazione di sistemi e sensori: www.roder.it
Divisione Visione Artificiale RODER: www.visiotronix.com
Divisione Strumenti RODER: www.innovacheck.com
Maggiori informazioni su VISIOTRONIX: chi siamo
Le informazioni contenute in questo sito web sono fornite solo a scopo informativo. Sebbene siano state preparate con la massima cura, non costituiscono un’offerta contrattuale o un impegno vincolante alla fornitura. Possono contenere errori di trascrizione, traduzione o tipografici. Per informazioni precise e aggiornate, ti invitiamo a contattare direttamente la nostra azienda.
Nota bene: alcune immagini presenti in questo sito web sono state intenzionalmente generate utilizzando l’Intelligenza Artificiale (AI). Ciò è dovuto al fatto che, per molte applicazioni e progetti, non è possibile divulgare fotografie dell’installazione o del sistema reale a causa di accordi di riservatezza, clausole contrattuali e accordi di non divulgazione (NDA).
Related topics :
 Illuminazione a LED per la visione artificiale nell’automotive: ispezione di carrozzeria, saldature, verniciatura e componenti
 Strategie di illuminazione per robot pick & place SMD nel posizionamento di componenti elettronici
 Illuminazione intensa con illuminatori LED a barra per la scansione di pacchi sovradimensionati su nastri trasportatori per la logistica
 Illuminazione a LED UV per il rilevamento di perdite mediante fluorescenza e l’ispezione di marcatori di sicurezza
 Ispezione dei bordi e del profilo di componenti in legno con retroilluminazione a LED