


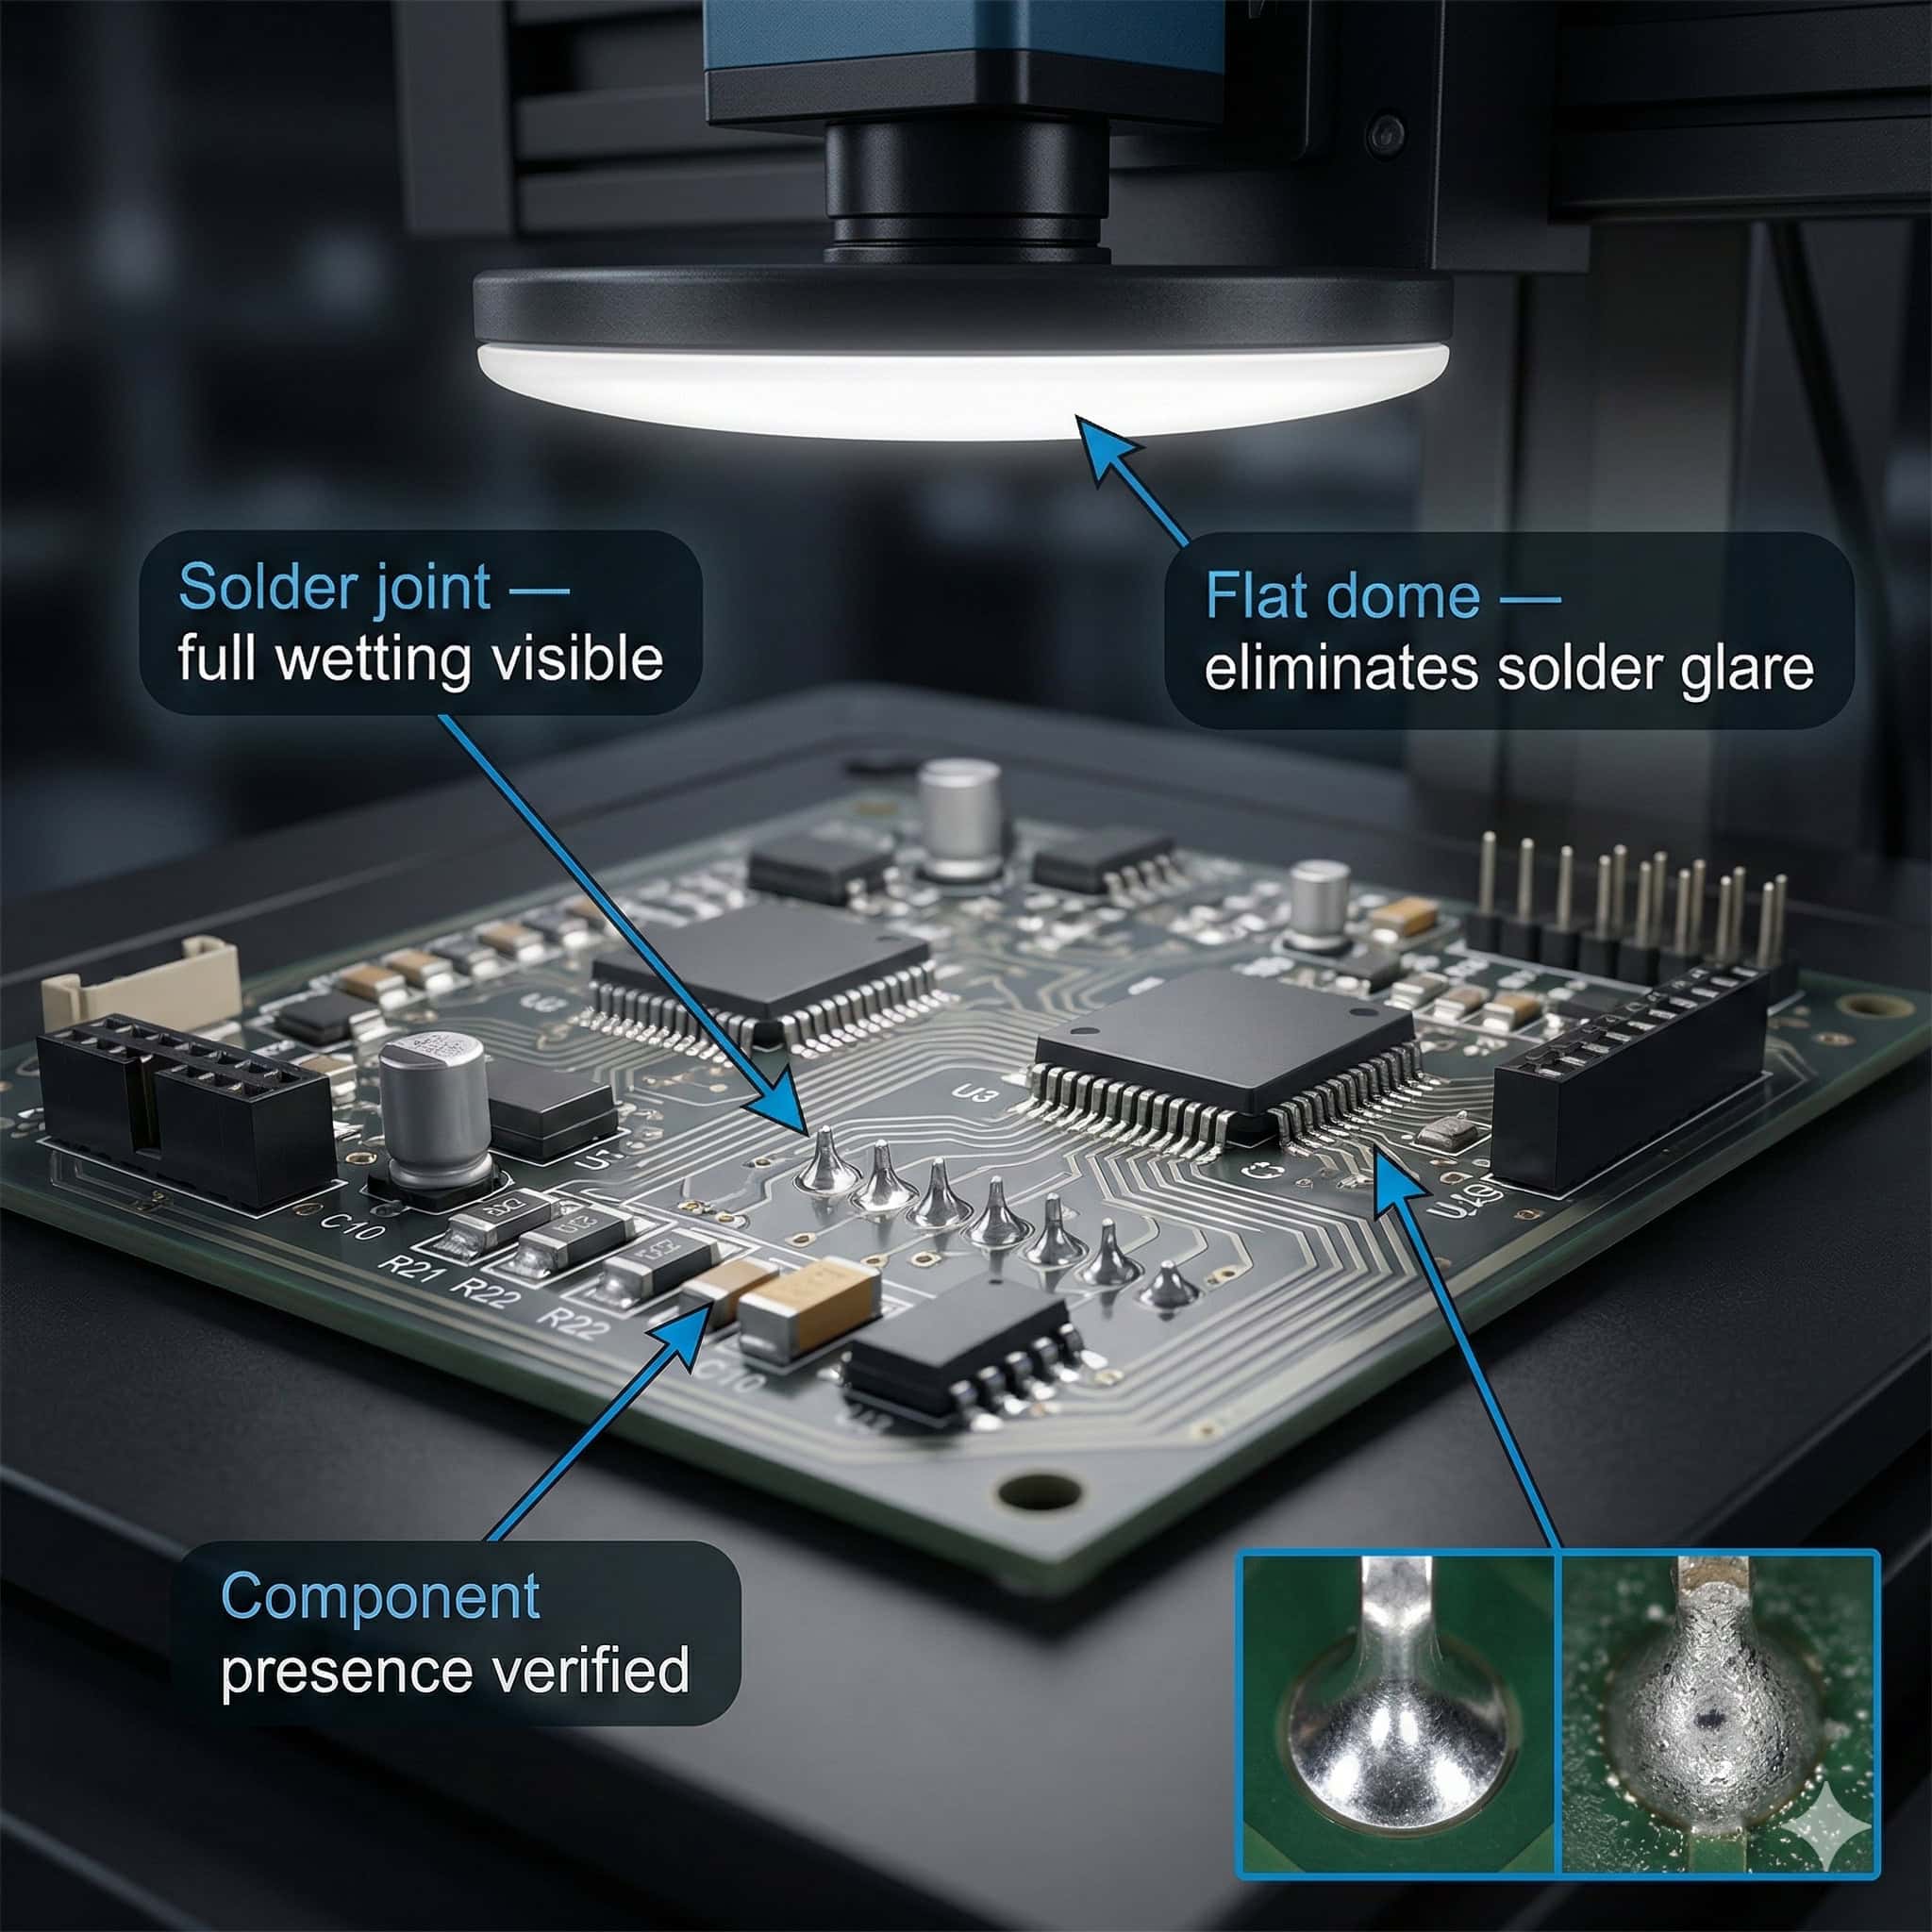
L’inspection des PCB et de l’électronique figure parmi les applications les plus exigeantes de la vision industrielle. Les dimensions des composants se réduisent à chaque génération de produits. Les joints de soudure sont souvent inférieurs à 0,5 mm. Les pads dorés, les surfaces étamées et la pâte à braser présentent des propriétés de réflectance très différentes. Une approche d’éclairage efficace pour une tâche sur un PCB peut produire des images totalement inexploitables pour une autre tâche sur la même carte.
L’ingénieur en éclairage doit donc traiter l’inspection de PCB comme un problème multitâche. Différentes tâches d’inspection nécessitent différentes géométries d’éclairage, souvent sur la même carte et sur la même ligne de production. Comprendre les caractéristiques optiques de chaque cible d’inspection est le point de départ pour concevoir une stratégie d’éclairage efficace.
Le défi de l’inspection des PCB : miniaturisation et surfaces réfléchissantes
Les PCB modernes concentrent de multiples types de surfaces sur une très faible superficie. Le substrat FR4 nu, le masque de soudure, la pâte à braser, les joints de soudure, les pistes en cuivre, les pads dorés, les corps de composants, les marquages de composants et les gouttes d’adhésif peuvent tous se trouver sur quelques centimètres carrés. Chaque matériau présente une réflectance, une couleur et une texture de surface différentes, et chacun répond différemment à l’éclairage direct, diffus, coaxial et en champ sombre.
La tendance à la miniaturisation accentue le problème. À mesure que les boîtiers de composants se réduisent de QFP à BGA et CSP, la résolution spatiale requise par le système d’inspection augmente. Un agrandissement plus élevé implique un champ de vision plus réduit, ce qui signifie que l’éclairage doit fournir une intensité et une uniformité constantes sur une surface plus petite, tout en conservant la géométrie correcte pour la tâche d’inspection.

Vous souhaitez de l’aide pour choisir le produit ?
Inspection des soudures : éclairage coaxial et en champ sombre
L’inspection des soudures est la tâche la plus critique du contrôle qualité de l’assemblage SMT. L’objectif est de détecter les soudures insuffisantes, les excès de soudure, les ponts de soudure, les soudures froides et l’effet tombstoning. Chaque type de défaut présente une forme tridimensionnelle et une signature optique différentes.
Éclairage coaxial pour surfaces de soudure plates
Les joints de soudure bien formés sur des pads plats présentent une surface supérieure plate et spéculaire caractéristique. L’éclairage coaxial —où la lumière se déplace le long de l’axe optique de la caméra— produit une réflexion brillante et uniforme à partir de cette surface plate. Les joints défectueux présentant une surface rugueuse, irrégulière ou inclinée renvoient moins de lumière le long de l’axe optique et apparaissent plus sombres. Cette différence de luminosité constitue la base de l’inspection coaxiale des soudures.
L’éclairage coaxial fonctionne également bien pour l’inspection des pads dorés avant le brasage. La surface d’or est hautement spéculaire, de sorte que sous un éclairage coaxial, les pads dorés apparaissent uniformément brillants. La contamination, l’oxydation ou les dommages sur la surface du pad rompent la réflexion spéculaire et apparaissent sous forme de zones plus sombres. Cela permet l’inspection des pads avant refusion ainsi que la vérification de la qualité des joints de soudure.
Éclairage en champ sombre pour la détection des défauts de soudure
L’éclairage en champ sombre à faible angle est idéal pour détecter les ponts de soudure, les billes de soudure et les contaminations de surface sur les PCB. Sous un éclairage en incidence rasante, le masque de soudure plat et les surfaces plates des pads apparaissent sombres. Les éléments de soudure en relief —ponts entre les pads, billes de soudure sur la surface de la carte, pattes de composants soulevées— diffusent la lumière et apparaissent brillants. Ce contraste rend les petits défauts de soudure visibles, même lorsqu’ils ne font qu’une fraction de millimètre de hauteur.
Vérification du placement des composants : rétroéclairage et éclairage annulaire
La vérification du placement des composants contrôle que les composants sont présents, correctement orientés et situés dans la tolérance de placement. Différents types de composants nécessitent différentes approches d’éclairage.
Rétroéclairage pour inspection du contour de composants à broches
Pour les composants traversants à pattes et les grands boîtiers SMT présentant des contours de pattes visibles, le rétroéclairage offre le contraste le plus élevé pour la mesure de la position et de la pliure des pattes. Les pattes du composant apparaissent sous forme de silhouettes sombres sur le rétroéclairage brillant. La coplanarité des pattes, leur espacement et la présence de pattes pliées ou manquantes sont tous mesurables à partir de l’image en silhouette avec une précision sous-pixel.
Éclairage annulaire pour la présence et la polarité des composants
Les éclairages annulaires fournissent un éclairage frontal très adapté à la détection de la présence des composants et à la lecture des marquages de polarité. La géométrie annulaire illumine la surface supérieure du composant sous tous les azimuts, produisant une image uniforme en champ clair du corps du composant. Les marquages du composant, les indicateurs de polarité et les caractéristiques d’orientation ressortent sur le fond du corps du composant. C’est l’approche standard pour confirmer l’orientation correcte des diodes, des condensateurs électrolytiques et des CI polarisés.
Inspection des pistes et des vias sur cartes nues
L’inspection de la carte nue contrôle la continuité des pistes en cuivre, la largeur et l’espacement des pistes, ainsi que la présence des vias avant le montage des composants. La cible d’inspection est le motif des pistes en cuivre sur la surface du masque de soudure.
L’éclairage direct coaxial ou quasi-coaxial est l’approche standard pour l’inspection de la carte nue. La surface du masque de soudure a une réflectance définie et les zones de pistes en cuivre en ont une différente. Le contraste entre les deux permet de capturer clairement le motif des pistes. Pour les cartes haute densité à très faibles largeurs de piste inférieures à 100 micromètres, l’éclairage NIR peut accentuer le contraste entre le cuivre et le masque de soudure en tirant parti de la réflectance spectrale différente des deux matériaux.
Inspection des vias
Les trous de via sur une carte nue apparaissent sous forme de cercles sombres sur le cuivre ou le masque de soudure environnant brillant sous un éclairage coaxial. Le diamètre du via, l’espacement et l’état de remplissage sont mesurables à partir de l’image. Les vias non remplis qui auraient dû être métallisés apparaissent différents des vias correctement remplis. Le rétroéclairage peut également servir à l’inspection des vias lorsque la carte est suffisamment fine pour permettre la transmission de la lumière.
Lecture du marquage et de la sérialisation des CI
La vérification du marquage des CI et la lecture du datamatrix ou du code-barres sur les boîtiers de composants sont des tâches courantes lors de l’inspection électronique. Le marquage est généralement gravé au laser ou imprimé à l’encre sur le corps du boîtier en plastique ou en céramique. Le contraste entre le marquage et la surface du boîtier dépend du type de marquage, de la couleur du boîtier et des conditions d’éclairage.
Pour les marquages gravés au laser sur des boîtiers sombres de CI, l’éclairage direct à faible angle fait ressortir la différence de hauteur entre la surface gravée et non gravée, offrant un meilleur contraste que l’éclairage frontal. Pour les marquages imprimés à l’encre sur boîtiers en plastique, un éclairage frontal direct à un angle modéré est généralement suffisant. Pour les codes datamatrix qui doivent être lus avec fiabilité à grande vitesse, une intensité adéquate et l’angle correct importent plus que la géométrie spécifique de l’éclairage.
Gestion des surfaces réfléchissantes en or et en étain sans éblouissement
Les connecteurs dorés, les pattes étamées et les surfaces mouillées par la soudure font partie des matériaux les plus complexes lors de l’inspection de PCB en raison de leur réflectance spéculaire très élevée. Sous un éclairage frontal direct, ces surfaces génèrent d’intenses points chauds spéculaires qui saturent le capteur de la caméra et masquent les caractéristiques d’intérêt.
Trois approches sont utilisées pour gérer les réflexions spéculaires des surfaces en or et en étain
La première est l’éclairage coaxial, qui exploite la réflexion spéculaire de manière constructive en alignant la réflexion avec l’axe de la caméra. Les caractéristiques plates et perpendiculaires à l’axe optique apparaissent uniformément brillantes ; les caractéristiques inclinées ou irrégulières apparaissent plus sombres.
La seconde est l’éclairage en dôme ou dôme plat, qui remplit l’hémisphère des angles d’éclairage afin que les réflexions spéculaires se répartissent sur tout l’intérieur du dôme plutôt que de se concentrer sur un seul angle. Cela élimine les points chauds brillants au prix d’une légère réduction du contraste des caractéristiques.
La troisième est la polarisation. Un filtre polariseur sur l’éclairage et un analyseur à polarisation croisée sur l’objectif de la caméra éliminent les réflexions spéculaires des surfaces métalliques. Seule la composante diffusée de la lumière réfléchie passe à travers l’analyseur à polarisation croisée. Cela élimine complètement l’éblouissement des surfaces en or et en étain et révèle les caractéristiques de surface masquées par la réflexion spéculaire sous un éclairage non polarisé.
Produits et technologies
Familles d’éclairages RODER Vision pour l’inspection des PCB et de l’électronique
Les familles de produits RODER Vision ci-dessous répondent aux besoins d’éclairage les plus courants dans l’inspection de l’assemblage des PCB et le contrôle qualité électronique.

DC6 – Anneau LED haute densité
Éclairage annulaire pour la présence des composants, le marquage de polarité et l’inspection des soudures. Géométrie quasi-coaxiale pour les surfaces de pads réfléchissantes. Multi-longueur d’onde.

FD2 – Illuminateurs LED à dôme plat
Éclairage diffus pour PCB assemblés avec surfaces mixtes réfléchissantes et mates. Élimine les points chauds spéculaires. Idéal pour les contrôles esthétiques et de présence sur toute la carte.

DL6 – Matrice de LED à haute densité
Éclairage matriciel direct pour l’inspection des pistes sur carte nue, la lecture du marquage des CI et la vérification du datamatrix. Stabilité thermique HTTM. Options NIR et UV.

BL3 — Série de rétroéclairages à LED
Rétroéclairage pour l’inspection de la silhouette des composants à pattes : complanarité des pattes, espacement et détection des pliures. Haute uniformité. Tailles et longueurs d’onde multiples.
Questions fréquemment posées
L’éclairage coaxial est la technique la plus efficace pour inspecter les surfaces plates des pads de soudure et les pads dorés. Il produit une réflexion brillante et uniforme sur les surfaces plates et montre les défauts sous forme de zones plus sombres. L’éclairage en champ sombre à faible angle fonctionne bien pour détecter les défauts de soudure en relief tels que les ponts, les billes de soudure et les pattes soulevées, qui apparaissent brillants sur le fond sombre.
Trois approches sont utilisées : l’éclairage coaxial, qui exploite la réflexion spéculaire de manière constructive ; l’éclairage en dôme ou dôme plat, qui répartit les réflexions sur tout l’hémisphère pour éliminer les points chauds ; et l’éclairage à polarisation croisée, qui élimine complètement les réflexions spéculaires au moyen d’un filtre polariseur sur l’éclairage et d’un analyseur à polarisation croisée sur l’objectif de la caméra. La polarisation croisée est le moyen le plus complet d’éliminer l’éblouissement des surfaces en or et en étain.
Les longueurs d’onde NIR (850 nm ou 940 nm) peuvent accentuer le contraste entre les pistes en cuivre et le masque de soudure sur les cartes nues en tirant parti de la réflectance spectrale différente des deux matériaux. L’éclairage UV peut augmenter le contraste de certaines couleurs de masque de soudure et révéler la contamination sur la surface des pads. Pour l’inspection générale des PCB, l’éclairage rouge (617 nm) ou blanc est un bon point de départ, en envisageant le NIR ou l’UV lorsque les longueurs d’onde visibles standard n’offrent pas un contraste suffisant.
Dans la plupart des cas, différentes tâches d’inspection sur un même PCB nécessitent différentes géométries d’éclairage. Une seule station de caméra peut utiliser un éclairage annulaire pour la présence des composants et un dôme plat pour l’inspection esthétique de la carte assemblée, déclenchés séparément pour chaque tâche. Pour les systèmes AOI en ligne à haute cadence, plusieurs modes d’éclairage sont déclenchés en séquence pour capturer des images séparées pour chaque tâche à la vitesse maximale de production.
Pour les codes datamatrix gravés au laser sur des boîtiers sombres de CI, l’éclairage direct à faible angle fait ressortir la différence de hauteur entre les zones gravées et non gravées, améliorant le contraste. Pour les codes imprimés à l’encre, un éclairage frontal direct à un angle modéré est généralement suffisant. Une intensité adéquate et l’angle correct importent plus que la géométrie spécifique de l’éclairage. Le mode stroboscopique fournit une intensité suffisante sans dégradation thermique de l’éclairage.
Contacts et informations
Contact pour informations générales : info@roder.it
Partenaire d’intégration de systèmes et de capteurs : www.roder.it
Division Vision Industrielle RODER : www.visiotronix.com
Division Instruments RODER : www.innovacheck.com
Plus d’informations sur VISIOTRONIX : à propos de nous
Les informations contenues sur ce site web sont fournies uniquement à des fins d’information. Bien qu’elles aient été préparées avec le plus grand soin, elles ne constituent pas une offre contractuelle ni un engagement contraignant de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou des erreurs typographiques. Pour obtenir des informations précises et à jour, veuillez contacter directement notre entreprise.
Veuillez noter: Certaines images de ce site web ont été intentionnellement générées par Intelligence Artificielle (IA). Cela est dû au fait que, pour de nombreuses applications et de nombreux projets, il n’est pas possible de divulguer des photographies de l’installation ou du système réel en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Related topics :
 Éclairage à LED pour la vision industrielle dans l’automobile : inspection des carrosseries, des soudures, des peintures et des composants
 Stratégies d’éclairage pour robots pick & place SMD dans le placement de composants électroniques
 Vision pour convoyeur à haute vitesse : Éclairage uniforme pour robots Delta avec les éclairages à LED RODER
 Inspection des bords et du profil de composants en bois avec rétroéclairage à LED
 Éclairage à LED UV pour la détection de fuites par fluorescence et l’inspection de marqueurs de sécurité