


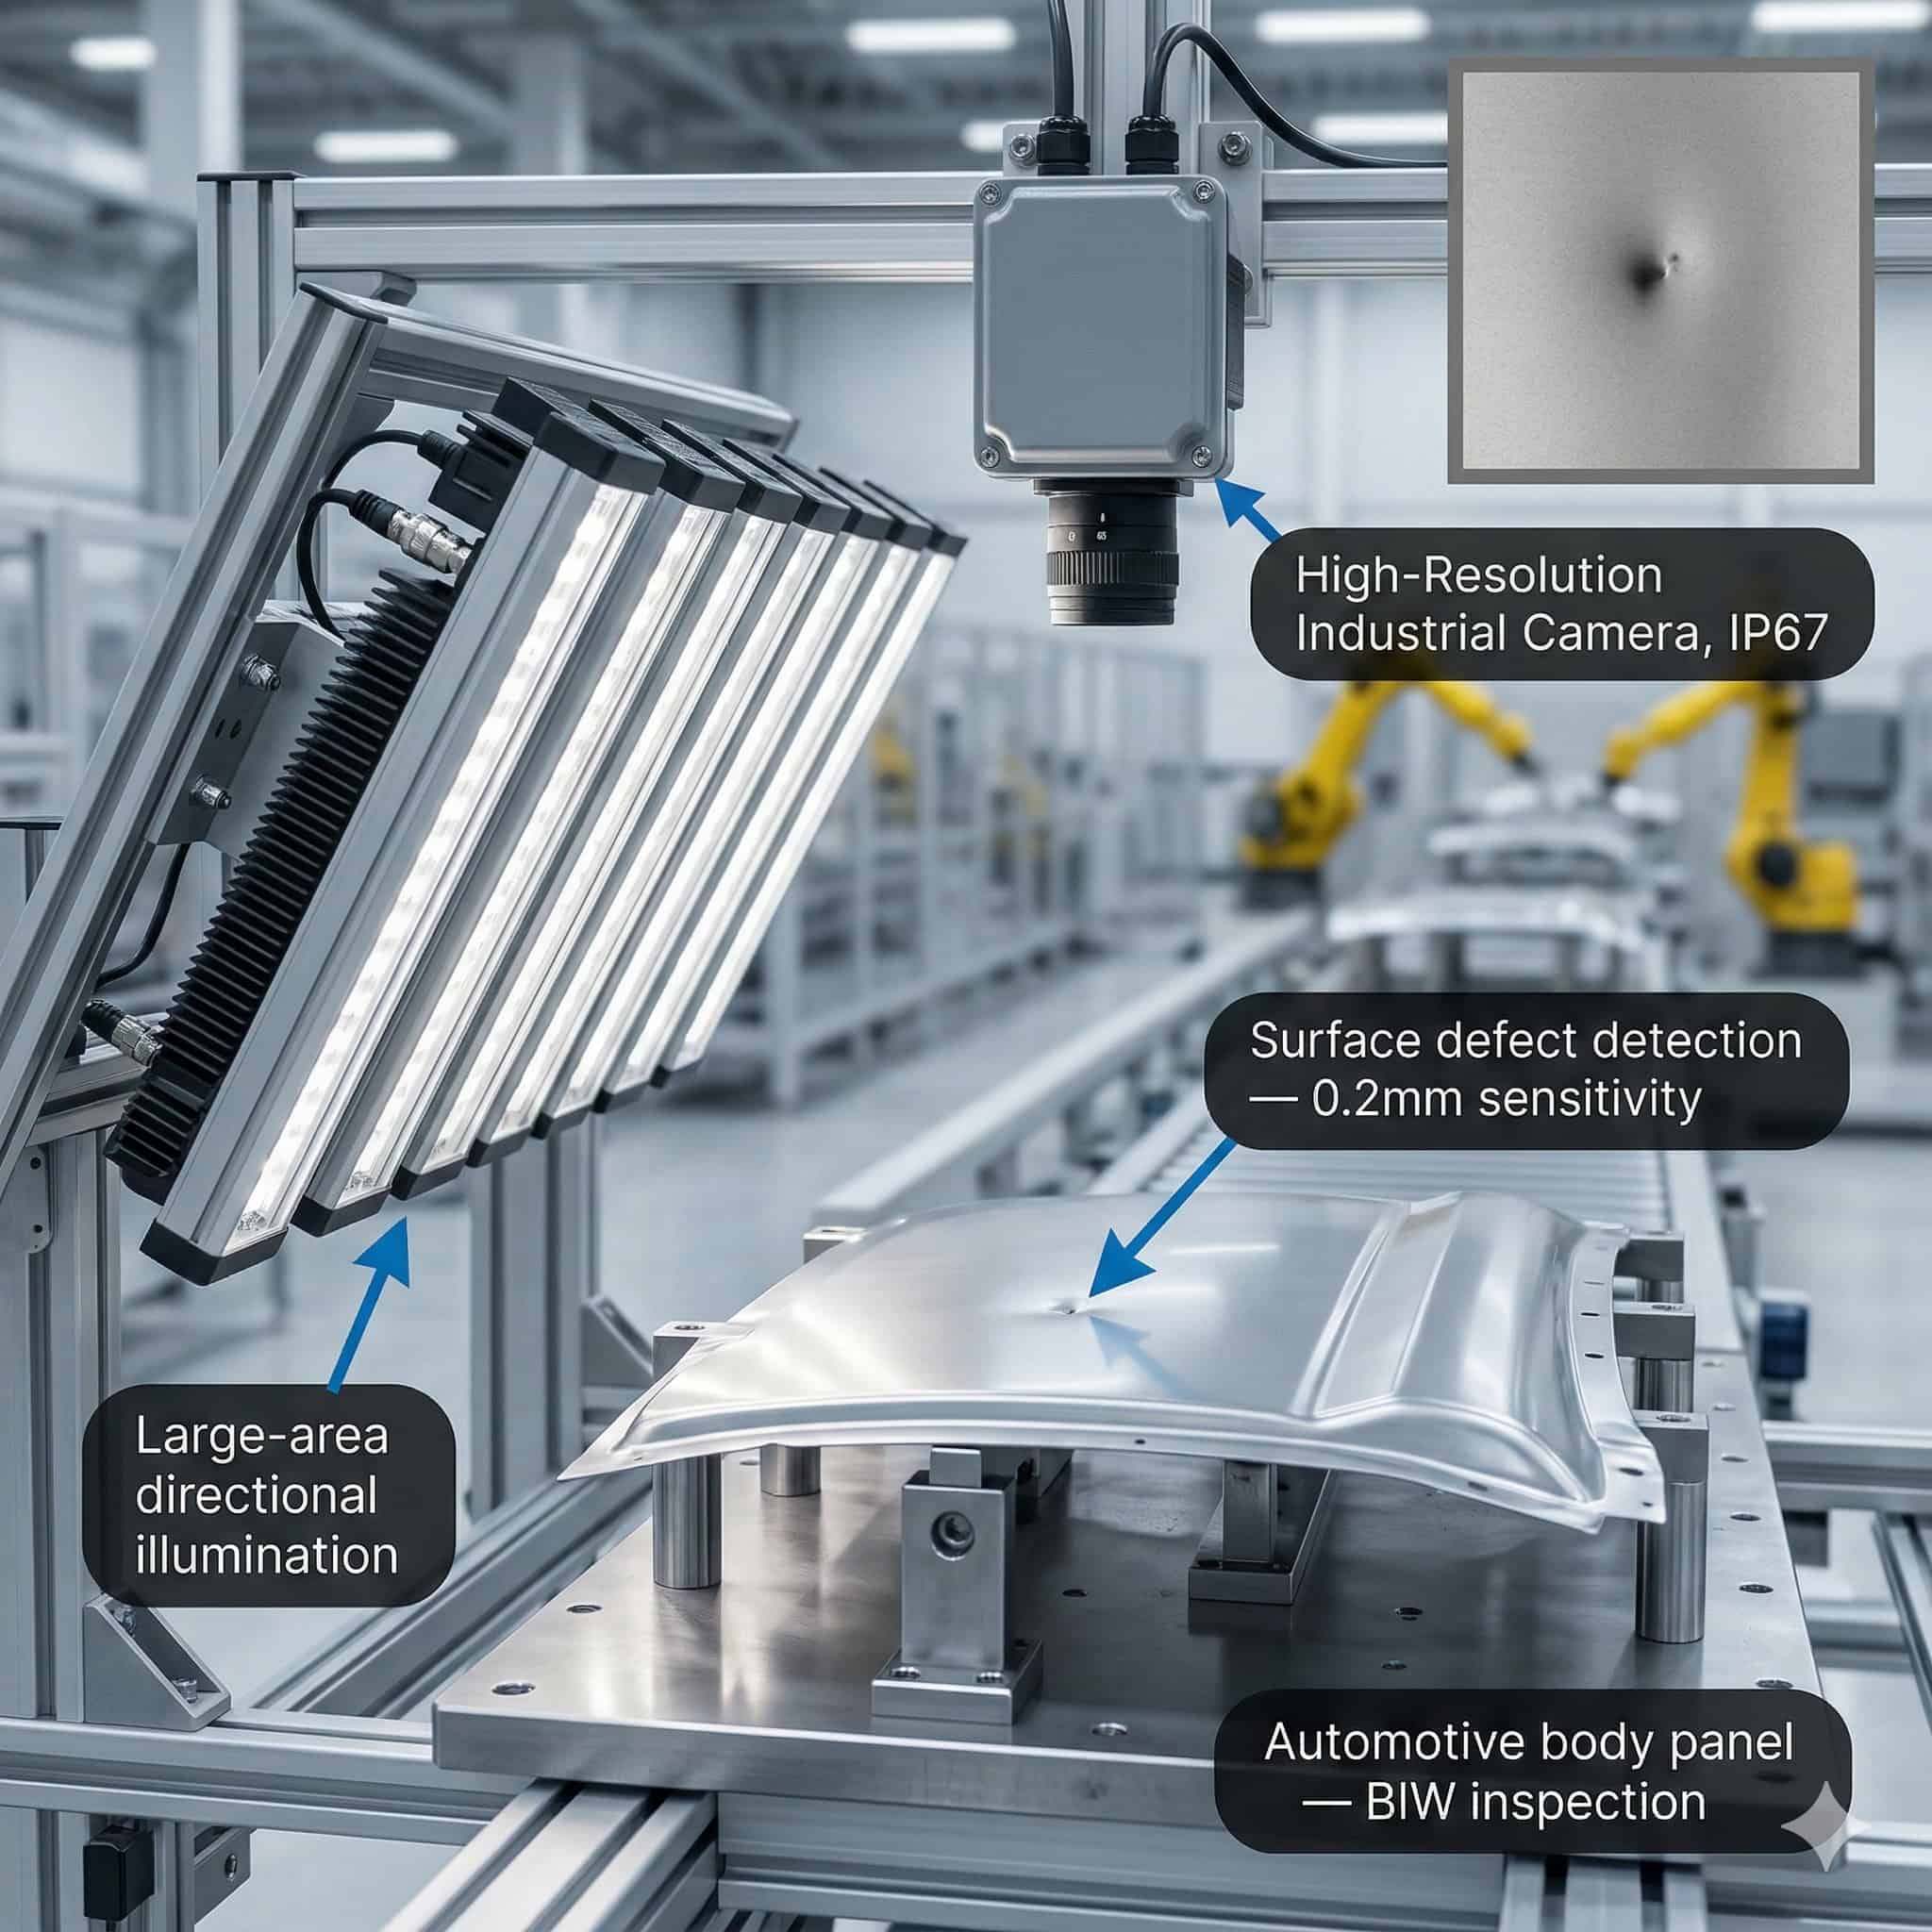
Les lignes de production automobile associent un haut débit (throughput) à des exigences de qualité parmi les plus strictes de tous les secteurs industriels. Les panneaux de carrosserie, les joints soudés, les surfaces peintes, les composants usinés, les connecteurs et les faisceaux de câbles doivent tous passer une inspection optique avant que le véhicule ne passe à la station suivante. Un seul défaut qui échappe au contrôle peut déclencher des rappels coûteux, des réclamations sous garantie et porter atteinte à la réputation des équipementiers (OEM) et des fournisseurs Tier.
Les systèmes de vision industrielle sont désormais des équipements standard dans toute la production automobile, de l’emboutissage et du soudage jusqu’à la finition de peinture et l’assemblage final. Les performances de tout système de vision dépendent d’abord de la qualité de l’image, et la qualité de l’image dépend d’abord de l’éclairage. Choisir la bonne géométrie d’éclairage, la bonne longueur d’onde et la bonne technique de contrôle de l’éclairage à LED pour chaque tâche d’inspection automobile est le fondement d’un système de contrôle qualité fiable.

Vous souhaitez de l’aide pour choisir le produit ?
Défis qualité dans l’automobile : échelle, vitesse et variété
Une usine d’assemblage automobile moderne peut abriter des centaines de stations d’inspection individuelles, chacune couvrant un matériau, une finition de surface, un type de défaut et une vitesse de production différents. Les lignes de soudage de carrosserie en blanc fonctionnent à des temps de cycle élevés. Les cabines de peinture exigent une couverture de surface à 100 %. Les cellules d’assemblage de composants mélangent des pièces métalliques, plastiques, en caoutchouc et électroniques, chacune ayant ses propres propriétés optiques.
Aucune technique d’éclairage unique ne s’applique à toutes ces tâches. Les ingénieurs doivent adapter l’éclairage à la géométrie d’inspection, au matériau de la surface et à la signature du défaut. Le choix entre l’éclairage direct, diffus, en champ sombre, coaxial et le rétroéclairage détermine si le système d’inspection peut détecter de manière fiable le défaut ciblé à la vitesse de production.
Inspection des panneaux de carrosserie : défauts de surface, bosses et défauts de peinture
Détection des défauts sur surfaces métalliques estampées
Les panneaux de carrosserie en acier et en aluminium emboutis doivent être contrôlés pour détecter les bosses, les plis, les ondulations de surface et les défauts de formage avant la peinture. Les deux étapes d’inspection nécessitent un éclairage qui révèle le relief de la surface avec un haut contraste.
L’éclairage en champ sombre (à faible angle) est la technique de choix pour l’inspection de surface des métaux emboutis. La lumière dirigée à un angle d’incidence rasante par rapport à la surface du panneau crée des reflets lumineux sur les défauts en relief et des ombres sombres dans les creux. Les zones plates apparaissent uniformément sombres, offrant un fond à haut contraste sur lequel les petites bosses ressortent clairement.
Inspection des surfaces peintes : défauts de brillance et de texture
Après la peinture, les panneaux doivent être réinspectés pour détecter la texture en peau d’orange, les coulures, les affaissements, les inclusions et les manques de peinture. Pour l’inspection de surface peinte, l’éclairage en dôme diffus ou l’éclairage dôme plat limite les réflexions spéculaires de la finition brillante. Un champ uniforme et sans ombre révèle les défauts de surface sans les points chauds spéculaires brillants que l’éclairage directionnel crée sur les surfaces très brillantes.
L’éclairage en lumière blanche à LED offre un contraste équilibré entre les différentes couleurs de peinture automobile. Pour les peintures métallisées, l’éclairage polarisé associé à un filtre polarisant sur l’objectif de la caméra réduit l’éblouissement spéculaire et fait ressortir la distribution des paillettes. L’éclairage dans le proche infrarouge (NIR) à 850 nm peut traverser les couches de vernis transparent pour détecter la contamination sous la surface invisible aux longueurs d’onde visibles.
Inspection des soudures : géométrie du cordon, porosité et projections
Techniques d’éclairage pour soudures par points et soudures continues
Les soudures par points de résistance et les soudures au laser par cordon sont des joints structuraux critiques dans la construction des carrosseries automobiles. Les systèmes de vision vérifient la taille, la forme et la position du noyau de soudure, détectent les dépôts de projections sur le métal environnant et signalent la porosité ou la fusion incomplète à la surface du cordon de soudure.
L’éclairage annulaire à faible angle de 15° à 30° fait ressortir la géométrie du cordon de soudure, la hauteur des projections et la variation de la texture de surface grâce à des motifs d’ombres et de reflets. L’éclairage coaxial fonctionne bien pour inspecter les surfaces de soudure plates et détecter les fissures de surface ou la porosité. Les deux techniques sont souvent combinées sur des stations d’inspection multi-angles.
Éclairage stroboscopique haute intensité pour intégration sur lignes de soudage
Les stations d’inspection des soudures se situent souvent immédiatement après le processus de soudage, où de la chaleur résiduelle et des vibrations de processus sont présentes. L’imagerie stroboscopique à courte exposition élimine le flou de mouvement et limite les interférences de la lumière ambiante. Les éclairages annulaires à LED à haute intensité avec synchronisation du stroboscope par contrôleur fournissent la luminosité de pointe nécessaire pour des expositions sous la milliseconde aux temps de cycle de la ligne de soudage.
Mesure de composants : mesure dimensionnelle de pièces usinées
Silhouette en rétroéclairage pour la vérification de profil et de tolérances
Les composants automobiles usinés — étriers de frein, fusées d’essieu, pièces de moteur, ébauches d’engrenages — nécessitent un contrôle dimensionnel pour confirmer que les tolérances sont conformes aux spécifications. Le rétroéclairage est la technique standard pour la mesure de profil et l’inspection dimensionnelle de composants tournés, fraisés et rectifiés.
Un rétroéclairage placé derrière le composant projette une silhouette nette et à haut contraste sur le capteur d’image de la caméra. Le profil du composant est mesuré à partir du contour de la silhouette avec une précision sous-pixel. Le fond lumineux uniforme élimine la réflectivité de la surface de la mesure, de sorte que le résultat reste valable que la pièce soit brillante, anodisée ou revêtue.
Éclairage direct pour caractéristiques de surface et marquages de traçabilité
Les filetages d’alésages, les chanfreins, la finition de surface et les marquages de pièces emboutis ou gravés nécessitent un éclairage direct ou coaxial. Les éclairages matriciels à LED à haute densité fournissent un éclairage frontal uniforme et à haute intensité pour inspecter les surfaces usinées, détecter les bavures et vérifier les marquages de traçabilité. Les dispositifs multi-angles qui combinent des éclairages annulaires sous différents angles révèlent à la fois les caractéristiques de surface et les profils dimensionnels en une seule image.
Inspection des connecteurs et des faisceaux de câbles
Les connecteurs électriques et les faisceaux de câbles comptent parmi les composants les plus complexes et les plus sensibles aux défauts d’un véhicule. Les systèmes de vision vérifient la présence et la position des broches de connecteur, la profondeur d’insertion du terminal, le code couleur des fils, la lisibilité des étiquettes et l’intégrité des joints.
L’inspection de la présence des broches et de la profondeur d’insertion bénéficie d’un éclairage coaxial ou d’un éclairage annulaire à faible angle, qui révèle la réflexion spéculaire d’un terminal métallique correctement inséré par rapport à l’ombre d’une broche manquante ou enfoncée. Le tri des couleurs de fils nécessite un éclairage en lumière blanche à LED à IRC élevé pour distinguer de manière fiable les couleurs d’isolation. L’inspection des étiquettes et des codes-barres sur les connecteurs utilise un éclairage direct à haute intensité avec synchronisation du stroboscope.
Guide de sélection d’éclairage pour tâches d’inspection automobile
Le résumé ci-dessous guide la sélection de l’éclairage pour les principales tâches d’inspection automobile.
- Défauts de surface des panneaux emboutis : éclairage annulaire en champ sombre à faible angle ou barre lumineuse à LED sous une incidence rasante de 10° à 20°.
- Inspection de surface peinte : éclairage dôme plat ou éclairage en dôme diffus pour une couverture uniforme et sans éblouissement.
- Géométrie du cordon de soudure et projections : éclairage annulaire à faible angle ou barre lumineuse à LED à haute intensité avec contrôle du stroboscope.
- Porosité et fissures de surface de soudure : éclairage coaxial pour les surfaces de soudure plates et réfléchissantes.
- Profil des composants et mesure dimensionnelle : rétroéclairage à haute uniformité.
- Inspection des surfaces usinées et des marquages : éclairage matriciel à LED direct à haute densité.
- Présence des broches de connecteur et insertion des terminaux : éclairage coaxial ou éclairage annulaire à faible angle.
- Tri des couleurs de fils : éclairage direct à LED en lumière blanche à IRC élevé.
- Lecture d’étiquettes et de codes-barres : éclairage annulaire direct ou barre lumineuse à haute intensité avec stroboscope.
Solutions RODER Vision pour les OEM automobiles et fournisseurs Tier
Les éclairages à LED RODER Vision couvrent toutes les tâches d’inspection automobile décrites ci-dessus. La gamme de produits comprend des éclairages annulaires dans tous les diamètres et angles d’éclairage, des éclairages matriciels à haute densité, des éclairages dôme plat et en dôme diffus, des rétroéclairages dans des formats standard et personnalisés, ainsi que des barres lumineuses à LED pour les travaux de balayage linéaire et matriciel.
Chaque éclairage RODER Vision est conçu pour la production industrielle. Ils acceptent des drivers de LED à courant constant ou contrôlés par PWM et prennent en charge des entrées de déclenchement matériel pour la synchronisation du stroboscope avec les caméras de vision industrielle. La technologie de gestion thermique HTTM maintient la température de jonction des LED à un niveau bas, prolongeant la durée de vie opérationnelle et offrant une émission lumineuse stable sur toute la plage de température de fonctionnement.
Pour les équipementiers Tier de l’automobile qui ont besoin d’éclairages compacts pour les systèmes de vision montés sur robot ou en bout de bras (EOAT), RODER Vision propose des éclairages au format miniature et OEM compatibles avec les interfaces standard de la vision industrielle. Des configurations personnalisées pour des exigences spécifiques de champ de vision, de distance de travail et de longueur d’onde sont disponibles auprès de l’équipe d’ingénierie RODER Vision.
Produits et technologies
Les familles de produits ci-dessous sont les plus représentatives pour les applications d’inspection des carrosseries, des soudures, des peintures et des composants automobiles.

DL5 — Éclairages matriciels à LED modulaires à haute intensité
Éclairage modulaire évolutif pour l’inspection de grandes surfaces dans l’automobile. Une architecture modulaire par incréments de 100 mm couvre les larges convoyeurs à bande et les grandes cellules robotisées avec un flux lumineux émis uniforme à haute intensité.

DL6 — Éclairages matriciels à LED à haute densité
Matrice de LED à haute densité avec une surface nettoyable sans vis pour l’inspection des carrosseries et des composants automobiles. L’homogénéité lumineuse remarquable élimine les points chauds pour une mesure fiable à précision sous-pixel.

DL1 — Éclairages matriciels à LED
Matrice de LED compacte à haute intensité avec optique intégrée pour les systèmes de vision montés sur robot et l’inspection d’assemblage automobile. Montage direct sur boîtier et gestion thermique HTTM pour un fonctionnement en continu.

DL3 — Éclairages matriciels à LED à haute intensité
Éclairages à LED compacts à haut flux compatibles avec le fonctionnement stroboscopique et la surintensité pour la synchronisation sur les lignes automobiles à haute vitesse. Conception à bas profil pour s’intégrer dans les stations d’inspection à espace restreint.
Questions fréquemment posées
L’éclairage dôme plat ou l’éclairage en dôme diffus est la technique de choix pour l’inspection des surfaces peintes. La lumière uniforme et multidirectionnelle élimine les réflexions spéculaires des finitions de peinture brillante, afin que la caméra puisse détecter la texture en peau d’orange, les coulures, les affaissements et les inclusions sans interférence d’éblouissement.
L’inspection des soudures utilise un éclairage annulaire à faible angle pour révéler la géométrie du cordon et les projections grâce à des motifs d’ombres et de reflets. L’éclairage coaxial est ajouté pour la détection des fissures et de la porosité sur les surfaces de soudure plates, et le fonctionnement stroboscopique à haute intensité fige le mouvement aux vitesses des lignes de production.
Les rétroéclairages à LED sont la solution standard pour le contrôle dimensionnel. Placés derrière le composant, ils projettent une silhouette à haut contraste qui permet une mesure de profil à précision sous-pixel, indépendamment de la finition de surface de la pièce, du revêtement ou de la réflectivité du matériau.
Oui. L’éclairage coaxial ou l’éclairage annulaire à faible angle crée un contraste entre la réflexion spéculaire d’un terminal métallique correctement inséré et l’ombre d’une broche manquante ou enfoncée, ce qui permet une inspection fiable de la présence des broches et de la profondeur d’insertion à la vitesse de production.
RODER Vision propose des éclairages annulaires (série DC), des éclairages matriciels à haute densité (série DL), des rétroéclairages (série BL) et des éclairages dôme plat (série FD), tous conçus pour les environnements de production industrielle avec compatibilité stroboscopique, drivers à courant constant et synchronisation par déclencheur pour les systèmes de vision industrielle automobile.
Contacts et informations
Contact pour informations générales : info@roder.it
Partenaire d’intégration de systèmes et de capteurs : www.roder.it
Division Vision Industrielle RODER : www.visiotronix.com
Division Instruments RODER : www.innovacheck.com
Plus d’informations sur VISIOTRONIX : à propos de nous
Les informations contenues sur ce site web sont fournies uniquement à des fins d’information. Bien qu’elles aient été préparées avec le plus grand soin, elles ne constituent pas une offre contractuelle ni un engagement contraignant de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou des erreurs typographiques. Pour obtenir des informations précises et à jour, veuillez contacter directement notre entreprise.
Veuillez noter: Certaines images de ce site web ont été intentionnellement générées par Intelligence Artificielle (IA). Cela est dû au fait que, pour de nombreuses applications et de nombreux projets, il n’est pas possible de divulguer des photographies de l’installation ou du système réel en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Related topics :
 Stratégies d’éclairage pour robots pick & place SMD dans le placement de composants électroniques
 Intégration d’éclairages à LED dans des machines automatiques pour un chargement des pièces fiable
 Réduire les coûts des projets de vision industrielle grâce à des choix d’éclairage plus intelligents
 Éclairage pour la vision industrielle dans l’inspection du verre et des matériaux transparents
 Rétroéclairage télécentrique pour l’inspection de haute précision de la visserie et des éléments de fixation