


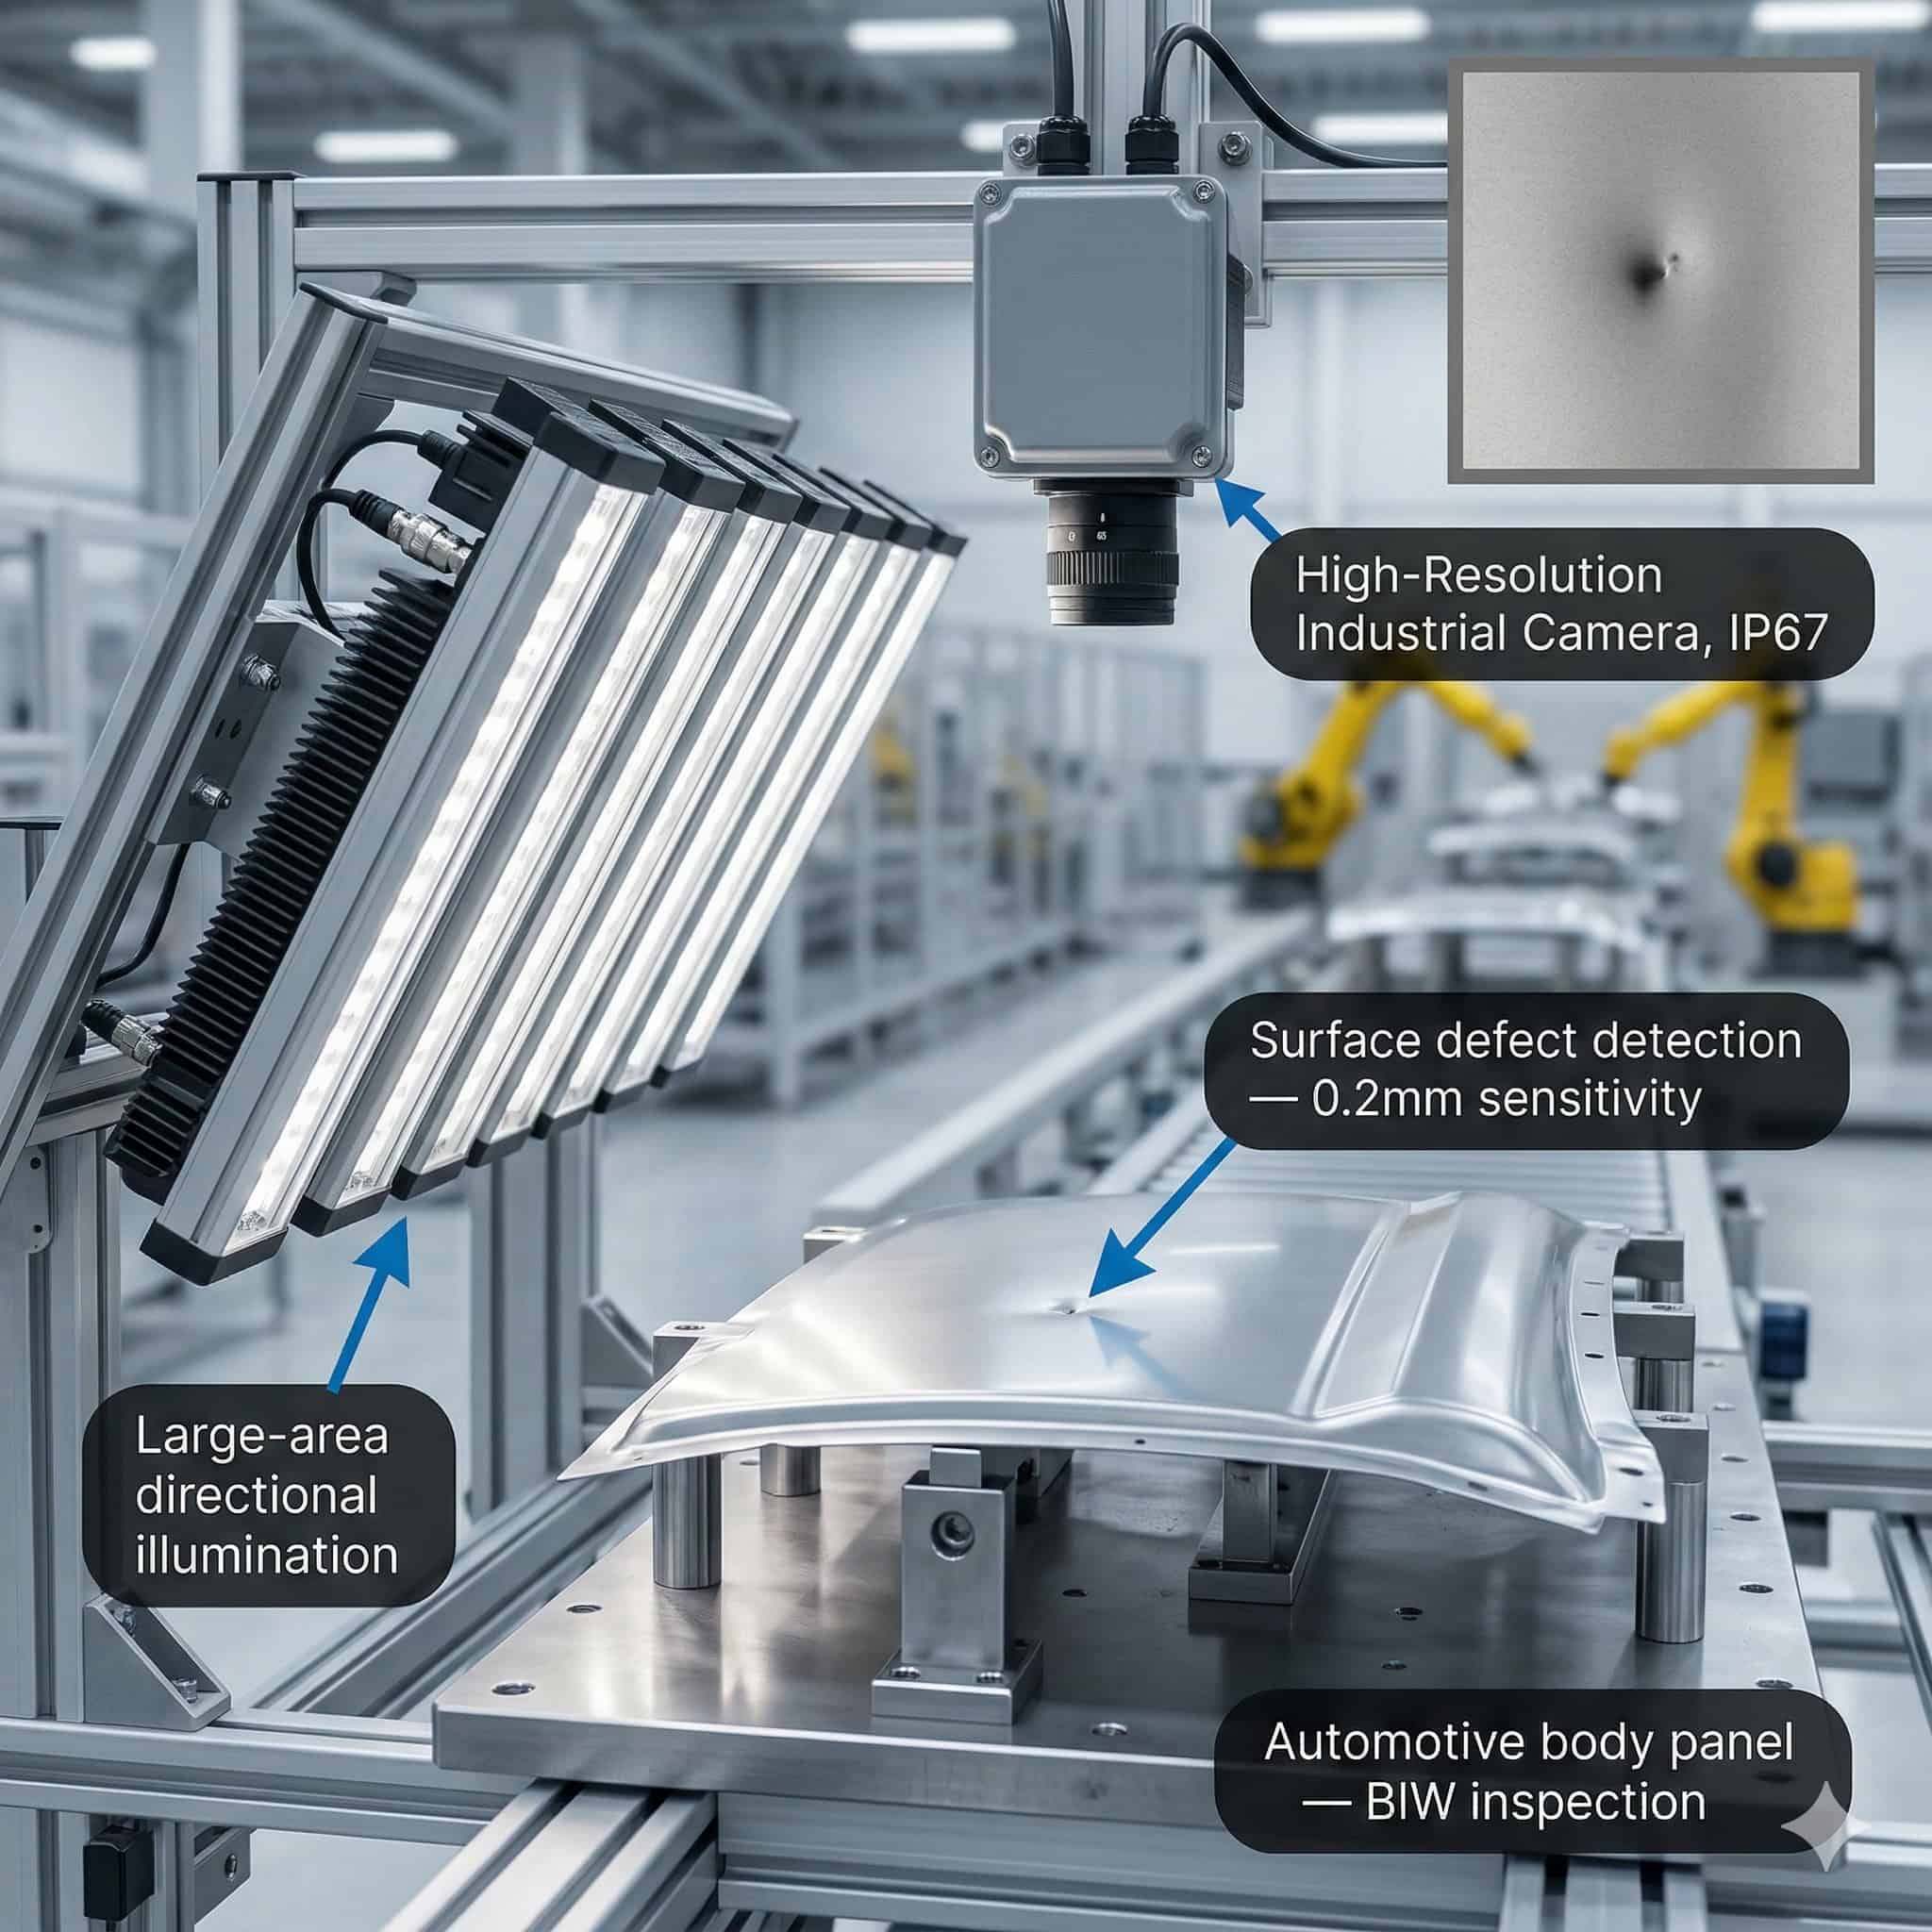
Automobil-Produktionslinien kombinieren einen hohen Durchsatz mit einigen der strengsten Qualitätsanforderungen aller Fertigungssektoren. Karosserieteile, Schweißverbindungen, lackierte Oberflächen, bearbeitete Bauteile, Steckverbinder und Kabelbäume müssen jeweils eine optische Inspektion bestehen, bevor das Fahrzeug zur nächsten Station weiterfährt. Ein einziger unentdeckter Fehler kann kostspielige Rückrufe, Garantieansprüche und Reputationsschäden sowohl für OEMs als auch für Tier-Lieferanten auslösen.
Bildverarbeitungssysteme gehören heute zur Standardausrüstung in der gesamten Automobilproduktion, vom Stanzen und Schweißen über die Lackierung bis hin zur Endmontage. Die Leistungsfähigkeit eines jeden Bildverarbeitungssystems hängt in erster Linie von der Bildqualität ab – und die Bildqualität hängt in erster Linie von der Beleuchtung ab. Die Wahl der richtigen Geometrie der LED-Beleuchtung, Wellenlänge und Steuerungstechnik für jede Inspektionsaufgabe in der Automobilindustrie ist das Fundament eines zuverlässigen Qualitätskontrollsystems.

Möchten Sie Hilfe bei der Auswahl des Produkts?
Qualitätsherausforderungen in der Automotive-Branche: Skalierung, Geschwindigkeit und Vielfalt
Ein modernes Automobil-Montagewerk kann Hunderte einzelner Inspektionsstationen umfassen, die jeweils unterschiedliche Materialien, Oberflächenfinishes, Fehlertypen und Produktionsgeschwindigkeiten abdecken. Schweißlinien im Rohbau laufen mit hohen Taktzeiten. Lackierkabinen erfordern eine 100%ige Oberflächenabdeckung. Bauteil-Montagezellen kombinieren Metall-, Kunststoff-, Gummi- und Elektronikteile mit jeweils eigenen optischen Eigenschaften.
Keine einzelne Beleuchtungstechnik deckt alle diese Aufgaben ab. Ingenieure müssen die Beleuchtung auf die Inspektionsgeometrie, das Oberflächenmaterial und die Fehlercharakteristik abstimmen. Die Wahl zwischen Direkt-, Diffus-, Dunkelfeld-, Koaxial- und Durchlichtbeleuchtung entscheidet darüber, ob das Inspektionssystem den Zielfehler bei Produktionsgeschwindigkeit zuverlässig erfassen kann.
Inspektion von Karosserieblechen: Oberflächenfehler, Beulen und Lackierfehler
Defekterkennung auf gepressten Metalloberflächen
Gestanzte Karosserieteile aus Stahl und Aluminium müssen vor dem Lackieren auf Dellen, Falten, Oberflächenwelligkeit und Umformfehler geprüft werden. Beide Inspektionsstufen benötigen eine Beleuchtung, die das Oberflächenrelief mit hohem Kontrast sichtbar macht.
Die Dunkelfeldbeleuchtung (Flachwinkel) ist die bevorzugte Technik für die Oberflächeninspektion von gestanzten Metallteilen. Licht, das unter einem streifenden Lichteinfall auf die Paneloberfläche gerichtet ist, erzeugt helle Glanzlichter auf erhabenen Defekten und dunkle Schatten in Vertiefungen. Flache Bereiche erscheinen uniform dunkel, was einen kontrastreichen Hintergrund bildet, von dem sich kleine Dellen deutlich abheben.
Inspektion lackierter Oberflächen: Glanz- und Texturdefekte
Nach dem Lackieren müssen die Panels erneut auf Orangenhautstruktur, Läufer, Sagging, Einschlüsse und Lackfehlstellen geprüft werden. Für die Inspektion lackierter Oberflächen begrenzt eine diffuse Dombeleuchtung oder eine Flachdom-Beleuchtung die spiegelnden Reflexionen der Hochglanzoberfläche. Ein gleichmäßiges, schattenfreies Feld offenbart Oberflächenfehler ohne die hellen spiegelnden Hotspots, die eine gerichtete Beleuchtung auf Hochglanzoberflächen erzeugt.
Eine Weißlichtbeleuchtung mit LED bietet einen ausgewogenen Kontrast über verschiedene Automobillackfarben hinweg. Bei Metalliclacken reduziert eine polarisierte Beleuchtung in Kombination mit einem Polarisationsfilter auf dem Kameraobjektiv störenden Glanz und hebt die Flake-Verteilung hervor. Eine Nahinfrarotbeleuchtung (NIR) bei 850 nm kann Klarlackschichten durchdringen, um Kontaminationen unter der Oberfläche zu erkennen, die bei sichtbaren Wellenlängen unsichtbar sind.
Schweißnahtinspektion: Nahtgeometrie, Porosität und Spritzer
Beleuchtungstechniken für Punkt- und Nahtschweißungen
Widerstandspunktschweißungen und Laser-Nahtschweißungen sind kritische Strukturverbindungen im Karosseriebau der Automobilindustrie. Bildverarbeitungssysteme prüfen die Größe, Form und Position der Schweißlinse, erfassen Spritzerablagerungen auf dem umgebenden Metall und melden Porosität oder unvollständige Verschmelzung an der Schweißnahtoberfläche.
Eine Flachwinkel-Ringbeleuchtung bei 15° bis 30° hebt die Schweißnahtgeometrie, Spritzerhöhe und Oberflächenstrukturvariation durch Schatten- und Glanzlichtmuster hervor. Die koaxiale Beleuchtung eignet sich gut zur Inspektion flacher Schweißoberflächen und zur Erfassung von Oberflächenrissen oder Porosität. Die beiden Techniken werden an Mehrwinkel-Inspektionsstationen häufig kombiniert.
Hochintensive Strobe-Beleuchtung für die Integration in Schweißlinien
Schweißinspektionsstationen befinden sich oft unmittelbar nach dem Schweißprozess, wo Restwärme und Prozessvibrationen vorhanden sind. Kurzzeitbelichtete Stroboskopaufnahmen eliminieren Bewegungsunschärfe und dämmen Umgebungslichtinterferenzen ein. Hochintensive LED-Ringbeleuchtungen mit Stroboskop-Synchronisation über den Controller liefern die Spitzenhelligkeit, die für Belichtungszeiten im Submillisekundenbereich bei den Taktzeiten der Schweißlinie erforderlich ist.
Bauteilvermessung: Dimensionsmessung von bearbeiteten Teilen
Backlight-Silhouette für Profil- und Toleranzprüfung
Bearbeitete Automobilbauteile – Bremssättel, Achsschenkel, Motorteile, Getrieberohlinge – benötigen eine Maßmessung, um zu bestätigen, dass die Toleranzen innerhalb der Spezifikation liegen. Die Durchlichtbeleuchtung ist die Standardtechnik für die Profilmessung und Maßprüfung von gedrehten, gefrästen und geschliffenen Bauteilen.
Eine hinter dem Bauteil platzierte Durchlichtbeleuchtung projiziert eine scharfe, kontrastreiche Silhouette auf den Bildsensor der Kamera. Das Bauteilprofil wird mit Subpixelgenauigkeit von der Silhouettengrenze gemessen. Der gleichmäßige helle Hintergrund eliminiert die Oberflächenreflexion aus der Messung, sodass das Ergebnis unabhängig davon gilt, ob das Teil glänzend, eloxiert oder beschichtet ist.
Direktbeleuchtung für Oberflächenmerkmale und Rückverfolgbarkeitsmarkierungen
Bohrungsgewinde, Fasen, Oberflächenfinish und gestanzte oder gravierte Teilemarkierungen erfordern eine Direktbeleuchtung oder koaxiale Beleuchtung. Hochdichte LED-Matrixbeleuchtungen bieten eine gleichmäßige, hochintensive Frontbeleuchtung zur Inspektion bearbeiteter Oberflächen, zur Erfassung von Graten und zur Überprüfung von Rückverfolgbarkeitsmarkierungen. Mehrwinkelaufbauten, die Ringbeleuchtungen unter verschiedenen Winkeln kombinieren, offenbaren sowohl Oberflächenmerkmale als auch dimensionale Profile in einem einzigen Bild.
Inspektion von Steckverbindern und Kabelbäumen
Elektrische Steckverbinder und Kabelbäume gehören zu den komplexesten und fehlerempfindlichsten Bauteilen in einem Fahrzeug. Bildverarbeitungssysteme prüfen die Präsenz und Position von Steckverbinderpins, die Sitztiefe von Kontakten, den Farbcode von Drähten, die Lesbarkeit von Etiketten und die Dichtungsintegrität.
Die Inspektion der Pin-Präsenz und der Sitztiefe profitiert von koaxialer Beleuchtung oder Flachwinkel-Ringbeleuchtung, welche die spiegelnde Reflexion eines korrekt sitzenden Metallkontakts gegenüber dem Schatten eines fehlenden oder vertieften Pins offenbart. Die Drahtfarbsortierung erfordert eine Weißlichtbeleuchtung mit LED und hohem CRI, um Isolationsfarben zuverlässig zu unterscheiden. Die Etiketten- und Barcode-Lesung an Steckverbindern nutzt hochintensive Direktbeleuchtung mit Stroboskop-Synchronisation.
Auswahlleitfaden für Beleuchtung in Automotive-Inspektionsaufgaben
Die folgende Übersicht dient als Leitfaden für die Beleuchtungsauswahl bei den wichtigsten Inspektionsaufgaben in der Automobilindustrie.
- Oberflächenfehler gestanzter Panels: Flachwinkel-Dunkelfeld-Ringbeleuchtung oder LED-Lichtleiste bei 10°–20° streifendem Lichteinfall.
- Inspektion lackierter Oberflächen: Flachdom-Beleuchtung oder diffuse Dombeleuchtung für eine blendfreie, gleichmäßige Abdeckung.
- Schweißnahtgeometrie und Spritzer: Flachwinkel-Ringbeleuchtung oder hochintensive LED-Lichtleiste mit Stroboskopsteuerung.
- Porosität und Risse auf Schweißoberflächen: Koaxiale Beleuchtung für flache, reflektierende Schweißoberflächen.
- Bauteilprofil und Maßmessung: Durchlichtbeleuchtung mit hoher Gleichmäßigkeit.
- Inspektion bearbeiteter Oberflächen und Markierungen: Hochdichte direkte LED-Matrixbeleuchtung.
- Steckverbinderpin-Präsenz und Kontaktsitz: Koaxiale Beleuchtung oder Flachwinkel-Ringbeleuchtung.
- Drahtfarbsortierung: Direkte Weißlichtbeleuchtung mit LED und hohem CRI.
- Etiketten- und Barcode-Lesung: Hochintensive direkte Ringbeleuchtung oder LED-Lichtleiste mit Stroboskop.
RODER Vision Lösungen für Automotive-OEMs und Tier-Lieferanten
LED-Beleuchtungen von RODER Vision decken jede oben beschriebene Inspektionsaufgabe in der Automobilindustrie ab. Die Produktpalette umfasst Ringbeleuchtungen in allen Durchmessern und Beleuchtungswinkeln, hochdichte Matrixbeleuchtungen, Flachdom- und diffuse Dombeleuchtungen, Durchlichtbeleuchtungen in Standard- und Sonderformaten sowie LED-Lichtleisten für Zeilenscan- und Flächenscan-Anwendungen.
Jede RODER Vision Beleuchtung ist für die industrielle Produktion ausgelegt. Sie unterstützen Konstantstromtreiber oder PWM-gesteuerte LED-Treiber und bieten Hardware-Triggereingänge für die Stroboskop-Synchronisation mit Bildverarbeitungskameras. Die HTTM-Wärmemanagement-Technologie hält die Sperrschichttemperatur der LEDs niedrig, was die Betriebslebensdauer verlängert und die Lichtleistung über den gesamten Betriebstemperaturbereich stabil hält.
Für Tier-Lieferanten der Automobilindustrie, die kompakte Beleuchtungen für robotergeführte oder End-of-Arm-Tooling-Bildverarbeitungssysteme (EOAT) benötigen, bietet RODER Vision Beleuchtungen im Miniatur- und OEM-Format an, die mit Standard-Bildverarbeitungsschnittstellen kompatibel sind. Kundenspezifische Konfigurationen für spezifische Anforderungen an Sichtfeld, Arbeitsabstand und Wellenlänge sind beim RODER Vision Engineering-Team erhältlich.
Produkte und Technologien
Die folgenden Produktfamilien sind am repräsentativsten für Anwendungen in der Inspektion von Karosserien, Schweißnähten, Lacken und Bauteilen in der Automobilindustrie.

DL5 — Hochintensive modulare LED-Matrixbeleuchtungen
Skalierbare modulare Beleuchtung für die großflächige Inspektion in der Automobilindustrie. Eine modulare Architektur in 100-mm-Schritten deckt breite Förderbänder und große Roboterzellen mit gleichmäßiger, hochintensiver Lichtleistung ab.

DL6 — Hochdichte LED-Matrixbeleuchtungen
Hochdichte LED-Matrix mit schraubenloser, leicht zu reinigender Oberfläche für die Inspektion von Karosserien und Bauteilen in der Automobilindustrie. Hervorragende homogene Lichtverteilung eliminiert Hotspots für eine zuverlässige Messung mit Subpixelgenauigkeit.

DL1 — LED-Matrixbeleuchtungen
Kompakte hochintensive LED-Matrix mit integrierter Optik für robotergeführte Bildverarbeitungssysteme und Montageinspektion in der Automobilindustrie. Direktmontage am Gehäuse und HTTM-Wärmemanagement für den Dauerbetrieb.

DL3 — Hochintensive LED-Matrixbeleuchtungen
Kompakte Hochfluss-LED-Beleuchtungen mit Stroboskop- und Overdrive-Kompatibilität für die Hochgeschwindigkeits-Liniensynchronisation in der Automobilindustrie. Flaches Design für die Integration in platzbeschränkte Inspektionsstationen.
Häufig gestellte Fragen
Eine Flachdom-Beleuchtung oder diffuse Dombeleuchtung ist die bevorzugte Technik für die Inspektion lackierter Oberflächen. Das gleichmäßige, multidirektionale Licht eliminiert spiegelnde Reflexionen von Glanzlacken, sodass die Kamera Orangenhautstruktur, Läufer, Sagging und Einschlüsse ohne Blendstörungen erkennen kann.
Die Schweißnahtinspektion nutzt eine Flachwinkel-Ringbeleuchtung, um Schweißnahtgeometrie und Spritzer durch Schatten- und Glanzlichtmuster sichtbar zu machen. Eine koaxiale Beleuchtung wird für die Erkennung von Rissen und Porosität auf flachen Schweißoberflächen hinzugefügt, und der hochintensive Stroboskopbetrieb friert Bewegungen bei Produktionsliniengeschwindigkeiten ein.
LED-Durchlichtbeleuchtungen sind die Standardlösung für die Maßmessung. Hinter dem Bauteil platziert, projizieren sie eine kontrastreiche Silhouette, die eine Profilmessung mit Subpixelgenauigkeit unabhängig von Oberflächenfinish, Beschichtung oder Materialreflexionsgrad des Teils ermöglicht.
Ja. Koaxiale Beleuchtung oder Flachwinkel-Ringbeleuchtung baut einen Kontrast zwischen der spiegelnden Reflexion eines korrekt sitzenden Metallkontakts und dem Schatten eines fehlenden oder vertieften Pins auf, was eine zuverlässige Inspektion der Pin-Präsenz und Sitztiefe bei Produktionsgeschwindigkeit ermöglicht.
RODER Vision bietet Ringbeleuchtungen (Serie DC), hochdichte Matrixbeleuchtungen (Serie DL), Durchlichtbeleuchtungen (Serie BL) und Flachdom-Beleuchtungen (Serie FD) an – alle entwickelt für industrielle Produktionsumgebungen mit Stroboskopkompatibilität, Konstantstromtreibern und Trigger-Synchronisation für Bildverarbeitungssysteme in der Automobilindustrie.
Kontakte & Informationen
Kontakt für allgemeine Informationen : info@roder.it
Partner für System- und Sensorintegration : www.roder.it
RODER Bildverarbeitungs-Abteilung : www.rodervision.com
RODER Abteilung Messinstrumente : www.innovacheck.com
Mehr Informationen über RODER VISION : about us
Die Informationen auf dieser Website dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie kein vertragliches Angebot und keine verbindliche Lieferverpflichtung dar. Sie können Übertragungs-, Übersetzungs- oder Tippfehler enthalten. Für präzise und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Bitte beachten Sie: Einige Bilder auf dieser Website wurden absichtlich mittels Künstlicher Intelligenz (KI) generiert. Dies liegt daran, dass es bei vielen Anwendungen und Projekten aufgrund von Vertraulichkeitsvereinbarungen, Vertragsklauseln und Geheimhaltungsvereinbarungen (NDAs) nicht möglich ist, Fotografien der tatsächlichen Anlage oder des Systems zu veröffentlichen.
Related topics :
 UV-LED-Beleuchtung für die Fluoreszenz-Lecksuche und die Inspektion von Sicherheitsmarkierungen
 Beleuchtung für die industrielle Bildverarbeitung: Wie die Inspektionsleistung verbessert wird
 Beleuchtung für die industrielle Bildverarbeitung zur Inspektion von Glas und transparenten Materialien
 Senkung der Projektkosten in der industriellen Bildverarbeitung durch intelligentere Beleuchtungsauswahl
 Bildverarbeitung für Hochgeschwindigkeitsförderbänder: Gleichmäßige Beleuchtung für Delta-Roboter mit RODER LED-Beleuchtungen