


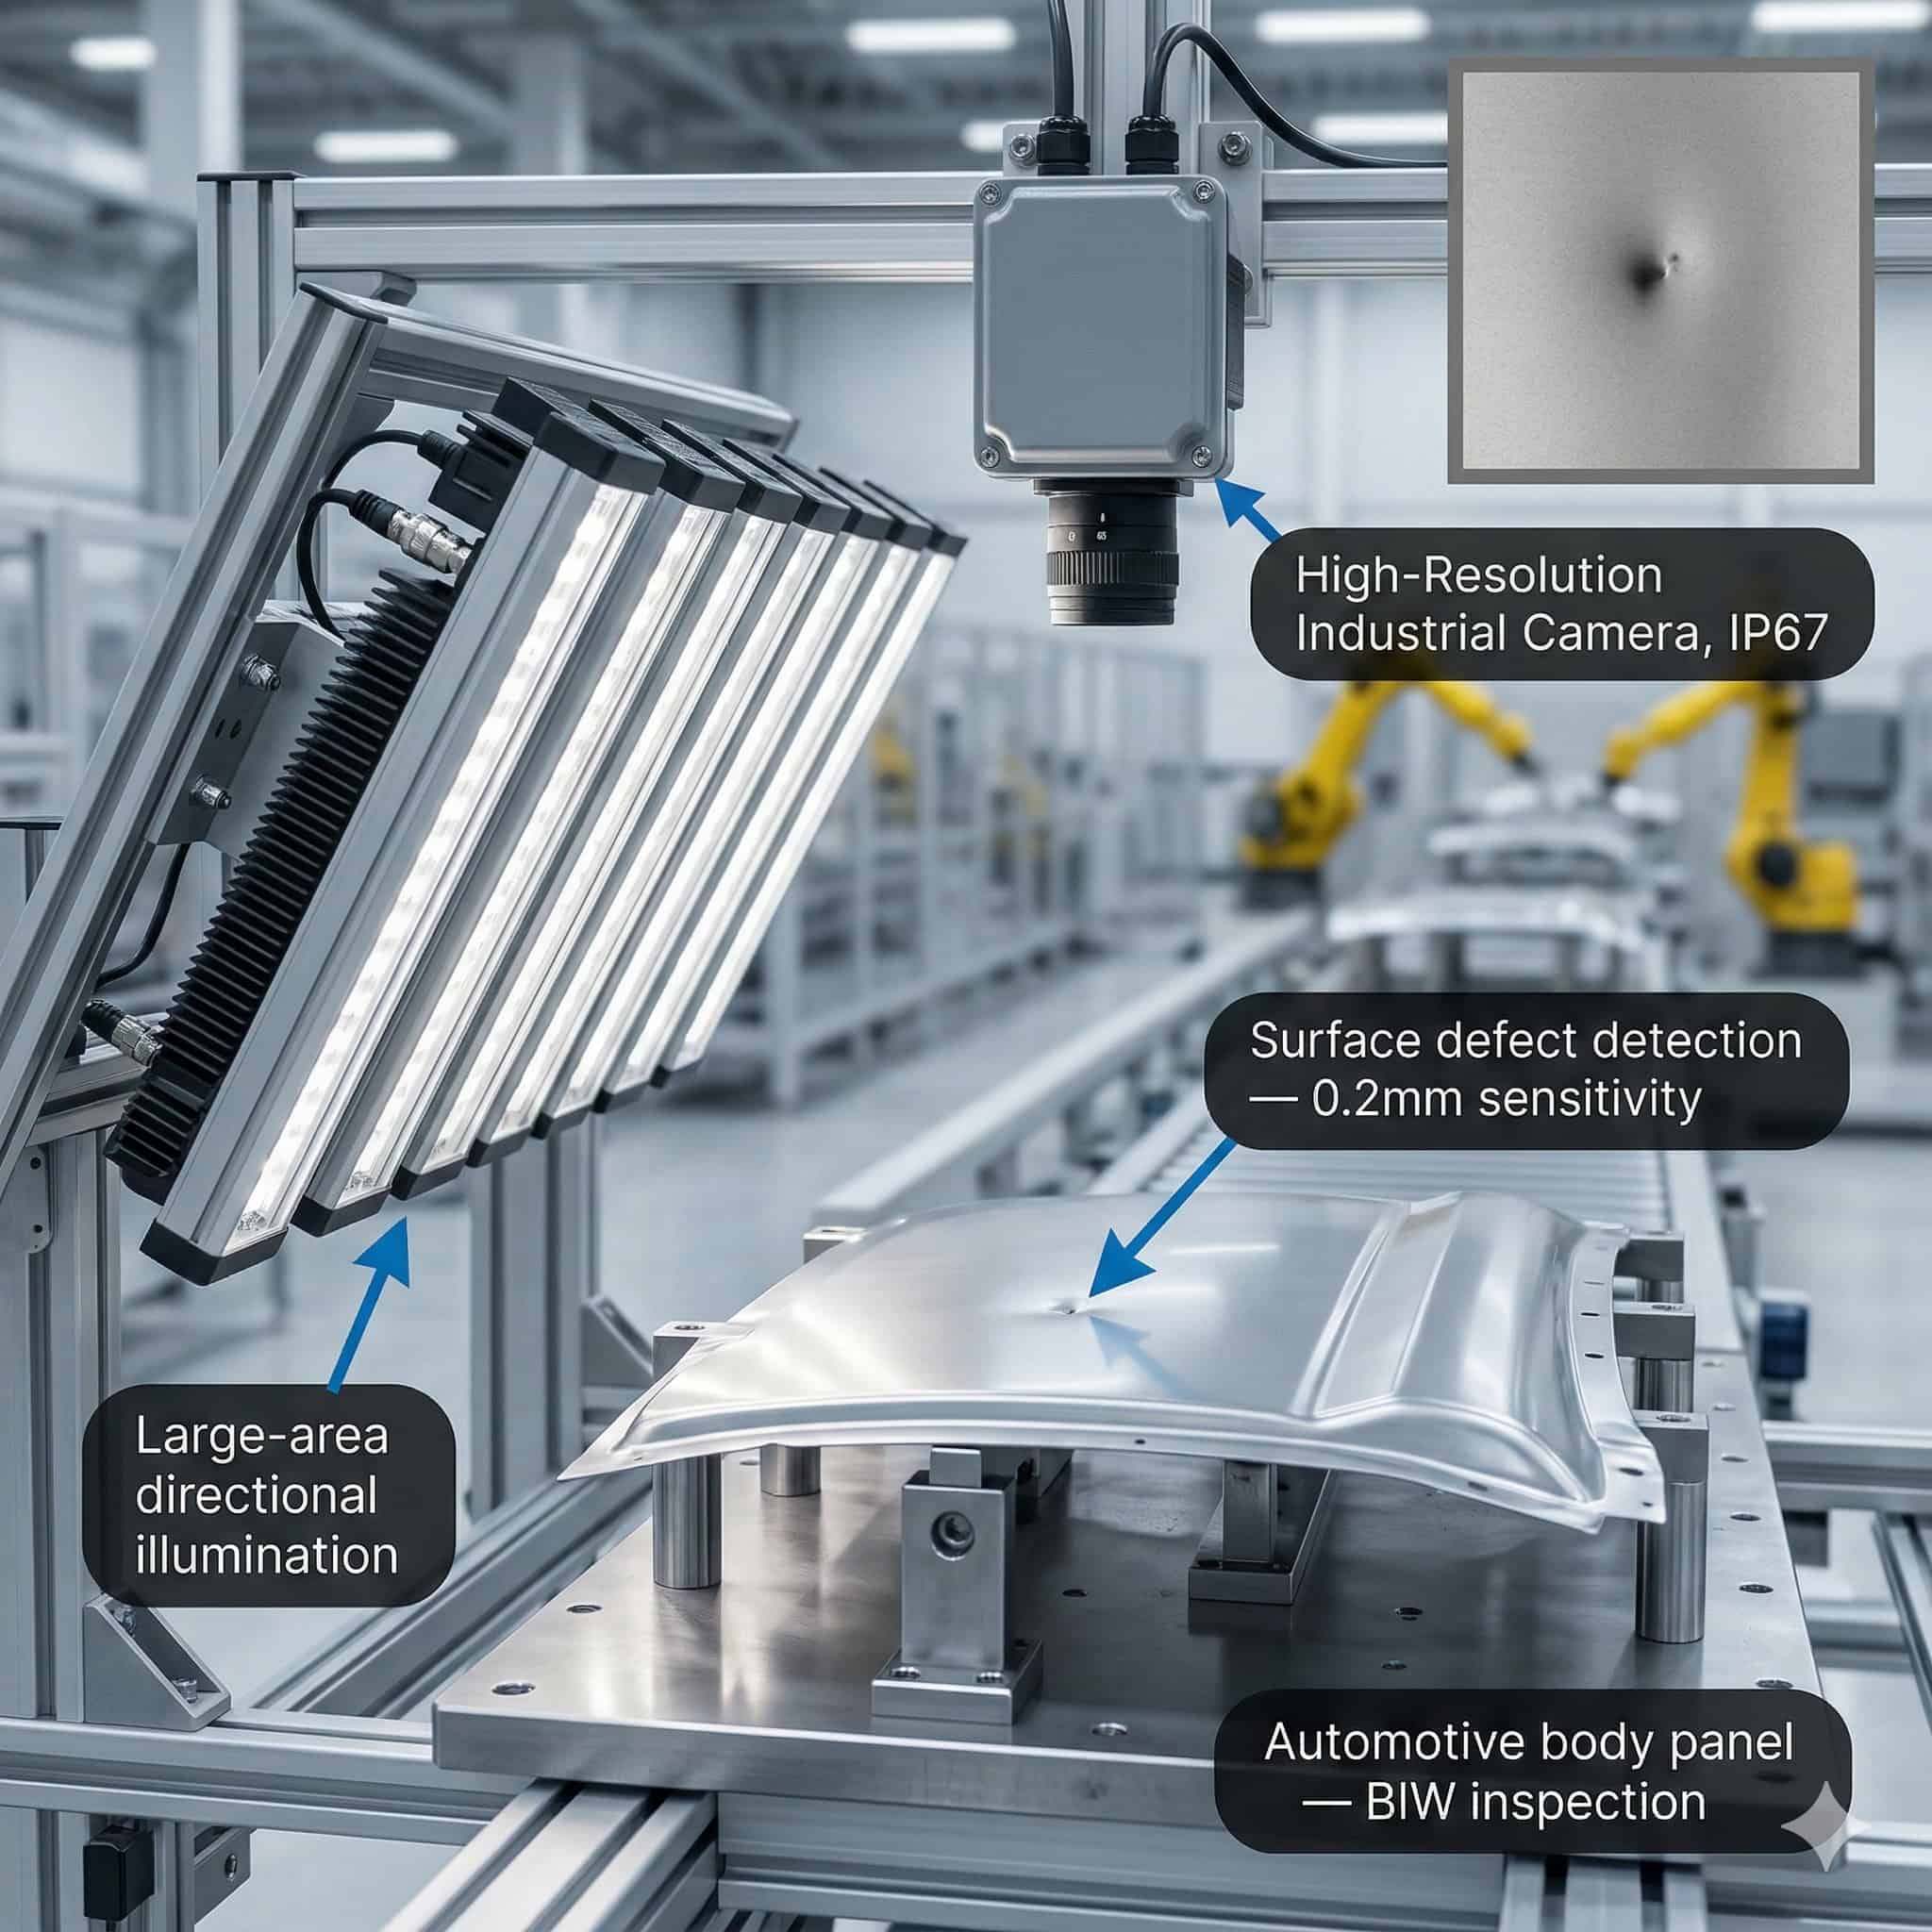
Le linee di produzione automotive combinano un’alta produttività (throughput) con alcuni dei requisiti di qualità più severi in qualsiasi settore manifatturiero. Pannelli di carrozzeria, giunti saldati, superfici verniciate, componenti lavorati, connettori e cablaggi devono superare tutti un’ispezione ottica prima che il veicolo passi alla stazione successiva. Un singolo difetto che sfugge può innescare costosi richiami, richieste di garanzia e danni di reputazione sia per gli OEM che per i fornitori Tier.
I sistemi di visione artificiale sono ormai un equipaggiamento standard in tutta la produzione automotive, dallo stampaggio e saldatura fino al finissaggio della verniciatura e all’assemblaggio finale. Le prestazioni di ispezione di qualsiasi sistema di visione dipendono innanzitutto dalla qualità dell’immagine, e la qualità dell’immagine dipende prima di tutto dall’illuminazione. Scegliere la corretta geometria di illuminazione, la lunghezza d’onda e la tecnica di controllo dell’illuminatore a LED per ogni compito di ispezione automotive è la base di un sistema di controllo qualità affidabile.

Vuoi essere aiutato a scegliere il prodotto?
Le sfide della qualità nel settore automobilistico: Scala, velocità e varietà
Uno stabilimento di assemblaggio automotive moderno può ospitare centinaia di singole stazioni di ispezione, ciascuna delle quali copre un materiale, una finitura superficiale, un tipo di difetto e una velocità di produzione differenti. Le linee di saldatura per la carrozzeria grezza funzionano ad alti tempi ciclo. Le cabine di verniciatura richiedono una copertura superficiale del 100%. Le celle di assemblaggio dei componenti combinano parti metalliche, plastiche, in gomma ed elettroniche, ciascuna con le proprie proprietà ottiche.
Nessuna singola tecnica di illuminazione si adatta a tutti questi compiti. Gli ingegneri devono abbinare l’illuminatore alla geometria di ispezione, al materiale della superficie e alla tipologia del difetto. La scelta tra illuminazione diretta, diffusa, in campo scuro, coassiale e retroilluminazione determina se il sistema di ispezione può rilevare in modo affidabile il difetto target alla velocità di produzione.
Ispezione dei pannelli della carrozzeria: Difetti Superficiali, Ammaccature e Difetti della Vernice
Rilevamento Difetti Superficiali su Superfici Metalliche Stampate
I pannelli di carrozzeria in acciaio e alluminio stampato devono essere controllati per rilevare ammaccature, pieghe, ondulazioni superficiali e difetti di formatura prima della verniciatura. Entrambe le fasi di ispezione richiedono un’illuminazione che riveli il rilievo della superficie con un alto contrasto.
L’illuminazione in campo scuro (a basso angolo) è la tecnica preferita per l’ispezione superficiale dei metalli stampati. La luce diretta con un angolo di incidenza radente alla superficie del pannello crea evidenziazioni luminose sui difetti in rilievo e ombre scure negli avvallamenti. Le aree piatte appaiono uniformemente scure, fornendo uno sfondo ad alto contrasto su cui le piccole ammaccature risaltano chiaramente.
Ispezione della superficie della vernice: Difetti di lucentezza e struttura
Dopo la verniciatura, i pannelli devono essere riesaminati per rilevare la buccia d’arancia, colature, cedimenti, inclusioni e mancanze di vernice. Per l’ispezione delle superfici verniciate, l’illuminazione a cupola diffusa o l’illuminatore a cupola piatta limita le riflessioni speculari della finitura lucida. Un campo uniforme e privo di ombre rivela i difetti superficiali senza i punti caldi speculari che l’illuminazione direzionale crea sulle superfici ad alta lucentezza.
L’illuminazione a luce bianca a LED offre un contrasto equilibrato su diversi colori di vernice automotive. Per le vernici metallizzate, l’illuminazione polarizzata abbinata a un filtro polarizzatore sull’obiettivo della telecamera riduce l’abbagliamento speculare e fa risaltare la distribuzione delle pagliuzze. L’illuminazione al vicino infrarosso (NIR) a 850 nm può penetrare attraverso gli strati di trasparente per rilevare contaminazioni sub-superficiali invisibili alle lunghezze d’onda visibili.
Ispezione della saldatura: Geometria del cordone, porosità e spruzzi
Tecniche di Illuminamento per Saldature a punti e a cordoni
Le saldature a punti per resistenza e le saldature a cordone laser sono giunti strutturali critici nella costruzione della carrozzeria automotive. I sistemi di visione controllano le dimensioni, la forma e la posizione del nocciolo di saldatura, rilevano i depositi di spruzzi sul metallo circostante e segnalano porosità o fusione incompleta sulla superficie del cordone di saldatura.
L’illuminatore ad anello a basso angolo tra 15° e 30° fa risaltare la geometria del cordone di saldatura, l’altezza degli spruzzi e la variazione della trama superficiale attraverso giochi di ombre e luci. L’illuminazione coassiale funziona bene per l’ispezione di superfici di saldatura piatte e per rilevare cricche superficiali o porosità. Le due tecniche sono spesso combinate in stazioni di ispezione multi-angolo.
Illuminazione stroboscopica ad alta intensità per l’integrazione della linea di saldatura
Le stazioni di ispezione delle saldature si trovano spesso immediatamente dopo il processo di saldatura, dove sono presenti calore residuo e vibrazioni di processo. L’imaging stroboscopico a breve esposizione elimina la sfocatura da movimento e limita le interferenze della luce ambientale. Gli illuminatori ad anello a LED ad alta intensità con sincronizzazione dello strobo tramite controllore forniscono la luminosità di picco necessaria per esposizioni sub-millisecondo ai tempi ciclo delle linee di saldatura.
Misurazione dei componenti: Misurazione Dimensionale di Pezzi Lavorati
Silhouette a retroilluminazione per la verifica di profili e tolleranze
I componenti automotive lavorati—pinze freno, fuselli dello sterzo, parti motore, grezzi per ingranaggi—richiedono una misurazione dimensionale per confermare che le tolleranze rientrino nelle specifiche. La retroilluminazione è la tecnica standard per la misurazione del profilo e l’ispezione dimensionale di componenti torniti, fresati e rettificati.
Un retroilluminatore posizionato dietro al componente proietta una silhouette nitida e ad alto contrasto sul sensore di immagine della telecamera. Il profilo del componente viene misurato dal bordo della silhouette con precisione sub-pixel. Lo sfondo luminoso uniforme elimina la riflettività della superficie dalla misurazione, consentendo di ottenere risultati costanti sia che il pezzo sia lucido, anodizzato o rivestito.
Illuminazione Diretta per Caratteristiche di Superficie e Marcature di Tracciabilità
Filettature di fori, smussi, finitura superficiale e marcature di pezzi stampate o incise richiedono un’illuminazione diretta o coassiale. Gli illuminatori a matrice di LED ad alta densità forniscono un’illuminazione frontale uniforme e ad alta intensità per ispezionare superfici lavorate, rilevare bave e verificare le marcature di tracciabilità. Sistemi multi-angolo che combinano illuminatori ad anello a diversi angoli rivelano sia le caratteristiche superficiali che i profili dimensionali in un’unica immagine.
Ispezione dei connettori e dei cablaggi
I connettori elettrici e i cablaggi sono tra i componenti più complessi e sensibili ai difetti in un veicolo. I sistemi di visione controllano la presenza e la posizione dei pin del connettore, la profondità di sede del terminale, il codice colore dei cavi, la leggibilità dell’etichetta e l’integrità delle tenute.
L’ispezione della presenza dei pin e della profondità di sede trae beneficio dall’illuminazione coassiale o dall’illuminatore ad anello a basso angolo, che rivela la riflessione speculare di un terminale metallico posizionato correttamente rispetto all’ombra di un pin mancante o rientrato. La selezione dei colori dei cavi richiede un’illuminazione a luce bianca a LED con alto CRI per distinguere in modo affidabile i colori dell’isolante. L’ispezione di etichette e la lettura di codici a barre sui connettori utilizza un’illuminazione diretta ad alta intensità con sincronizzazione dello strobo.
Guida alla Selezione dell’Illuminatore per le attività di ispezione automobilistica
Il riepilogo seguente guida la selezione dell’illuminazione nelle principali attività di ispezione automotive.
- Difetti della superficie del pannello stampato: Luce ad Anello a Basso Angolo o Luce a Barra a 10°-20° di incidenza radente.
- Ispezione di superfici verniciate: Illuminazione a cupola piatta o a cupola diffusa per una copertura uniforme e senza abbagliamenti.
- Geometria del cordone di saldatura e spruzzi: Luce ad Anello a Basso Angolo o Luce a Barra ad alta intensità con controllo stroboscopico.
- Porosità e cricche della superficie di saldatura: Illuminatore coassiale per superfici di saldatura piatte e riflettenti.
- Profilo dei componenti e misurazioni dimensionali: Illuminatore ad alta uniformità della retroilluminazione.
- Ispezione di superfici lavorate e marcature: Illuminatore LED a matrice diretta ad alta densità.
- Presenza dei pin del connettore e sede dei terminali: Luce ad Anello Coassiale o ad Angolo Basso.
- Selezione Cromatica dei fili: Illuminazione LED Bianca High-CRI Illuminazione LED Bianca.
- Lettura di Codici a Barre ed etichette: Luce ad anello diretta ad alta intensità o luce a Barra con strobo.
Le soluzioni Roder Vision per gli OEM (Produttori di Apparecchiature Originali) del settore automobilistico e per i fornitori di livello.
Gli illuminatori a LED RODER Vision coprono ogni esigenza di ispezione automotive descritta sopra. La gamma di prodotti comprende illuminatori ad anello in tutti i diametri e angoli di illuminazione, illuminatori a matrice ad alta densità, illuminatori flat dome e a cupola diffusa, retroilluminatori in formati standard e personalizzati, e barre di illuminazione a LED per applicazioni con telecamere lineari e a matrice.
Ogni illuminatore RODER Vision è progettato per la produzione industriale. Accettano driver per LED a corrente costante o con regolazione PWM e supportano ingressi di trigger hardware per la sincronizzazione dello strobo con le telecamere di visione artificiale. La tecnologia di gestione termica HTTM mantiene bassa la temperatura di giunzione dei LED, prolungando la durata operativa e mantenendo stabile l’emissione luminosa nell’intero intervallo di temperatura di esercizio.
Per i fornitori Tier automotive che necessitano di illuminatori compatti per sistemi di visione montati su robot o su utensili a fine braccio (EOAT), RODER Vision offre illuminatori in formato miniatura e OEM compatibili con le interfacce standard della visione artificiale. Configurazioni personalizzate per requisiti specifici di campo visivo (FOV), distanza di lavoro e lunghezza d’onda sono disponibili tramite il team di ingegneria RODER Vision.
Prodotti e tecnologie
Le famiglie di prodotti riportate di seguito sono le più rappresentative per le applicazioni di ispezione di carrozzeria, saldature, verniciatura e componenti nell’automotive.

DL5 – Illuminatori LED Modulare a Matrice ad Alta Intensità
Illuminazione modulare scalabile per l’ispezione di grandi aree nell’automotive. Un’architettura ad incrementi di 100 mm copre ampi nastri trasportatori e grandi celle robotiche con un’emissione ad alta intensità uniforme.

DL6 – Illuminatori LED a matrice ad alta densità
Matrice di LED ad alta densità con superficie pulibile priva di viti per l’ispezione di carrozzerie e componenti automotive. L’eccezionale omogeneità luminosa elimina i punti caldi per misurazioni affidabili con precisione sub-pixel.

DL1 – Illuminatori LED a matrice
Matrice LED compatta ad alta Intensità con ottica integrata per sistemi di Visione montati su robot e per l’ispezione di assemblaggi automobilistici. Montaggio diretto sul corpo e gestione termica HTTM per un funzionamento continuo.

DL3 – Illuminatori LED ad Alta Intensità a Matrice
Illuminatori a LED compatti ad alto flusso con compatibilità strobo e overdrive per la sincronizzazione su linee automotive ad alta velocità. Design a basso profilo per l’integrazione in stazioni di ispezione con spazi ridotti.
Domande frequenti
L’illuminazione a cupola piatta o a cupola diffusa è la tecnica preferita per l’ispezione delle superfici verniciate. La luce uniforme e multi-direzionale elimina le riflessioni speculari dalle finiture di vernice lucida, consentendo alla telecamera di rilevare buccia d’arancia, colature, cedimenti e inclusioni senza interferenze da abbagliamento.
L’ispezione delle saldature utilizza l’illuminatore ad anello a basso angolo per evidenziare la geometria del cordone e gli spruzzi mediante giochi di ombre e luci. L’illuminazione coassiale viene aggiunta per il rilevamento di cricche e porosità su superfici di saldatura piatte, mentre il funzionamento stroboscopico ad alta intensità consente di congelare il movimento alle velocità della linea di produzione.
I retroilluminatori a LED sono la soluzione standard per la misurazione dimensionale. Posizionati dietro al componente, proiettano una silhouette ad alto contrasto che consente la misurazione del profilo con precisione sub-pixel, indipendentemente dalla finitura superficiale, dal rivestimento o dalla riflettività del materiale della parte.
Sì. L’illuminazione coassiale o l’illuminatore ad anello a basso angolo crea un contrasto tra la riflessione speculare di un terminale metallico correttamente inserito e l’ombra di un pin mancante o rientrato, consentendo un’ispezione affidabile della presenza del pin e della profondità di sede alla velocità di produzione.
Roder Vision offre illuminatori ad anello (serie DC), illuminatori a matrice ad alta densità (serie DL), illuminatori a retroilluminazione (serie BL) e illuminatori a cupola piatti (serie FD), tutti progettati per gli ambienti di produzione industriale con compatibilità stroboscopica, driver a corrente costante e sincronizzazione del trigger per i sistemi di visione artificiale automobilistici.
Contatti e informazioni
Contatto per informazioni generali : info@roder.it
Partner per l’Integrazione di Sistemi e Sensori : www.roder.it
Divisione Roder Artificial Vision : www.rodervision.com
Divisione RODER Instruments : www.innovacheck.com
Ulteriori informazioni su RODER VISIONE : chi siamo
Le informazioni contenute in questo sito web sono fornite solo a scopo informativo. Sebbene siano state preparate con la massima cura, non costituiscono un’offerta contrattuale o un impegno vincolante alla fornitura. Possono contenere errori di trascrizione, traduzione o tipografici. Per informazioni precise e aggiornate, ti invitiamo a contattare direttamente la nostra azienda.
Nota bene: alcune immagini presenti in questo sito web sono state intenzionalmente generate utilizzando l’Intelligenza Artificiale (AI). Ciò è dovuto al fatto che, per molte applicazioni e progetti, non è possibile divulgare fotografie dell’installazione o del sistema reale a causa di accordi di riservatezza, clausole contrattuali e accordi di non divulgazione (NDA).
Related topics :
 Strategie di illuminazione per robot pick & place SMD nel posizionamento di componenti elettronici
 Illuminazione per visione artificiale: come migliorare le prestazioni di ispezione
 Illuminazione per la visione artificiale nella verifica di vetro e materiali trasparenti
 Migliorare l’orientamento del pezzo negli alimentatori vibranti con l’illuminazione a LED per la visione artificiale
 Illuminazione a LED UV per il rilevamento di perdite mediante fluorescenza e l’ispezione di marcatori di sicurezza