


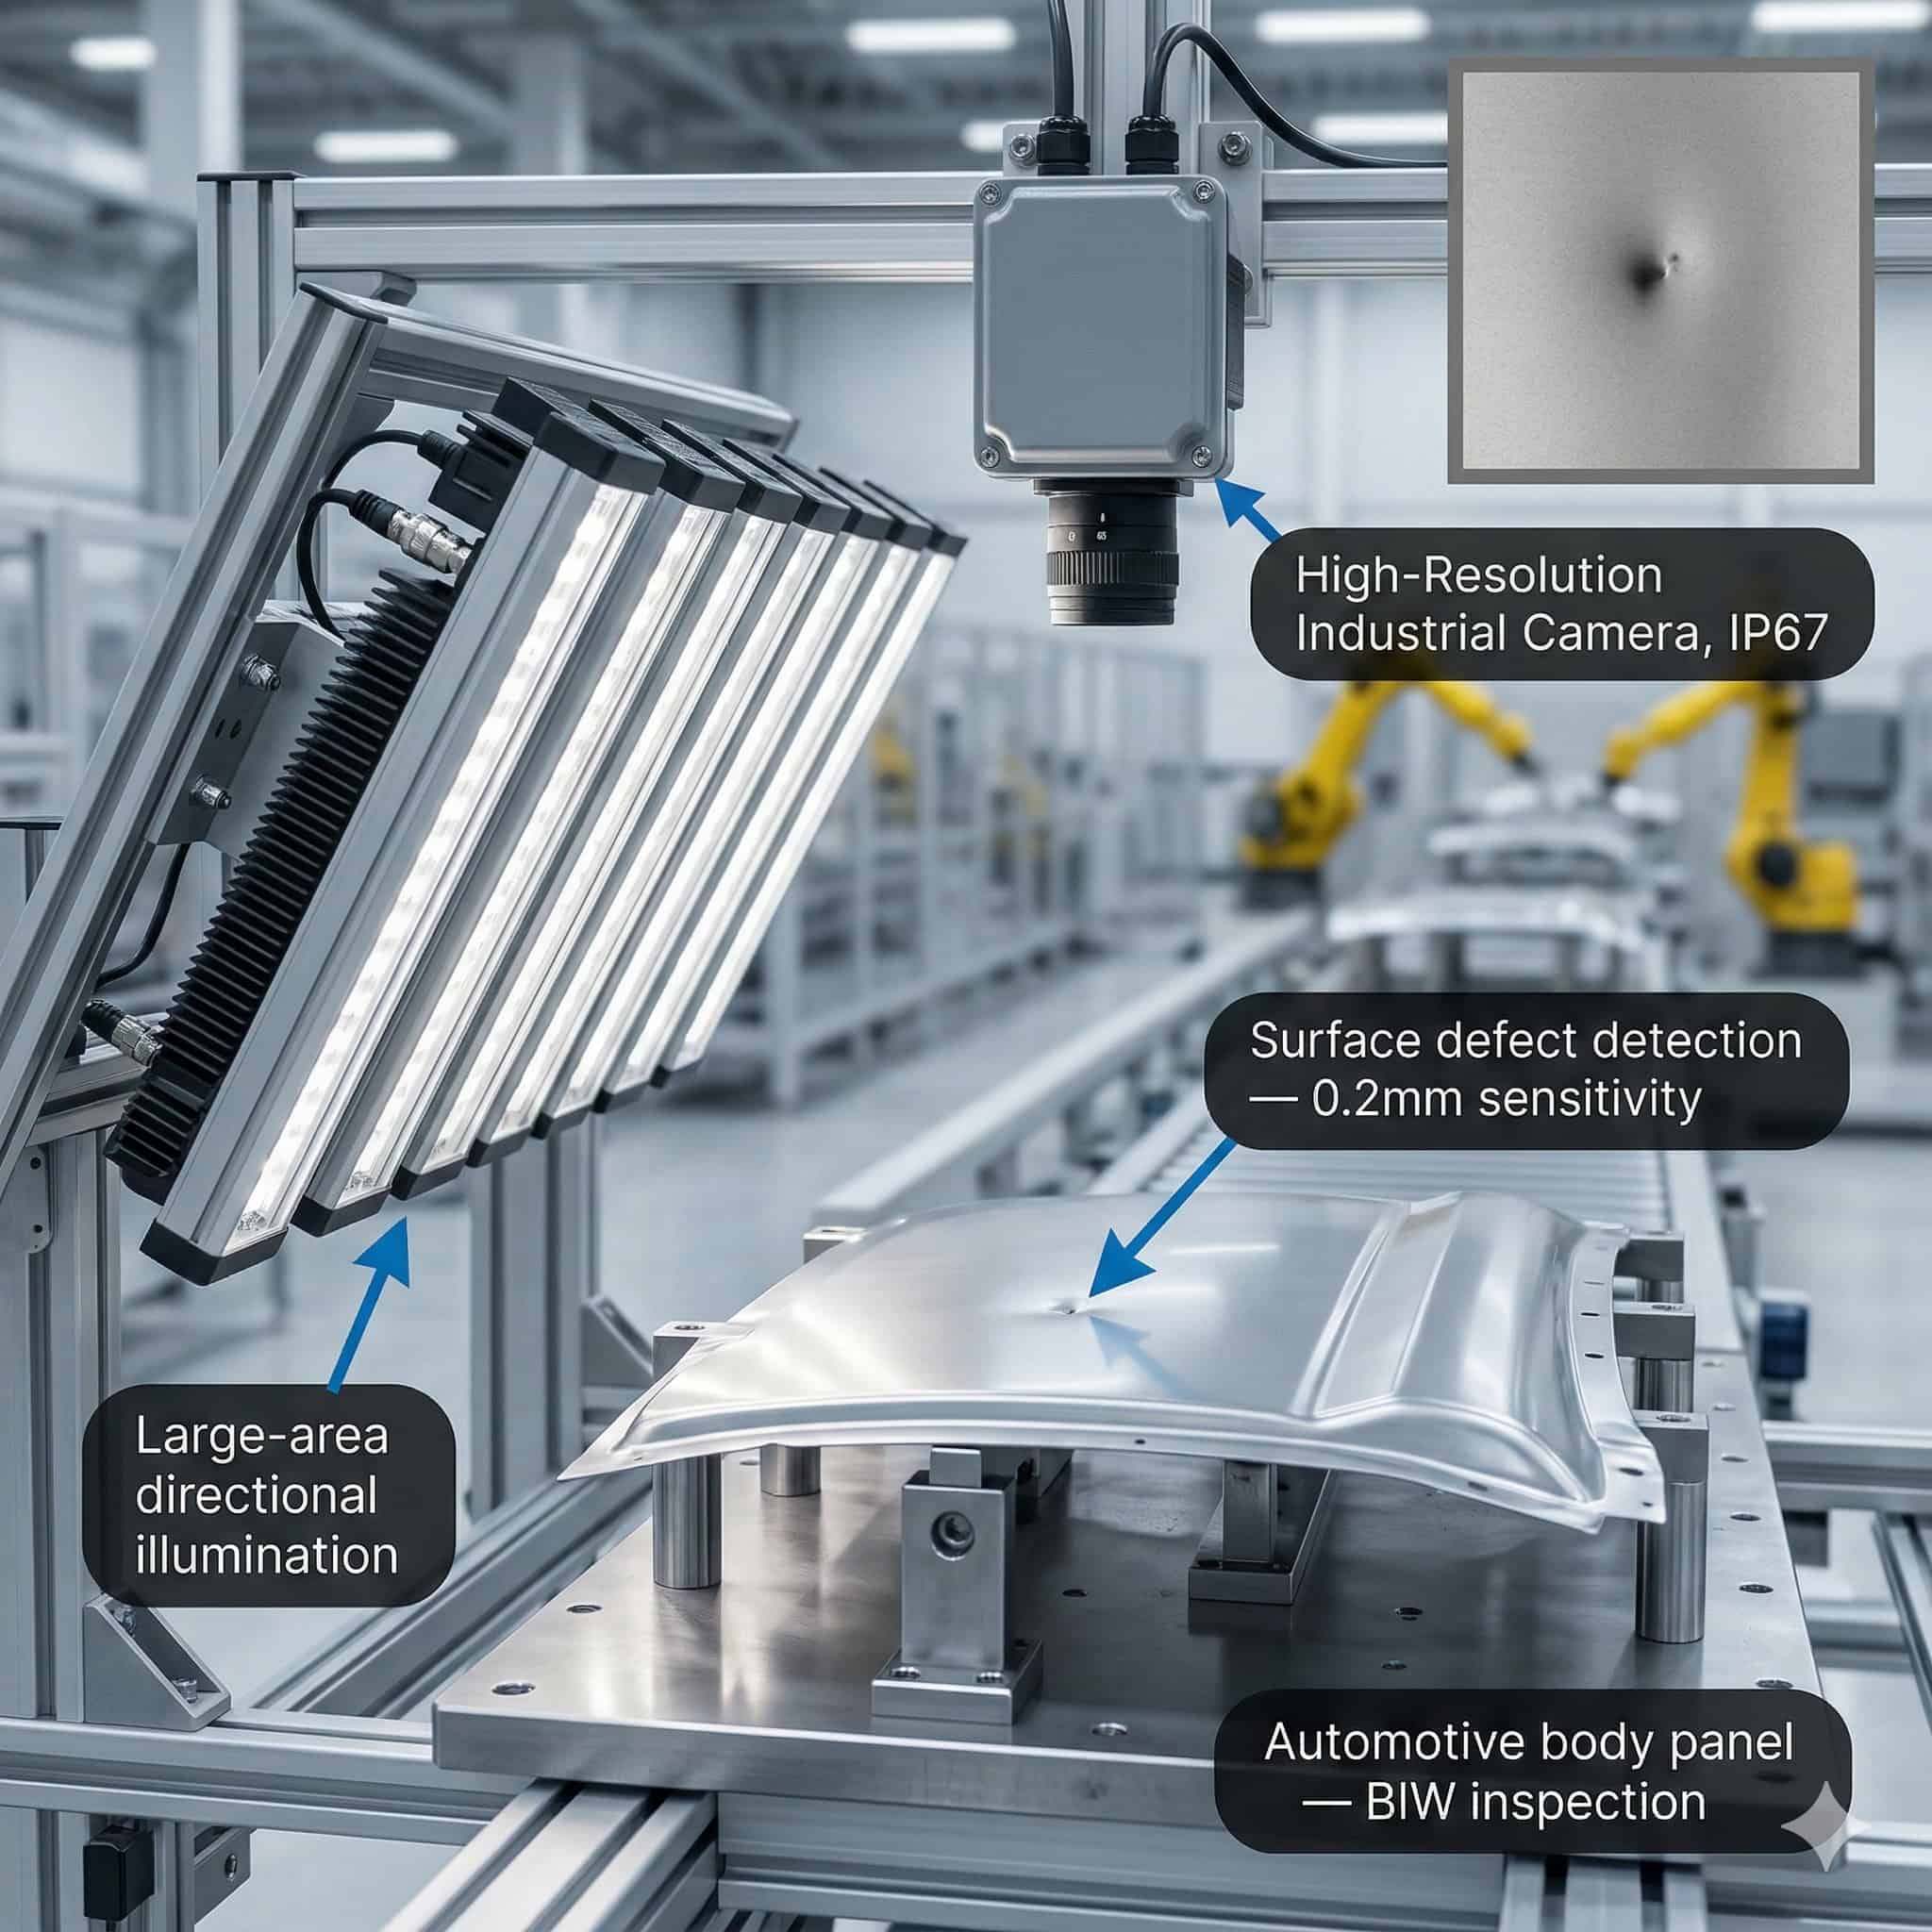
Las líneas de producción de automoción combinan un alto rendimiento con algunos de los requisitos de calidad más estrictos de cualquier sector de fabricación. Los paneles de carrocería, las uniones soldadas, las superficies pintadas, los componentes mecanizados, los conectores y los mazos de cables deben pasar, cada uno de ellos, una inspección óptica antes de que el vehículo avance a la siguiente estación. Un solo defecto que pase desapercibido puede desencadenar costosas llamadas a revisión, reclamaciones de garantía y daños a la reputación tanto para los OEM como para los proveedores Tier.
Los sistemas de visión artificial son ahora un equipamiento estándar en toda la producción de automoción, desde el estampado y la soldadura hasta el acabado de pintura y el ensamblaje final. El buen rendimiento de cualquier sistema de visión se reduce en primer lugar a la calidad de la imagen, y la calidad de la imagen se reduce en primer lugar a la iluminación. Elegir la geometría de iluminación, la longitud de onda y la técnica de control adecuadas del iluminador LED para cada tarea de inspección en automoción es la base de un sistema de control de calidad fiable.

¿Quieres ayuda para elegir el producto?
Retos de calidad en automoción: escala, velocidad y variedad
Una planta de ensamblaje de automoción moderna puede albergar cientos de estaciones de inspección individuales, cada una de las cuales cubre un material, un acabado superficial, un tipo de defecto y una velocidad de producción diferentes. Las líneas de soldadura de carrocerías en blanco funcionan a altas velocidades de ciclo. Las cabinas de pintura exigen una cobertura de la superficie del 100 %. Las celdas de ensamblaje de componentes mezclan piezas metálicas, de plástico, de caucho y electrónicas, cada una con sus propias propiedades ópticas.
Ninguna técnica de iluminación por sí sola abarca todas estas tareas. Los ingenieros tienen que adaptar el iluminador a la geometría de inspección, el material de la superficie y la firma del defecto. La elección entre iluminación directa, iluminación difusa, iluminación de campo oscuro, iluminación coaxial y retroiluminación decide si el sistema de inspección puede detectar de manera fiable el defecto objetivo a la velocidad de producción.
Inspección de paneles de carrocería: defectos superficiales, abolladuras y defectos de pintura
Detección de defectos en superficies metálicas estampadas
Los paneles de carrocería estampados de acero y aluminio deben comprobarse para detectar abolladuras, pliegues, ondulaciones de la superficie y defectos de conformado antes de pintar. Ambas etapas de inspección necesitan una iluminación que revele el relieve de la superficie con un alto contraste.
La iluminación de campo oscuro (de bajo ángulo) es la técnica preferida para la inspección de superficies metálicas estampadas. La luz dirigida en un ángulo de incidencia rasante a la superficie del panel dibuja reflejos brillantes en los defectos en relieve y sombras oscuras en las depresiones. Las áreas planas se leen de forma uniformemente oscura, proporcionando un fondo de alto contraste contra el cual las pequeñas abolladuras destacan claramente.
Inspección de superficies pintadas: defectos de brillo y textura
Después de pintar, los paneles deben ser inspeccionados de nuevo para detectar textura de piel de naranja, goteos, descuelgues, inclusiones y faltas de pintura. Para la inspección de superficies pintadas, la iluminación de cúpula difusa o la iluminación de cúpula plana atenúa los reflejos especulares del acabado brillante. Un campo uniforme y sin sombras revela los defectos de la superficie sin los puntos calientes especulares brillantes que la iluminación direccional crea en las superficies de alto brillo.
La iluminación de luz blanca LED proporciona un contraste equilibrado en los diferentes colores de pintura de automoción. Para las pinturas metalizadas, la iluminación polarizada combinada con un filtro polarizador en el objetivo de la cámara reduce el deslumbramiento especular y resalta la distribución de las escamas. La iluminación infrarroja cercana (NIR) a 850 nm puede penetrar a través de las capas de barniz transparente para detectar la contaminación subsuperficial invisible en longitudes de onda visibles.
Inspección de soldaduras: geometría del cordón, porosidad y salpicaduras
Técnicas de iluminación para soldaduras por puntos y de cordón continuo
Las soldaduras por puntos de resistencia y las soldaduras por costura láser son uniones estructurales críticas en la construcción de carrocerías de automoción. Los sistemas de visión comprueban el tamaño, la forma y la posición de la lenteja de soldadura, detectan depósitos de salpicaduras en el metal circundante y señalan la porosidad o la fusión incompleta en la superficie del cordón de soldadura.
La iluminación anular de bajo ángulo de 15° a 30° resalta la geometría del cordón de soldadura, la altura de las salpicaduras y la variación de la textura de la superficie a través de patrones de sombras y luces. La iluminación coaxial funciona bien para inspeccionar superficies de soldadura planas y detectar grietas superficiales o porosidad. Las dos técnicas se combinan a menudo en estaciones de inspección multiángulo.
Iluminación estroboscópica de alta intensidad para integración en líneas de soldadura
Las estaciones de inspección de soldadura a menudo se sitúan inmediatamente después del proceso de soldadura, donde el calor residual y la vibración del proceso están presentes. La obtención de imágenes estroboscópicas de corta exposición elimina el desenfoque de movimiento y frena la interferencia de la luz ambiental. La iluminación anular LED de alta intensidad con sincronización del controlador del estroboscopio ofrece el brillo máximo necesario para exposiciones de sub-milisegundos a las velocidades de ciclo de la línea de soldadura.
Medición de componentes: medición dimensional de piezas mecanizadas
Silueta en retroiluminación para la verificación de perfil y tolerancias
Los componentes de automoción mecanizados (pinzas de freno, manguetas de dirección, piezas del motor, piezas en bruto de engranajes) necesitan una medición dimensional para confirmar que las tolerancias están dentro de las especificaciones. La retroiluminación es la técnica estándar para la medición de perfil y la inspección dimensional de componentes torneados, fresados y rectificados..
Un retroiluminador colocado detrás del componente proyecta una silueta nítida y de alto contraste en el sensor de imagen de la cámara. El perfil del componente se mide a partir del límite de la silueta con precisión subpíxel. El fondo brillante y uniforme elimina la reflectividad de la superficie de la medición, por lo que el resultado se mantiene tanto si la pieza es brillante, anodizada o recubierta.
Iluminación directa para características de superficie y marcas de trazabilidad
Las roscas de los orificios, los chaflanes, el acabado de la superficie y las marcas de las piezas estampadas o grabadas requieren iluminación directa o iluminación coaxial. Los iluminadores matriciales LED de alta densidad proporcionan una iluminación frontal uniforme y de alta intensidad para inspeccionar superficies mecanizadas, detectar rebabas y verificar marcas de trazabilidad. Los equipos multiángulo que combinan iluminación anular en diferentes ángulos revelan tanto las características de la superficie como los perfiles dimensionales en una sola imagen.
Inspección de conectores y mazos de cables.
Los conectores eléctricos y los mazos de cables se encuentran entre los componentes más complejos y sensibles a los defectos de un vehículo. Los sistemas de visión comprueban la presencia y posición de los pines del conector, la profundidad de asentamiento del terminal, la codificación de colores de los cables, la legibilidad de la etiqueta y la integridad del sello.
La inspección de la presencia de pines y la profundidad de asentamiento se beneficia de la iluminación coaxial o de la iluminación anular de bajo ángulo, que revela el reflejo especular de un terminal de metal correctamente asentado frente a la sombra de un pin que falta o está hundido. La clasificación de los cables por color necesita iluminación LED de luz blanca con un alto CRI para distinguir de forma fiable los colores del aislamiento. La inspección de etiquetas y lectura de códigos de barras en los conectores utiliza iluminación directa de alta intensidad con sincronización del estroboscopio.
Guía de selección de iluminación para tareas de inspección de automoción
El siguiente resumen sirve de guía para la selección de la iluminación en las principales tareas de inspección en automoción.
- Defectos de superficie en paneles estampados: iluminación anular de campo oscuro de bajo ángulo o barra de luz LED a una incidencia rasante de 10°–20°.
- Inspección de superficies pintadas: iluminación de cúpula plana o iluminación de cúpula difusa para una cobertura uniforme y sin deslumbramiento.
- Geometría del cordón de soldadura y salpicaduras: iluminación anular de bajo ángulo o barra de luz LED de alta intensidad con control del estroboscopio.
- Porosidad y grietas en la superficie de soldadura: iluminación coaxial para superficies de soldadura planas reflectantes.
- Perfil de los componentes y medición dimensional: retroiluminación de alta uniformidad.
- Inspección de marcas y superficies mecanizadas: iluminación matricial LED directa de alta densidad.
- Presencia de pines de conectores y asentamiento de terminales: iluminación coaxial o iluminación anular de bajo ángulo.
- Clasificación de cables por color: iluminación directa LED blanca de alto CRI.
- Lectura de etiquetas y códigos de barras: iluminación anular directa de alta intensidad o barra de luz LED con estroboscopio.
Soluciones RODER Vision para OEM de automoción y proveedores Tier
Los iluminadores LED de RODER Vision cubren todas las tareas de inspección en automoción descritas anteriormente. La gama de productos abarca iluminación anular en todos los diámetros y ángulos de iluminación, iluminadores matriciales de alta densidad, iluminadores de cúpula plana e iluminadores de cúpula difusa, retroiluminadores en formatos estándar y personalizados, y barras de luz LED para trabajos con cámara de barrido lineal y cámara matricial.
Todos los iluminadores de RODER Vision están diseñados para la producción industrial. Admiten controladores de LED de corriente constante o controlados por PWM y soportan entradas de disparador por hardware para la sincronización del estroboscopio con las cámaras de visión artificial. La tecnología de gestión térmica HTTM mantiene baja la temperatura de la unión del LED, prolongando la vida útil operativa y manteniendo estable la emisión luminosa en todo el rango de temperaturas de funcionamiento.
Para los proveedores Tier de automoción que necesitan iluminadores compactos para sistemas de visión montados en robots o en herramientas de final de brazo (EOAT), RODER Vision ofrece iluminadores en formato miniatura y formato OEM compatibles con las interfaces de visión artificial estándar. Las configuraciones personalizadas para requisitos específicos de campo de visión, distancia de trabajo y longitud de onda están disponibles a través del equipo de ingeniería de RODER Vision.
Productos y tecnologías
Las familias de productos que se muestran a continuación son las más representativas para las aplicaciones de inspección de carrocerías, soldadura, pintura y componentes de automoción.

DL5 — Iluminadores matriciales LED modulares de alta intensidad
Iluminación modular escalable para inspección de grandes áreas en automoción. Una arquitectura modular incremental de 100 mm cubre cintas transportadoras anchas y celdas robóticas grandes con una emisión de alta intensidad uniforme.

DL6 — Iluminadores matriciales LED de alta densidad
Matriz de LED de alta densidad con superficie limpiable sin tornillos para la inspección de componentes y carrocerías de automoción. La excelente homogeneidad luminosa elimina los puntos calientes para obtener una medición con precisión subpíxel fiable.

DL1 — Iluminadores matriciales LED
Matriz de LED compacta de alta intensidad con óptica integrada para sistemas de visión montados en robots e inspección de ensamblaje en automoción. Montaje directo en la carcasa y gestión térmica HTTM para funcionamiento continuo.

DL3 — Iluminadores matriciales LED de alta intensidad
Iluminadores LED compactos de alto flujo con compatibilidad de luz estroboscópica y sobreexcitación para sincronización de líneas de automoción a alta velocidad. Diseño de bajo perfil para encajar en estaciones de inspección con limitaciones de espacio.
Preguntas frecuentes
La iluminación de cúpula plana o la iluminación de cúpula difusa es la técnica preferida para la inspección de superficies pintadas. La luz uniforme y multidireccional elimina los reflejos especulares de los acabados de pintura brillante, de modo que la cámara puede detectar textura de piel de naranja, goteos, descuelgues e inclusiones sin interferencias por deslumbramiento.
La inspección de soldaduras utiliza iluminación anular de bajo ángulo para revelar la geometría del cordón y las salpicaduras mediante patrones de luz y sombra. Se añade la iluminación coaxial para la detección de porosidad y grietas en superficies de soldadura planas, y el funcionamiento estroboscópico de alta intensidad permite congelar el movimiento a las velocidades de la línea de producción.
Los retroiluminadores LED son la solución estándar para la medición dimensional. Colocados detrás del componente, proyectan una silueta de alto contraste que permite la medición de perfil con precisión subpíxel independientemente del acabado de la superficie de la pieza, el recubrimiento o la reflectividad del material.
Sí. La iluminación coaxial o la iluminación anular de bajo ángulo crea un contraste entre el reflejo especular de un terminal de metal asentado correctamente y la sombra de un pin que falta o está hundido, lo que permite una inspección fiable de la presencia del pin y la profundidad de asentamiento a velocidad de producción.
RODER Vision ofrece iluminación anular (serie DC), iluminadores matriciales de alta densidad (serie DL), retroiluminadores (serie BL) e iluminadores de cúpula plana (serie FD), todos diseñados para entornos de producción industrial con compatibilidad estroboscópica, controladores de corriente constante y sincronización de disparador para sistemas de visión artificial de automoción.
Contactos e información
Contacto para información general : info@roder.it
Partner de integración de sistemas y sensores : www.roder.it
División de Visión Artificial de RODER : www.rodervision.com
División de Instrumentos de RODER : www.innovacheck.com
Más información sobre RODER VISION : about us
La información de este sitio web se proporciona únicamente con fines informativos. Aunque ha sido preparada con el mayor cuidado, no constituye una oferta contractual ni un compromiso vinculante de suministro. Puede contener errores de transcripción, traducción o tipográficos. Para obtener información precisa y actualizada, póngase en contacto directamente con nuestra empresa.
Tenga en cuenta: Algunas imágenes de este sitio web han sido generadas intencionadamente mediante Inteligencia Artificial (IA). Esto se debe al hecho de que, para muchas aplicaciones y proyectos, no es posible divulgar fotografías de la instalación o sistema real debido a acuerdos de confidencialidad, cláusulas contractuales y acuerdos de no divulgación (NDA).
Related topics :
 Iluminación para visión artificial: cómo mejorar el rendimiento de inspección
 Estrategias de iluminación para robots pick & place SMD en la colocación de componentes electrónicos
 Iluminación de visión artificial para la inspección de vidrio y materiales transparentes
 Visión para cintas de alta velocidad: Iluminación uniforme para robots Delta con iluminadores LED RODER
 Iluminación LED UV para la detección de fugas por fluorescencia e inspección de marcadores de seguridad