


Beleuchtung für Maschinelles Sehen bei Glas, Kunststoffen und transparenten Materialien
- Geringer natürlicher Kontrast bei transparenten und halbtransparenten Materialien.
- Mängel wie Risse, Einschlüsse, Blasen und Beschichtungsfehler.
- Durchlicht, Dunkelfeld und wellenlängenspezifische Verfahren stellen den Kontrast wieder her.
- Innen- und Oberflächenfehler erfordern unterschiedliche Geometrien am selben Bauteil.
- Jeder Anwendungshinweis enthält einen Link zu den entsprechenden RODER-Produkt- und Technologieseiten.
Transparente und halbtransparente Materialien gehören zu den schwierigsten Objekten beim Maschinellen Sehen. Da das Licht sie geradlinig durchdringt, führt eine herkömmliche Frontbeleuchtung zu einem schwachen, mehrdeutigen Kontrast. Zudem lässt dieselbe Oberfläche sowohl Licht durch als auch reflektiert es, was einfache Aufbauten erschwert. Daher sind in der Regel spezielle Geometrien und Wellenlängen erforderlich. Dieser Branchen-Hub stellt die Prüfaufgaben für Glas, Kunststoffe und transparente Folien vor. Zudem verknüpft er jeden Anwendungshinweis mit der empfohlenen Technik und den passenden RODER Vision-Produkten. Kurz gesagt: Er ist der Einstiegspunkt für Ingenieure, die sich mit der Beleuchtung von Glas, PET, Acryl, Polycarbonat und transparenten Folien befassen. Darüber hinaus bündelt er das Branchen-Know-how an einem übersichtlichen Ort.
Warum transparente Materialien eine Herausforderung darstellen
Das erste Problem ist der geringe Kontrast. Ein heller Defekt in einem hellen Bauteil reflektiert nur sehr wenig Licht. Folglich ist er unter normaler Beleuchtung kaum zu erkennen. Daher muss die Beleuchtung den Defekt in ein helles oder dunkles Signal umwandeln, das die Kamera erfassen kann.
Die Lichtdurchlässigkeit stellt das zweite Problem dar. Das Licht durchdringt das Material, sodass Reflexionen von mehreren Oberflächen gleichzeitig entstehen. Eine Hintergrundbeleuchtung macht dieses Verhalten jedoch zu einem Vorteil. Wenn die Lichtquelle hinter dem Werkstück platziert wird, erscheinen innere Fehler als deutliche Konturen vor einem hellen Hintergrund.
Oberflächenreflexionen stellen das dritte Problem dar. Glänzender Kunststoff und poliertes Glas erzeugen starke spiegelnde Lichtreflexe. Infolgedessen können sich Kratzer und Beschichtungsfehler in diesen Reflexionen verbergen. Aus diesem Grund werden häufig Dunkelfeld-, Diffusions- oder Polarisationsverfahren in das Design integriert.
Die wichtigsten Inspektionsaufgaben
Dieser Bereich umfasst mehrere wiederkehrende Aufgaben. Zunächst werden im Rahmen der Innenfehlererkennung Risse, Einschlüsse und Blasen im Inneren des Materials aufgespürt. Anschließend werden bei der Oberflächenprüfung Kratzer, Beschichtungsfehler und Verunreinigungen gesucht. Darüber hinaus wird durch Vollständigkeitsprüfungen sichergestellt, dass die Kunststoffformteile vollständig ausgeformt sind.
Ebenso wichtig ist die Maßkontrolle. Hier sorgt eine Hintergrundbeleuchtung für die scharfe Silhouette, die für die Vermessung transparenter Teile erforderlich ist. Darüber hinaus dienen Klarheits- und Trübungsprüfungen der Beurteilung der optischen Qualität von Linsen und Folien. Schließlich dienen Fremdkörpererkennungsverfahren dazu, Partikel aufzuspüren, die sich in transparenten Behältern oder Flüssigkeiten befinden.
Beim Spritzgießen kommt eine besondere Herausforderung hinzu. Bei zu geringen Einspritzmengen bleibt der Formhohlraum teilweise ungefüllt, was das Bauteil schwächt. Da das fehlende Material die Lichtdurchlässigkeit verändert, macht die Dunkelfeldmikroskopie den Defekt deutlich sichtbar. Daher ist die Prüfung auf Vollständigkeit eine häufige Anforderung beim Spritzgießen.
Empfohlene Beleuchtungstechniken
Jede Aufgabe ist einer bestimmten Geometrie zugeordnet. Bei inneren Fehlern und Maßangaben liefert die Hintergrundbeleuchtung das klarste Bild mit dem höchsten Kontrast. Um Kratzer und Füllmängel sichtbar zu machen, beleuchtet die Dunkelfeldbeleuchtung ausschließlich die Fehler vor einem dunklen Hintergrund. Auf glänzenden Oberflächen unterdrückt die diffuse Beleuchtung Reflexionen.
Die Wellenlänge eröffnet weitere Möglichkeiten. So durchdringt beispielsweise kurzwelliges Infrarot bestimmte Kunststoffe, die sichtbares Licht abschirmen. Im Gegensatz dazu kann ultraviolettes Licht in Beschichtungen und Verunreinigungen Fluoreszenz auslösen. Daher wird das Spektrum entsprechend dem Material und dem Fehler ausgewählt.
Die Polarisierung rundet das Instrumentarium ab. Da Glas und Glanz polarisierte Reflexionen erzeugen, werden durch einen Polarisator und einen Analysator ein Großteil der Blendung beseitigt. Dadurch gewinnen auch schwache Oberflächenfehler wieder an Kontrast. Zudem sorgt ein stabiler Treiber für eine konstante Helligkeit und damit für wiederholbare Schwellenwerte.
Empfohlene VISIOTRONIX-Beleuchtungen
Vier Beleuchtungsserien decken die meisten Prüfaufgaben an Glas, Kunststoffen und transparenten Materialien ab. Die folgende Tabelle verweist auf die jeweilige Produktseite und nennt die Aufgabe, die die Serie in der Linie übernimmt.
| Serie | Beleuchtungsfamilie | Typischer Einsatz | |
|---|---|---|---|
 | BL3-Serie | LED-Durchlichtbeleuchtungen | Durchlicht, das transparente Teile in kontrastreiche Silhouetten verwandelt |
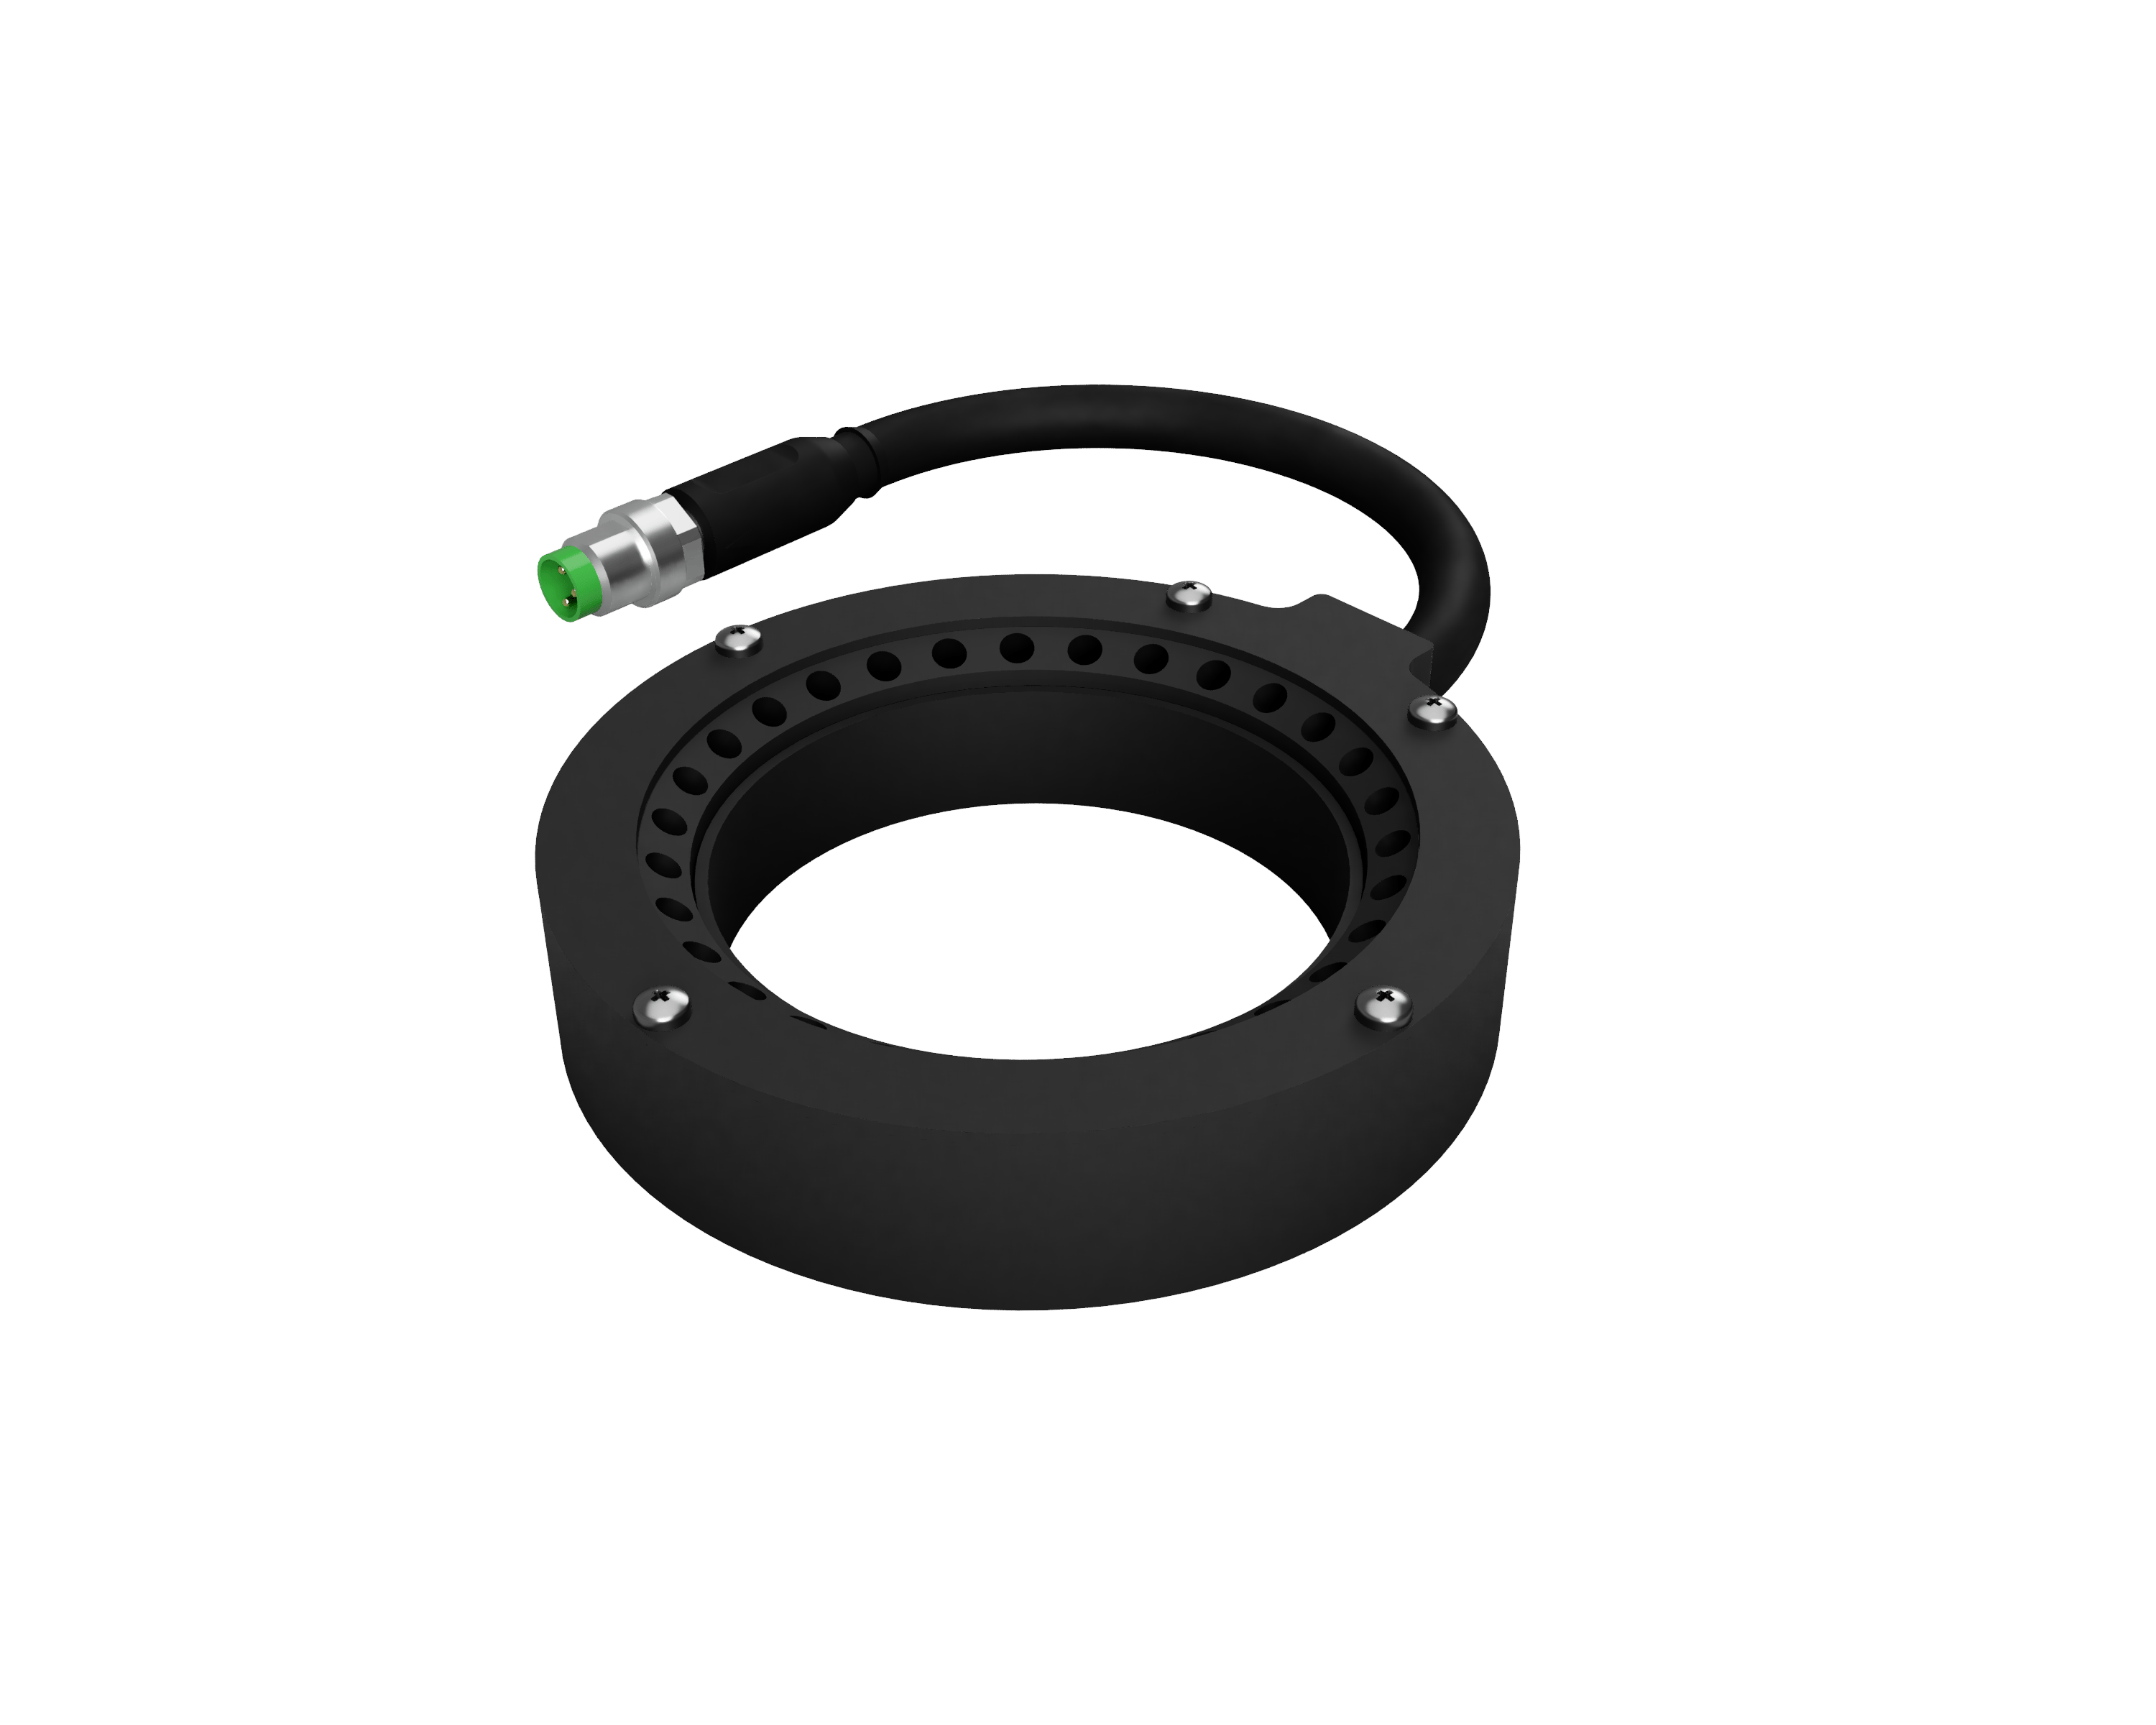 | DC2-Serie | LED-Ringbeleuchtungen | Flachwinkliges Licht, das Kratzer und Oberflächenfehler im Dunkelfeld sichtbar macht |
 | DC6-Serie | LED-Ringbeleuchtungen | Symmetrisches Licht rund um das Objektiv für runde und gewölbte transparente Teile |
 | DL5-Serie | LED-Flächenbeleuchtungen | Hochintensives Direktlicht, wenn Durchlicht allein nicht ausreicht |
Bei den meisten Anwendungen mit transparenten Materialien kommt eine ausgewählte Gruppe von Beleuchtungseinheiten zum Einsatz. Für die Prüfung auf innere Fehler und die Messung von Abmessungen wählen Sie LED-Hintergrundbeleuchtungen. Um ein Dunkelfeld für Oberflächenfehler zu erzeugen, verwenden Sie LED-Ringbeleuchtungen mit geringem Abstrahlwinkel oder LED-Leistenbeleuchtungen. Für fokussierte oder spezielle Wellenlängen ziehen Sie LED-Punktbeleuchtungen in Betracht.
Werden SWIR oder UV benötigt, liefert VISIOTRONIX kundenspezifische Konfigurationen auf Anfrage. Über die Katalogoptionen hinaus bietet das Unternehmen auch technische Unterstützung für OEM- und Sondergeometrien. In der Praxis macht die richtige Kombination aus Durchlicht, Dunkelfeld und Wellenlänge aus einem unsichtbaren Fehler ein klares Signal. Gehen Sie daher von der Applikationsschrift aus, die zu Ihrer Aufgabe passt, und folgen Sie anschließend den Links zu den Technologie- und Produktseiten.
Materialien, Geschwindigkeit und Zuverlässigkeit
Verschiedene Materialien verhalten sich sehr unterschiedlich. Glas, PET, Acryl und Polycarbonat lassen Licht jeweils auf ihre eigene Weise durch und reflektieren es auf ihre eigene Weise. Daher muss die Beleuchtungskonfiguration je nach Material und Defekt angepasst werden. Dennoch bleiben die zugrunde liegenden Prinzipien branchenweit gleich.
Geschwindigkeit und Stabilität sind wie immer entscheidend. Da viele transparente Produkte auf schnellen Fertigungslinien verarbeitet werden, friert die gepulste Beleuchtung Bewegungen ein und verhindert Unschärfe. Darüber hinaus sorgen stromstabilisierte Treiber dafür, dass der Kontrast über lange Schichten hinweg konstant bleibt. Dadurch werden Randfehler konsequent und nicht nur sporadisch erkannt. In der Praxis bestätigt ein kurzer Test der Validierung an echten Proben die optimale Einstellung vor der Inbetriebnahme.
Anwendungshinweise zu Glas, Kunststoffen und transparenten Werkstoffen
Die folgenden Anwendungshinweise beschreiben konkrete Inspektionen transparenter Materialien. In jedem Fall erläutert der Hinweis die Problemstellung, die empfohlene Beleuchtung sowie die entsprechenden RODER-Produkte.

Vollständigkeit des Spritzgussverfahrens
Die Dunkelfeldbeleuchtung macht Fehlstellen und fehlende Merkmale an Kunststoffformteilen sichtbar. Dadurch werden unvollständige Teile bei Produktionsgeschwindigkeit zuverlässig aussortiert.

Glasinspektion und Prüfung von transparenten Materialien
Durch Hintergrundbeleuchtung, Dunkelfeld- und SWIR-Verfahren lassen sich Einschlüsse, Risse und Blasen erkennen. Dadurch werden Fehler in transparentem Glas und Kunststoff deutlich sichtbar.
Häufig gestellte Fragen
Die Hintergrundbeleuchtung ist in der Regel die beste Wahl. Da sich die Lichtquelle hinter dem Bauteil befindet, erscheinen innere Risse, Einschlüsse und Blasen als deutliche Konturen vor einem hellen Hintergrund. Dadurch lassen sich auch schwach ausgeprägte innere Fehler leicht erkennen.
Die Dunkelfeldbeleuchtung eignet sich sehr gut für Vollständigkeitsprüfungen. Das streifende Licht hebt nur Kanten und fehlendes Material hervor, sodass ein nicht ausgefüllter Hohlraum deutlich sichtbar wird. Daher werden fehlerhafte Teile bei Produktionsgeschwindigkeit zuverlässig aussortiert.
Kurzwelliges Infrarot kann einige Kunststoffe durchdringen, die sichtbares Licht blockieren. Dadurch werden innere Strukturen, Füllstände und Verunreinigungen sichtbar, die mit bloßem Auge nicht erkennbar sind. Aus diesem Grund ist SWIR (Kurzwellen-Infrarot) eine wertvolle Option für schwierige transparente Materialien.
Blendung entsteht durch polarisierte Spiegelreflexionen. Ein Polarisator im Lichtstrahl und ein gekreuzter Analysator auf der Linse beseitigen einen Großteil davon. Dadurch erhalten Kratzer und Beschichtungsfehler wieder den für die Prüfung erforderlichen Kontrast.

Möchten Sie Hilfe bei der Auswahl des richtigen Produkts?
Kontakte & Informationen
Kontakt für allgemeine Informationen: info@roder.it
Partner für System- und Sensorintegration: www.roder.it
RODER Geschäftsbereich Industrielle Bildverarbeitung: www.visiotronix.com
RODER Geschäftsbereich Messtechnik: www.innovacheck.com
Weitere Informationen über VISIOTRONIX: über uns
Die Informationen auf dieser Website dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie kein vertragliches Angebot und keine verbindliche Lieferverpflichtung dar. Sie können Übertragungs-, Übersetzungs- oder Tippfehler enthalten. Für präzise und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Bitte beachten Sie: Einige Bilder auf dieser Website wurden absichtlich mittels Künstlicher Intelligenz (KI) generiert. Dies liegt daran, dass es bei vielen Anwendungen und Projekten aufgrund von Vertraulichkeitsvereinbarungen, Vertragsklauseln und Geheimhaltungsvereinbarungen (NDAs) nicht möglich ist, Fotografien der tatsächlichen Anlage oder des Systems zu veröffentlichen.