


Éclairage pour Vision Industrielle destiné à l’inspection des composants électroniques et de l’Inspection de Circuits Imprimés
- Des détails très fins et des agencements de composants très denses à fort grossissement.
- Des joints de soudure très réfléchissants qui nécessitent un éclairage diffus et contrôlé.
- Tâches allant du placement des composants à l’inspection des soudures, des pistes et des marquages.
- Techniques diffuses, coaxiales et à faible angle, choisies en fonction du type de défaut.
- Chaque note d’application renvoie vers les pages de technologies et de produits RODER correspondantes.
La fabrication de composants électroniques exige l’inspection visuelle la plus précise de tous les secteurs d’activité. Les cartes de circuits imprimés combinent des éléments minuscules, des joints de soudure réfléchissants et des dispositions de composants très denses. De plus, les matériaux mélangent sérigraphie mate, métal brillant et plastique foncé sur une même surface. Par conséquent, une seule géométrie d’éclairage permet rarement de résoudre toutes les tâches. Cette rubrique thématique présente les défis liés à l’inspection dans la production électronique et de circuits imprimés. Elle établit également un lien entre chaque Note d’Application, la technique recommandée et les produits Roder Vision correspondants.
Pourquoi le contrôle des composants électroniques est-il exigeant ?
La première difficulté réside dans la taille. Les composants, tels que les puces 01005 et les broches à pas fin, sont extrêmement petits. Par conséquent, le système fonctionne à un fort grossissement avec une faible Profondeur de Champ. Il en résulte qu’un éclairage uniforme et lumineux est indispensable pour obtenir des images nettes.
La réflectivité constitue la deuxième difficulté. Les joints de soudure se comportent comme des miroirs courbes ; ainsi, la lumière directe produit des reflets éblouissants. À l’inverse, un dôme diffus enveloppe le joint d’une lumière homogène et révèle sa forme réelle. C’est pourquoi les géométries diffuses prédominent dans l’inspection des soudures.
Le contraste constitue la troisième difficulté. Les marques imprimées sur des circuits intégrés noirs n’offrent pratiquement aucun contraste naturel. Cependant, une lumière à faible angle ou directionnelle fait ressortir le relief des caractères gravés au laser. De plus, une Longueur d’Onde adaptée permet de distinguer un élément de son arrière-plan.
La diversité des matériaux constitue la quatrième difficulté. Une même carte combine un masque de soudure mat, des pastilles brillantes, du plastique foncé et des broches claires. Chaque matériau réfléchissant la lumière différemment, une seule source d’éclairage satisfait rarement toutes les zones. Par conséquent, les intégrateurs combinent souvent différentes géométries ou capturent plusieurs images sous différents éclairages. L’acquisition en plusieurs prises est ainsi devenue courante dans le domaine de l’inspection électronique.
Les principales missions d’inspection
Ce secteur regroupe plusieurs tâches récurrentes. Tout d’abord, le placement des composants permet de vérifier la présence, la position, la polarité et l’orientation de ceux-ci avant la refusion. Ensuite, l’inspection des joints de soudure permet de contrôler la forme des filets, la présence de ponts, les défauts de soudure et les « tombstones ». De plus, la vérification des pistes permet de détecter les coupures, les courts-circuits et les défauts de gravure sur les cartes nues.
Le contrôle du marquage revêt une importance tout aussi grande. À ce stade, les techniques OCR (Reconnaissance Optique de Caractères) et OCV (Vérification Optique de Caractères) permettent de vérifier les références des pièces, les codes de date et les logos figurant sur les circuits intégrés. Par ailleurs, le contrôle des connecteurs et des broches permet de vérifier la coplanarité et de détecter les broches tordues avant l’assemblage. Enfin, les contrôles du revêtement de protection permettent de s’assurer d’une couverture complète et exempte de défauts sous un éclairage adapté.
Techniques d’éclairage recommandées
Chaque tâche correspond à une géométrie spécifique. Pour les soudures et les composants brillants, l’éclairage en dôme et l’éclairage diffus atténuent les reflets et mettent en valeur la forme des congés. Sur les cartes plates et pour la Lecture de Codes, une Lumière Annulaire offre un contraste uniforme, indépendant de l’orientation. Afin de mettre en évidence les marques gravées et la coplanarité, l’éclairage à faible angle et l’éclairage en champ sombre font ressortir le relief de la surface.
La Longueur d’Onde apporte une liberté supplémentaire. Par exemple, la lumière rouge renforce le contraste sur un masque de soudure vert, car celui-ci l’absorbe fortement. À l’inverse, la lumière bleue ou blanche est plus efficace sur les métaux brillants et les sérigraphies. De plus, l’éclairage RVB ou à plusieurs sources permet de distinguer les éléments codés par couleur au sein d’un même poste.
Le synchronisme est également important sur les lignes à grande vitesse. Les machines de placement de composants se déplaçant rapidement, la lumière fonctionne souvent en mode stroboscopique ou pulsé. Cela permet ainsi de figer le mouvement et de garantir la netteté des détails les plus fins. De plus, un circuit d’attaque à courant stable empêche toute variation de luminosité d’une carte à l’autre.
L’éclairage Coaxial mérite une mention particulière. Lorsque les pastilles ou les grilles de connexion sont planes et présentent une finition miroitante, la lumière incidente est renvoyée directement vers la caméra. Par conséquent, les zones planes apparaissent claires tandis que les défauts apparaissent sombres. De plus, cette approche permet de lire les codes Data Matrix gravés sur du métal brillant. Ainsi, la géométrie Coaxial complète celle de la caméra à dôme pour les surfaces électroniques spéculaires.
Éclairages VISIOTRONIX recommandés
Quatre séries d’éclairages couvrent la majorité des tâches d’inspection en électronique et circuits imprimés. Le tableau ci-dessous renvoie chacune à sa page produit et précise la fonction qu’elle remplit sur la ligne.
| Série | Famille d’éclairages | Usage typique | |
|---|---|---|---|
 | Série FD2 | Éclairages LED flat dome | Lumière diffuse qui supprime les reflets sur les soudures et les pastilles métallisées |
 | Série DC6 | Éclairages annulaires à LED | Lumière homogène autour de l’objectif pour vérifier la présence et le placement des composants |
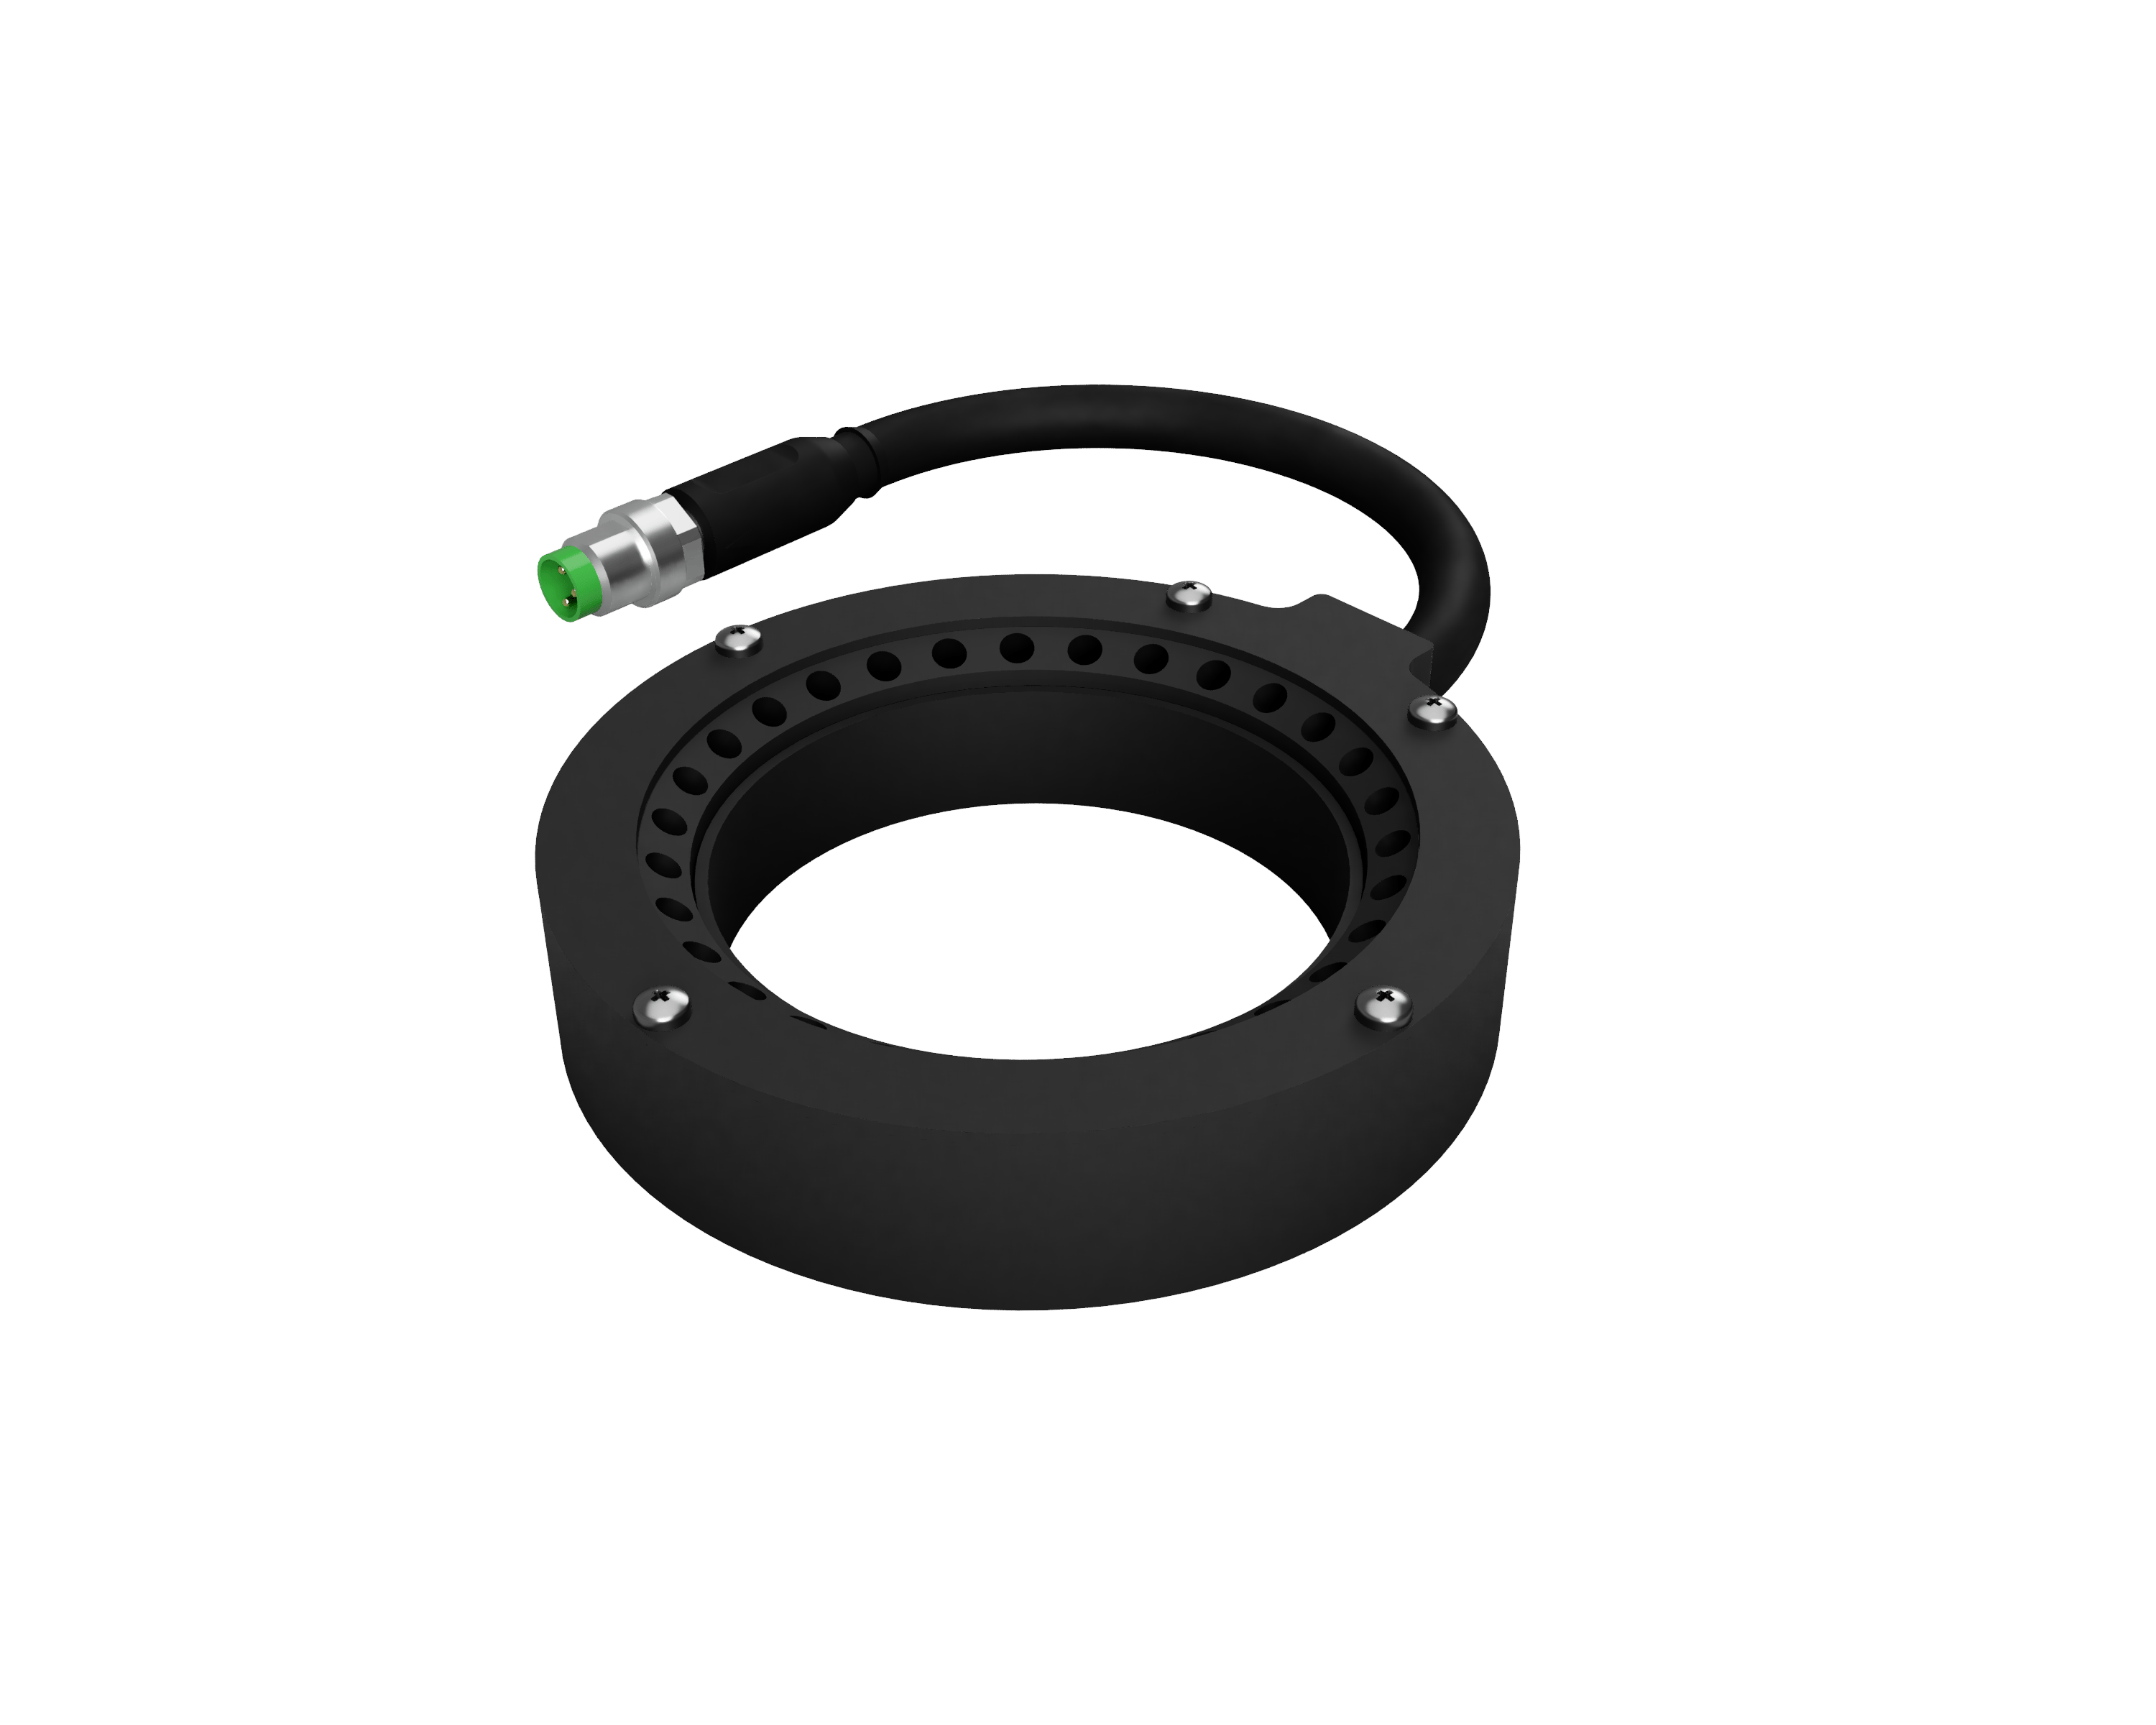 | Série DC2 | Éclairages annulaires à LED | Lumière rasante qui fait ressortir le relief des marquages, des pistes et la coplanarité des broches |
 | Série DL6 | Éclairages LED à panneau | Lumière directe uniforme sur toute la carte pour les postes d’inspection généraux |
La plupart des tâches dans le domaine de l’électronique font appel à un ensemble restreint de familles d’illuminateurs LED. Pour les composants à souder et brillants, optez pour des illuminateurs LED à dôme plat. Sur les cartes plates et pour la Lecture de Codes, utilisez des illuminateurs LED annulaires. Pour mettre en évidence les marquages directionnels et la coplanarité, envisagez des illuminateurs LED en barre ou des illuminateurs LED ponctuels focalisés.
Lorsque les cartes sont translucides ou que les broches doivent être mesurées, les rétroéclairages LED apportent une silhouette nette. Au-delà des options catalogue, VISIOTRONIX propose un accompagnement technique pour l’intégration OEM et les géométries sur mesure. En pratique, la bonne combinaison de diffusion, d’angle et de longueur d’onde transforme une carte dense en une image claire. Partez donc de la note d’application correspondant à votre tâche, puis suivez les liens vers les pages technologie et produit.
Inspection Optique Automatisée et traçabilité
L’Inspection Optique Automatisée est le pilier de la qualité de l’électronique moderne. C’est pourquoi l’éclairage doit rester parfaitement reproductible d’un circuit imprimé à l’autre. Sinon, même de légères variations de luminosité modifient la surface de soudure mesurée. C’est pourquoi un éclairage à courant stabilisé constitue une exigence fondamentale.
La traçabilité vient compléter le tableau. Chaque carte porte un code qui la relie à ses données de production. Par conséquent, un marquage et une Lecture de Codes fiables dépendent d’un éclairage contrôlé et sans éblouissement. Ainsi, les mêmes principes d’éclairage s’appliquent tant à la détection des défauts qu’à la traçabilité complète. En résumé, ce centre constitue le point de départ pour les ingénieurs chargés de l’éclairage des cartes nues, des assemblages électroniques et des modules électroniques finis.
Notes d’Application en électronique et circuits imprimés
Les notes d’Application suivantes décrivent des cas concrets d’inspection de composants électroniques. Dans chaque cas, la note explique le problème, présente l’éclairage recommandé et indique les produits RODER correspondants.

Positionnement des composants
Un éclairage LED précis guide les robots de placement de composants SMD. C’est pourquoi on opte pour des Lumières Annulaires, des Rétroéclairages et des sources à faible angle afin de garantir une vérification fiable du placement.
Inspection de Circuits Imprimés, des soudures et des pistes
Un éclairage LED contrôlé permet de mettre en évidence les soudures, les composants et les pistes. Le système vérifie ainsi les soudures, la continuité et le marquage des circuits intégrés avec une grande précision.
Questions fréquemment posées
Une lumière diffuse par dôme constitue généralement le meilleur choix pour les joints de soudure. Les joints étant courbés et brillants, le dôme les enveloppe d’une lumière homogène. Ainsi, la forme du cordon de soudure devient visible sans reflets gênants.
Les emballages noirs offrent très peu de contraste sous un éclairage diffus. En revanche, un éclairage à faible angle ou directionnel fait ressortir le relief des caractères gravés. Le marquage se détache donc mieux, ce qui rend l’OCR ou l’OCV fiables.
La lumière rouge accentue le contraste sur un masque de soudure vert, car celui-ci absorbe fortement le rouge. À l’inverse, la lumière bleue ou blanche donne de meilleurs résultats sur les métaux brillants et les sérigraphies. C’est pourquoi la Longueur d’Onde est choisie en fonction de la couleur cible.
L’Inspection Optique Automatisée compare chaque carte à des seuils fixes. Par conséquent, toute variation de luminosité modifie la surface de soudure mesurée ou le contraste. C’est pourquoi un éclairage à courant stabilisé et sans scintillement garantit la reproductibilité des résultats d’une carte à l’autre.

Vous souhaitez obtenir de l’aide pour choisir le bon produit ?
Contacts et informations
Contact pour informations générales : info@roder.it
Partenaire d’intégration de systèmes et de capteurs : www.roder.it
Division Vision Artificielle de RODER : www.rodervision.com
Division Instruments de RODER : www.innovacheck.com
Plus d’informations sur RODER VISION : about us
Les informations contenues sur ce site web sont fournies uniquement à des fins d’information. Bien qu’elles aient été préparées avec le plus grand soin, elles ne constituent pas une offre contractuelle ni un engagement contraignant de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou des erreurs typographiques. Pour obtenir des informations précises et à jour, veuillez contacter directement notre entreprise.
Veuillez noter: Certaines images de ce site web ont été intentionnellement générées par Intelligence Artificielle (IA). Cela est dû au fait que, pour de nombreuses applications et de nombreux projets, il n’est pas possible de divulguer des photographies de l’installation ou du système réel en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).