


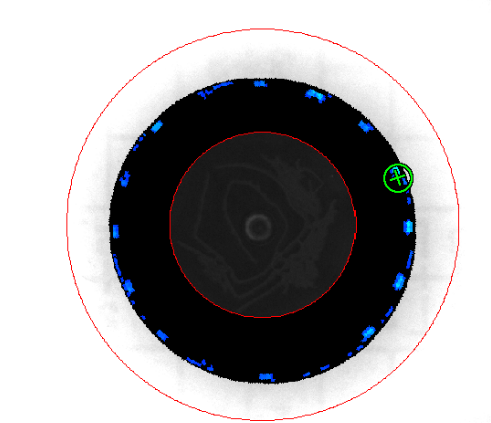
El moldeo por inyección de plástico produce miles de millones de componentes cada año. Incluso pequeñas variaciones en el proceso generan defectos que comprometen la función de la pieza, el ajuste de ensamblaje o la integridad estructural. Los disparos cortos, donde la cavidad del molde no se llena por completo, se sitúan entre las categorías de defectos más comunes y económicamente perjudiciales. Capturarlos de manera fiable a velocidad de producción requiere la estrategia de iluminación adecuada.
La iluminación de campo oscuro es la técnica más adecuada para revelar las sutiles diferencias superficiales y geométricas que distinguen una pieza completa de una defectuosa. Al colocar iluminadores LED de bajo ángulo alrededor de la pieza, los sistemas de visión artificial pueden detectar elementos incompletos, geometría faltante y oquedades superficiales que permanecen invisibles bajo una iluminación frontal convencional o una iluminación de cúpula difusa.
1. Tipos de defectos en piezas moldeadas por inyección
Saber qué defectos deben capturarse es lo que determina la estrategia de iluminación para el sistema de visión. Los defectos de moldeo por inyección se dividen en varias categorías.
Disparos cortos
Un disparo corto ocurre cuando el plástico fundido no logra llenar completamente la cavidad del molde antes de solidificarse. El resultado es una pieza con geometría faltante: nervios incompletos, torretas ausentes, elementos de encaje a presión (snap-fit) ausentes o secciones delgadas sin llenar. Los disparos cortos se deben a una presión de inyección insuficiente, una baja temperatura de fusión, una ventilación deficiente o material contaminado. Pertenecen a los defectos más críticos porque una pieza con disparo corto no cumple dimensionalmente por definición.
Rechupes u oquedades superficiales
Los rechupes son depresiones en la superficie de la pieza causadas por la contracción localizada durante el enfriamiento. Por lo general, aparecen en el lado opuesto a secciones gruesas o nervios donde el enfriamiento es desigual. Las oquedades superficiales son similares, pero marcan una ausencia total de material en un punto específico. Ambos defectos alteran la geometría superficial de la pieza y perjudican el ajuste y el acabado del ensamblaje.
Rebabas y rebabas de la línea de moldeo
La rebaba es exceso de material que se ha escapado de la cavidad del molde a lo largo de la línea de partición, las ubicaciones de los expulsores o las caras de los machos laterales. Se trata de un exceso geométrico en lugar de una falta, y perjudica el ensamblaje y la función en la misma medida. Las irregularidades de la línea de moldeo incluyen líneas de partición elevadas y marcas de expulsores que superan la tolerancia.

¿Quieres ayuda para elegir el producto?
2. Por qué la iluminación de campo oscuro funciona para la inspección de piezas de plástico
Las piezas moldeadas por inyección de plástico plantean un desafío óptico específico. La mayoría de los plásticos de producción presentan un acabado semibrillante o brillante que se vuelve altamente especular bajo una iluminación convencional. Las luces de cúpula difusa o la iluminación anular frontal tienden a enmascarar las sutiles características superficiales que separan una pieza sin defectos de una con disparo corto o rechupes.
La iluminación de campo oscuro se basa en luz con ángulo de incidencia rasante. El iluminador LED se sitúa en un ángulo bajo respecto a la superficie de la pieza, típicamente entre 10° y 25° desde el plano horizontal. En este ángulo, las zonas lisas de la superficie desvían la luz fuera de la cámara, por lo que la cámara ve un fondo oscuro. Cualquier irregularidad superficial (un nervio ausente, una depresión de rechupe, una oquedad, una rebaba elevada) dispersa la luz hacia la cámara y aparece brillante sobre el fondo oscuro.
Mejora del contraste para geometrías sutiles
El realce de contraste que ofrece el campo oscuro en superficies plásticas es sustancial. Un rechupe de solo 0,2 mm de profundidad puede producir una diferencia de nivel de gris insignificante bajo una iluminación difusa. Bajo campo oscuro a un ángulo de 15°, el mismo elemento proyecta un brillo intenso en su borde de entrada y una sombra oscura en su borde posterior. La relación señal-fondo aumenta en un orden de magnitud o más, lo que se traduce directamente en una detección más fiable y en menos falsos rechazos.
Detección de elementos ausentes
Los disparos cortos que dejan un elemento completamente ausente (una torreta ausente, un nervio incompleto) crean una discontinuidad geométrica en el límite del área faltante. Bajo iluminación de campo oscuro, ese borde destaca como una línea brillante y nítida sobre la superficie oscura circundante. La ausencia de la geometría esperada se detecta comparando la imagen adquirida con una imagen de referencia de la pieza patrón. Cualquier área donde se esperen bordes brillantes pero estén ausentes indica un disparo corto.
3. Configuración de iluminación para la inspección de moldeo por inyección
Una inspección eficaz de campo oscuro en piezas moldeadas por inyección requiere un diseño cuidadoso de la geometría de iluminación, la selección de la longitud de onda y la sincronización con el disparador del sistema de visión.
Geometría y ángulo del iluminador
Para piezas con geometría de simetría rotacional (tapones redondos, carcasas cilíndricas, conectores simétricos), un iluminador anular centrado en el eje de la cámara proporciona una cobertura de campo oscuro omnidireccional. Cada elemento superficial y borde se ilumina por igual independientemente de su orientación. Esto resuelve el problema de direccionalidad de los iluminadores de campo oscuro lineales, donde los elementos paralelos a la dirección de la luz pueden no dispersar suficiente luz para ser detectados.
Para piezas planas o rectangulares (paneles, cubiertas, soportes planos), una combinación de iluminadores direccionales de bajo ángulo desde dos o cuatro lados ofrece una cobertura uniforme de incidencia rasante. El ángulo de iluminación debe elegirse según el acabado superficial: las superficies brillantes requieren ángulos más bajos (10° a 15°) para obtener el mejor contraste, mientras que las superficies semimates pueden funcionar mejor a 20° a 25°.
Selección de la longitud de onda para superficies plásticas
La luz blanca es la opción estándar para la inspección general de plásticos cuando la pieza debe verificarse tanto en cuanto a defectos geométricos como a calidad de color o superficie a la vez. Las longitudes de onda rojas o en el infrarrojo cercano (630–850 nm) proporcionan un buen contraste en muchas superficies plásticas y reducen la sensibilidad a la luz ambiental. Las longitudes de onda azules (450–470 nm) aumentan el contraste en plásticos de colores claros o transparentes.
Funcionamiento estroboscópico y sincronización
La inspección del moldeo por inyección se realiza habitualmente en línea a la salida de la máquina de moldeo, donde las piezas se mueven a velocidades de 10 a 60 por minuto. La iluminación estroboscópica, sincronizada con el disparador de la cámara, congela el movimiento de la pieza durante la exposición, rechaza la luz ambiental y prolonga la vida útil del iluminador LED al funcionar en modo pulsado durante la mayor parte del ciclo de producción.
4. Estrategias de inspección multivista
Las piezas complejas moldeadas por inyección (conectores, carcasas, componentes médicos) no pueden inspeccionarse completamente desde un único punto de vista de cámara. Los disparos cortos y los elementos ausentes pueden ubicarse en cualquier cara. Las estaciones de inspección multivista utilizan dos, cuatro o más pares de cámara e iluminador alrededor de la pieza para ofrecer una cobertura completa de 360°.
Disparo secuencial de múltiples iluminadores
Cuando varios iluminadores y cámaras rodean la pieza, la sincronización del estroboscopio se vuelve crítica. Cada iluminador debe activarse de forma independiente y sincronizarse con su correspondiente exposición de cámara. El disparo secuencial garantiza que cada imagen se capture con un solo iluminador activo, evitando la iluminación cruzada. Los iluminadores LED RODER Vision admiten una entrada de disparador externo para una sincronización precisa con los controladores del sistema de visión.
Combinación de campo oscuro con retroiluminación
Para piezas de plástico transparentes o semitransparentes (viales médicos, lentes ópticas, componentes de embalaje transparente), la combinación de iluminación frontal de campo oscuro con retroiluminación ofrece una inspección complementaria. La imagen de campo oscuro revela defectos superficiales y elementos geométricos, mientras que la imagen de retroiluminación revela oquedades internas y contaminación a través de la luz transmitida. Ambas imágenes se pueden capturar en secuencia en la misma estación.
5. Consideraciones de integración
Control de la luz ambiental
La eficacia de la iluminación de campo oscuro depende del bloqueo de la luz ambiental parásita. La iluminación superior de la fábrica que cae sobre la superficie de la pieza aclara el fondo oscuro y debilita el contraste de los defectos. Las carcasas de inspección con paneles de oscurecimiento son la respuesta estándar. Cuando una carcasa completa no es viable, la operación estroboscópica de alta intensidad con tiempos cortos de exposición de la cámara (50–200 µs) ofrece un rechazo eficaz de la luz ambiental.
Posicionamiento de la pieza y diseño del utillaje de sujeción
La iluminación de campo oscuro es sensible a la altura y la inclinación de la pieza. Una variación de altura de 2–3 mm puede cambiar el ángulo de iluminación efectivo lo suficiente como para alterar el contraste de los elementos superficiales. Las piezas deben llegar a la estación de inspección en una posición repetible utilizando topes mecánicos, nidos de posicionamiento o soportes por vacío.
Estabilidad térmica del iluminador
Las máquinas de moldeo por inyección funcionan de forma continua en largos lotes de producción. Los iluminadores RODER Vision incorporan la tecnología HTTM (High Temperature Thermal Management), que mantiene la temperatura de unión de los LED dentro de límites estrechos independientemente de la temperatura ambiente. Esto mantiene constante el nivel de iluminación de campo oscuro desde el inicio hasta el final del turno, sin necesidad de recalibraciones periódicas del umbral del sistema de visión.
Productos y tecnologías
Familias de iluminadores RODER Vision para la inspección de moldeo por inyección de plástico
Las familias de productos RODER Vision indicadas a continuación resultan idóneas para la inspección de campo oscuro e inspección directa de piezas de plástico moldeadas por inyección.

DC2 — Anillo LED de bajo ángulo
Iluminación anular omnidireccional de bajo ángulo para la inspección en campo oscuro de superficies plásticas. Ideal para piezas redondas, tapones y carcasas cilíndricas. Multilongitud de onda. Compatible con modo estroboscópico.

DC6 — Anillo LED de alta densidad.
Iluminador anular de alta densidad para una cobertura de campo oscuro uniforme. Gestión térmica HTTM para producción 24/7. Adecuado para componentes plásticos de pequeño a mediano formato.

DL5 – Matriz LED de Alta Intensidad
Intensidad de pico muy elevada en modo estroboscópico. Ideal para campo oscuro direccional de bajo ángulo en paneles y cubiertas planas de plástico. Inspección en línea de alta velocidad.

DL1 — Iluminador matricial LED
Matriz LED versátil para iluminación directa y angular de componentes de plástico. Amplia gama de formatos para diferentes tamaños de pieza. Disponible en múltiples longitudes de onda para inspección de color y superficie.
Preguntas frecuentes
Un disparo corto ocurre cuando el plástico fundido no llena completamente la cavidad del molde antes de solidificarse, dejando una pieza con geometría faltante, como nervios incompletos, torretas ausentes o secciones delgadas sin llenar. Se debe a una presión de inyección insuficiente, una baja temperatura de fusión, una ventilación deficiente o material contaminado, y el resultado es una pieza no conforme por definición.
El campo oscuro coloca la fuente LED en un ángulo rasante bajo respecto a la superficie de la pieza. Las zonas lisas reflejan la luz fuera de la cámara y se ven oscuras, mientras que las irregularidades superficiales como bordes, depresiones, oquedades y geometría faltante dispersan la luz hacia la cámara y se ven brillantes sobre el fondo oscuro. Ese contraste hace visibles incluso los defectos geométricos sutiles con elevadas relaciones señal-fondo para una detección fiable a velocidad de producción.
Depende del acabado superficial. Las superficies brillantes requieren ángulos bajos de 10 a 15 grados respecto a la horizontal para obtener el fondo más oscuro, mientras que las superficies semibrillantes a menudo funcionan mejor a 15 a 25 grados. Un iluminador anular en el ángulo seleccionado ofrece una cobertura omnidireccional.
Sí. Las rebabas son elementos superficiales elevados que dispersan la luz de campo oscuro con incidencia rasante hacia la cámara, por lo que aparecen como líneas brillantes o zonas brillantes a lo largo de las líneas de partición y las ubicaciones de los expulsores.
La respuesta más eficaz es encerrar la estación de inspección con paneles de oscurecimiento. Cuando una carcasa completa no es viable, el funcionamiento estroboscópico de alta intensidad con tiempos cortos de exposición de la cámara, de 50 a 200 microsegundos, ofrece un rechazo eficaz de la luz ambiental.
Contactos e información
Contacto para información general : info@roder.it
Partner de integración de sistemas y sensores : www.roder.it
División de Visión Artificial de RODER : www.rodervision.com
División de Instrumentos de RODER : www.innovacheck.com
Más información sobre RODER VISION : about us
La información de este sitio web se proporciona únicamente con fines informativos. Aunque ha sido preparada con el mayor cuidado, no constituye una oferta contractual ni un compromiso vinculante de suministro. Puede contener errores de transcripción, traducción o tipográficos. Para obtener información precisa y actualizada, póngase en contacto directamente con nuestra empresa.
Tenga en cuenta: Algunas imágenes de este sitio web han sido generadas intencionadamente mediante Inteligencia Artificial (IA). Esto se debe al hecho de que, para muchas aplicaciones y proyectos, no es posible divulgar fotografías de la instalación o sistema real debido a acuerdos de confidencialidad, cláusulas contractuales y acuerdos de no divulgación (NDA).
Related topics :
 Iluminación LED UV para la detección de fugas por fluorescencia e inspección de marcadores de seguridad
 Inspección de etiquetas con iluminación difusa: detección de pliegues y errores de impresión
 Reconocimiento de forma SCARA: simplificación de la detección de siluetas con retroiluminador LED
 Detección de defectos en línea en líneas de envasado mediante retroiluminadores LED de alta intensidad
 Detección de grietas en botellas de vidrio mediante retroiluminación difusa