


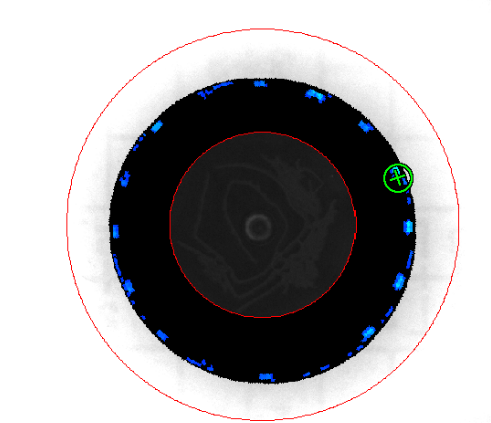
Le moulage par injection plastique produit des milliards de composants chaque année. Même de petites variations de processus génèrent des défauts qui compromettent la fonction de la pièce, l’ajustement de l’assemblage ou l’intégrité structurelle. Les injections incomplètes — où la cavité du moule n’est pas complètement remplie — figurent parmi les catégories de défauts les plus fréquentes et les plus préjudiciables sur le plan économique. Les détecter de manière fiable à la vitesse de production nécessite la stratégie d’éclairage adéquate.
L’éclairage en champ sombre est la technique la plus adaptée pour révéler les subtiles différences superficielles et géométriques qui distinguent une pièce conforme d’une pièce défectueuse. En positionnant des éclairages à LED à faible angle autour de la pièce, les systèmes de vision industrielle peuvent détecter des éléments incomplets, des géométries manquantes et des cavités superficielles qui restent invisibles sous un éclairage frontal conventionnel ou un éclairage en dôme diffus.
1. Types de défauts dans les pièces moulées par injection
Savoir quels défauts doivent être détectés est ce qui détermine la stratégie d’éclairage pour le système de vision. Les défauts de moulage par injection se divisent en plusieurs catégories.
Injections incomplètes
Une injection incomplète se produit lorsque la matière plastique fondue ne parvient pas à remplir entièrement la cavité du moule avant de se solidifier. Le résultat est une pièce présentant une géométrie manquante : nervures incomplètes, colonnettes absentes, éléments de clipsage manquants ou sections minces non remplies. Les injections incomplètes proviennent d’une pression d’injection insuffisante, d’une faible température de fusion, d’un dégazage défectueux ou d’un matériau contaminé. Elles comptent parmi les défauts les plus critiques car une pièce atteinte d’une injection incomplète est par définition non conforme sur le plan dimensionnel.
Retassures et cavités superficielles
Les retassures sont des affaissements sur la surface de la pièce causés par un retrait localisé lors du refroidissement. Elles apparaissent généralement à l’opposé de sections épaisses ou de nervures où le refroidissement est inégal. Les cavités superficielles sont similaires, mais marquent une absence totale de matière en un point spécifique. Ces deux défauts altèrent la géométrie superficielle de la pièce et compromettent l’ajustement et la finition de l’assemblage.
Bavures et irrégularités du plan de joint
La bavure est un excès de matière qui s’est échappé de la cavité du moule le long du plan de joint, des empreintes d’éjecteurs ou des faces des noyaux latéraux. Il s’agit d’un excès géométrique plutôt que d’un manque, et il nuit tout autant à l’assemblage qu’au fonctionnement. Les irrégularités de la ligne de moulage englobent les lignes de séparation saillantes et les marques d’éjecteurs hors tolérance.

Vous souhaitez de l’aide pour choisir le produit ?
2. Pourquoi l’éclairage en champ sombre fonctionne pour l’inspection des pièces en plastique
Les pièces en plastique moulées par injection posent un défi optique spécifique. La plupart des plastiques industriels présentent une finition semi-brillante ou brillante qui devient fortement spéculaire sous un éclairage conventionnel. Les éclairages en dôme diffus ou les éclairages annulaires frontaux ont tendance à masquer les caractéristiques superficielles subtiles qui séparent une pièce conforme d’une pièce présentant une injection incomplète ou des retassures.
L’éclairage en champ sombre repose sur une lumière à incidence rasante. L’éclairage à LED est positionné selon un faible angle par rapport à la surface de la pièce — généralement entre 10° et 25° par rapport au plan horizontal. À cet angle, les zones lisses de la surface dévient la lumière loin de la caméra, qui perçoit ainsi un fond sombre. Toute irrégularité superficielle — une nervure manquante, un affaissement de retassure, un manque, une bavure saillante — diffuse la lumière vers la caméra et apparaît lumineuse sur le fond sombre.
Amélioration du contraste pour les géométries subtiles
L’accroissement de contraste offert par le champ sombre sur les surfaces plastiques est considérable. Une retassure de seulement 0,2 mm de profondeur peut produire une différence de niveau de gris négligeable sous un éclairage diffus. En champ sombre sous un angle de 15°, le même élément produit un reflet très lumineux sur son bord d’attaque et une ombre sombre sur son bord de fuite. Le rapport signal/fond augmente d’un ordre de grandeur ou plus, ce qui se traduit directement par une détection plus fiable et une réduction des faux rejets.
Détection des éléments manquants
Les injections incomplètes qui laissent un élément totalement absent — un bossage manquant, une nervure incomplète — créent une discontinuité géométrique à la frontière de la zone manquante. Sous un éclairage en champ sombre, ce bord se détache sous la forme d’une ligne lumineuse et nette sur la surface sombre environnante. L’absence de la géométrie attendue est détectée en comparant l’image acquise avec une image de référence d’une pièce étalon. Toute zone où des bords lumineux sont attendus mais s’avèrent absents indique une injection incomplète.
3. Configuration de l’éclairage pour l’inspection du moulage par injection
Une inspection efficace en champ sombre des pièces moulées par injection exige une conception soignée de la géométrie d’éclairage, du choix de la longueur d’onde et de la synchronisation avec le déclencheur du système de vision.
Géométrie et angle de l’éclairage
Pour les pièces présentant une géométrie à symétrie de révolution — bouchons ronds, boîtiers cylindriques, connecteurs symétriques — un éclairage annulaire centré sur l’axe de la caméra offre une couverture en champ sombre omnidirectionnelle. Chaque détail superficiel et chaque bord est éclairé de manière égale, quelle que soit son orientation. Cela résout le problème de directionnalité des éclairages en champ sombre linéaires, où les détails parallèles à la direction de la lumière risquent de ne pas diffuser suffisamment de lumière pour être détectés.
Pour les pièces plates ou rectangulaires — panneaux, couvercles, supports plats — une combinaison d’éclairages directionnels à faible angle venant de deux ou quatre côtés offre une couverture uniforme à incidence rasante. L’angle d’éclairage doit être choisi en fonction de la finition de surface : les surfaces brillantes nécessitent des angles plus faibles (10° à 15°) pour un contraste optimal, tandis que les surfaces semi-mates s’accommodent mieux d’un angle de 20° à 25°.
Sélection de la longueur d’onde pour les surfaces plastiques
La lumière blanche est le choix standard pour l’inspection générale des plastiques lorsque la pièce doit être contrôlée simultanément sur les défauts géométriques, la couleur ou la qualité de surface. Les longueurs d’onde rouges ou dans le proche infrarouge (630–850 nm) offrent un bon contraste sur de nombreuses surfaces plastiques et réduisent la sensibilité à la lumière ambiante. Les longueurs d’onde bleues (450–470 nm) augmentent le contraste sur les plastiques clairs ou transparents.
Fonctionnement stroboscopique et synchronisation
L’inspection du moulage par injection s’effectue généralement en ligne à la sortie de la presse d’injection, où les pièces se déplacent à des cadences de 10 à 60 pièces par minute. L’éclairage stroboscopique — synchronisé avec le déclencheur de la caméra — fige le mouvement de la pièce pendant l’exposition, élimine la lumière ambiante et prolonge la durée de vie de l’éclairage à LED en fonctionnant en mode pulsé pendant la majeure partie du cycle de production.
4. Stratégies d’inspection multivue
Les pièces complexes moulées par injection — connecteurs, boîtiers, composants médicaux — ne peuvent pas être entièrement inspectées à partir d’un seul point de vue de caméra. Les injections incomplètes et les éléments manquants peuvent se situer sur n’importe quelle face. Les stations d’inspection multivue utilisent deux, quatre ou plusieurs paires de caméra-éclairage autour de la pièce pour fournir une couverture complète à 360°.
Déclenchement séquentiel de plusieurs éclairages
Lorsque plusieurs éclairages et caméras entourent la pièce, la synchronisation stroboscopique devient critique. Chaque éclairage doit s’activer indépendamment et se synchroniser avec l’exposition de la caméra correspondante. Le déclenchement séquentiel garantit que chaque image est capturée avec un seul éclairage actif, évitant ainsi toute illumination croisée. Les éclairages à LED RODER Vision prennent en charge une entrée de déclencheur externe pour une synchronisation précise avec les contrôleurs du système de vision.
Combinaison du champ sombre avec le rétroéclairage
Pour les pièces en plastique transparentes ou semi-transparentes — flacons médicaux, lentilles optiques, composants d’emballage transparents — l’association d’un éclairage frontal en champ sombre avec un rétroéclairage offre une inspection complémentaire. L’image en champ sombre révèle les défauts de surface et les éléments géométriques, tandis que l’image en rétroéclairage révèle les cavités internes et les contaminations par lumière transmise. Les deux images peuvent être capturées en séquence sur la même station.
5. Considérations d’intégration
Contrôle de la lumière ambiante
L’efficacité de l’éclairage en champ sombre dépend de l’élimination de la lumière ambiante parasite. L’éclairage de l’atelier éclairant la surface de la pièce éclaircit le fond sombre et affaiblit le contraste des défauts. Les carters d’inspection équipés de panneaux occultants constituent la solution standard. Lorsqu’un carter complet n’est pas réalisable, un fonctionnement stroboscopique à haute intensité associé à des temps d’exposition de caméra courts (50–200 µs) assure une réjection efficace de la lumière ambiante.
Positionnement de la pièce et conception de l’outillage de maintien
L’éclairage en champ sombre est sensible à la hauteur et à l’inclinaison de la pièce. Une variation de hauteur de 2–3 mm peut modifier l’angle d’éclairage effectif suffisamment pour altérer le contraste des caractéristiques superficielles. Les pièces doivent arriver à la station d’inspection dans une position répétable en utilisant des butées mécaniques, des empreintes de positionnement ou des systèmes de maintien par vide.
Stabilité thermique de l’éclairage
Les presses d’injection plastique fonctionnent en continu sur de longs lots de production. Les éclairages RODER Vision intègrent la technologie HTTM (High Temperature Thermal Management), qui maintient la température de jonction des LED dans des limites étroites, quelle que soit la température ambiante. Cela garantit un niveau d’éclairage en champ sombre constant du début à la fin du poste, sans nécessiter de réétalonnage périodique du seuil du système de vision.
Produits et technologies
Familles d’éclairages RODER Vision pour l’inspection du moulage par injection plastique
Les familles de produits RODER Vision ci-dessous sont particulièrement adaptées à l’inspection en champ sombre et directe de pièces plastiques moulées par injection.

DC2 — Anneau LED à faible angle
Éclairage annulaire omnidirectionnel à faible angle pour l’inspection en champ sombre de surfaces plastiques. Idéal pour les pièces rondes, bouchons et boîtiers cylindriques. Multi-longueur d’onde. Compatible stroboscope.

DC6 – Anneau LED haute densité
Éclairage annulaire haute densité pour une couverture uniforme en champ sombre. Gestion thermique HTTM pour production 24/7. Adapté aux composants plastiques de petit à moyen format.

DL5 – Matrice de LED Haute Intensité
Intensité de crête très élevée en mode stroboscopique. Idéal pour champ sombre directionnel à faible angle sur panneaux et couvercles plats en plastique. Inspection en ligne haute vitesse.

DL1 — Éclairage matriciel LED
Matrice LED polyvalente pour l’éclairage direct et angulaire de composants plastiques. Large gamme de formats pour différentes tailles de pièces. Disponible en plusieurs longueurs d’onde pour l’inspection de couleur et de surface.
Questions fréquemment posées
Une injection incomplète se produit lorsque la cavité du moule n’est pas entièrement remplie par le plastique fondu avant sa solidification, laissant une pièce avec une géométrie manquante telle que des nervures incomplètes, des colonnettes absentes ou des sections minces non remplies. Elle est causée par une pression d’injection insuffisante, une faible température de fusion, un dégazage inefficace ou un matériau contaminé, et le résultat est une pièce non conforme par définition.
Le champ sombre positionne la source LED sous un angle rasant faible par rapport à la surface de la pièce. Les zones lisses réfléchissent la lumière loin de la caméra et apparaissent sombres, tandis que les irrégularités de surface telles que les bords, les renfoncements, les cavités et les géométries manquantes diffusent la lumière vers la caméra et apparaissent lumineuses sur le fond sombre. Ce contraste rend visibles même les défauts géométriques les plus subtils avec des rapports signal/fond élevés pour une détection fiable à la vitesse de production.
Cela dépend de la finition de surface. Les surfaces brillantes nécessitent des angles faibles de 10 à 15 degrés par rapport à l’horizontale pour obtenir le fond le plus sombre, tandis que les surfaces semi-brillantes s’accommodent souvent mieux d’angles de 15 à 25 degrés. Un éclairage annulaire réglé sur l’angle choisi offre une couverture omnidirectionnelle.
Oui. Les bavures sont des éléments superficiels saillants qui diffusent la lumière du champ sombre à incidence rasante vers la caméra, apparaissant ainsi sous forme de lignes lumineuses ou de taches brillantes le long des plans de joint et des empreintes d’éjecteurs.
La solution la plus efficace consiste à enfermer la station d’inspection dans une enceinte munie de panneaux occultants. Lorsqu’un carter complet n’est pas envisageable, un fonctionnement stroboscopique à haute intensité avec des temps d’exposition de caméra courts de 50 à 200 microsecondes offre une réjection efficace de la lumière ambiante.
Contacts et informations
Contact pour informations générales : info@roder.it
Partenaire d’intégration de systèmes et de capteurs : www.roder.it
Division Vision Artificielle de RODER : www.rodervision.com
Division Instruments de RODER : www.innovacheck.com
Plus d’informations sur RODER VISION : about us
Les informations contenues sur ce site web sont fournies uniquement à des fins d’information. Bien qu’elles aient été préparées avec le plus grand soin, elles ne constituent pas une offre contractuelle ni un engagement contraignant de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou des erreurs typographiques. Pour obtenir des informations précises et à jour, veuillez contacter directement notre entreprise.
Veuillez noter: Certaines images de ce site web ont été intentionnellement générées par Intelligence Artificielle (IA). Cela est dû au fait que, pour de nombreuses applications et de nombreux projets, il n’est pas possible de divulguer des photographies de l’installation ou du système réel en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Related topics :
 Éclairage à LED pour la vision industrielle dans l’automobile : inspection des carrosseries, des soudures, des peintures et des composants
 Inspection d’étiquettes avec éclairage diffus : détection des plis et des erreurs d’impression
 Inspection des bords et du profil de composants en bois avec rétroéclairage à LED
 Détection de fissures dans les bouteilles en verre à l’aide d’un rétroéclairage diffus
 Éclairage à LED UV pour la détection de fuites par fluorescence et l’inspection de marqueurs de sécurité