


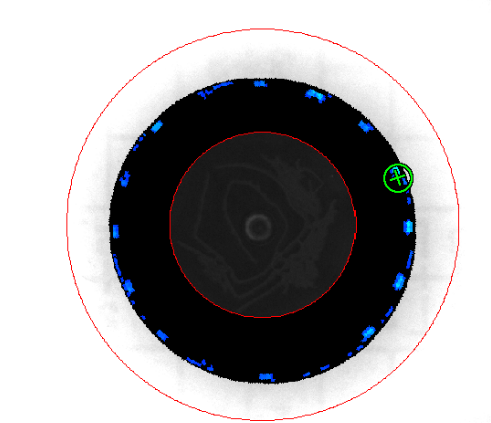
Lo stampaggio a iniezione di plastica produce miliardi di componenti ogni anno. Anche piccole variazioni di processo generano difetti che compromettono la funzione del pezzo, l’accoppiamento di montaggio o l’integrità strutturale. Le stampate incomplete — in cui la cavità dello stampo non viene riempita completamente — rientrano tra le categorie di difetti più comuni ed economicamente dannose. Intercettarle in modo affidabile alla velocità di produzione richiede la corretta strategia di illuminazione.
L’illuminazione in campo scuro è la tecnica più adatta per rivelare le sottili differenze superficiali e geometriche che distinguono un pezzo integro da uno difettoso. Posizionando illuminatori a LED a basso angolo attorno al pezzo, i sistemi di visione artificiale possono rilevare elementi incompleti, geometrie mancanti e vuoti superficiali che rimangono invisibili sotto una convenzionale illuminazione frontale o un’illuminazione a cupola diffusa.
1. Tipi di difetti nelle parti stampate a iniezione
Sapere quali difetti devono essere individuati è ciò che determina la strategia di illuminazione per il sistema di visione. I difetti dello stampaggio a iniezione si dividono in diverse categorie.
Stampate incomplete
Una stampata incompleta si verifica quando la plastica fusa non riesce a riempire completamente la cavità dello stampo prima di solidificarsi. Il risultato è un pezzo con geometria mancante: nervature incomplete, torrette assenti, elementi di aggancio a scatto mancanti o sezioni sottili non riempite. Le stampate incomplete derivano da una pressione di iniezione insufficiente, bassa temperatura del fuso, ventilazione inadeguata o materiale contaminato. Sono tra i difetti più critici perché un pezzo con stampata incompleta è per definizione non conforme dal punto di vista dimensionale.
Risucchi e vuoti di superficie
I risucchi sono avvallamenti sulla superficie del pezzo causati da un ritiro localizzato durante il raffreddamento. Di solito compaiono sul lato opposto a sezioni di elevato spessore o nervature dove il raffreddamento è disomogeneo. I vuoti superficiali sono simili, ma segnano una completa assenza di materiale in un punto specifico. Entrambi i difetti alterano la geometria superficiale del pezzo e compromettono l’accoppiamento e la finitura dell’insieme.
Lampi, bave e irregolarità delle linee di stampo
La bava è materiale in eccesso fuoriuscito dalla cavità dello stampo lungo la linea di separazione, le sedi dei perni estrattori o le facce dei tasselli laterali. Si tratta di un eccesso geometrico anziché di una mancanza, e danneggia l’assemblaggio e la funzione nella stessa misura. Le irregolarità della linea di stampaggio comprendono linee di separazione rilevate e segni dei perni estrattori fuori tolleranza.

Vuoi essere aiutato a scegliere il prodotto?
2. Perché l’Illuminazione in Campo Scuro funziona per l’Ispezione di Parti in Plastica
I pezzi stampati a iniezione di plastica pongono una sfida ottica specifica. La maggior parte delle plastiche di produzione presenta una finitura semi lucida o lucida che diventa altamente speculare sotto un’illuminazione convenzionale. Gli illuminatori a cupola diffusa o gli illuminatori ad anello frontali tendono a mascherare le sottili caratteristiche superficiali che separano un pezzo privo di difetti da uno con stampata incompleta o risucchi.
L’illuminazione in campo scuro si basa su luce ad incidenza rasante. L’illuminatore a LED è posizionato a un angolo basso rispetto alla superficie del pezzo — tipicamente tra 10° e 25° rispetto al piano orizzontale. A questo angolo, le aree lisce della superficie deviano la luce lontano dalla telecamera, per cui la telecamera vede uno sfondo scuro. Qualsiasi irregolarità superficiale — una nervatura mancante, un avvallamento da risucchio, un vuoto, una bava rilevata — diffonde la luce verso la telecamera e appare luminosa sullo sfondo scuro.
Aumento del Contrasto per Geometrie Sottili
L’aumento di contrasto offerto dal campo scuro sulle superfici plastiche è notevole. Un risucchio profondo solo 0,2 mm può produrre una differenza di livello di grigio trascurabile sotto illuminazione diffusa. In campo scuro con un angolo di 15°, lo stesso elemento genera un’intensa evidenziazione sul bordo anteriore e un’ombra scura sul bordo posteriore. Il rapporto segnale-sfondo aumenta di un ordine di grandezza o più, il che si traduce direttamente in un rilevamento più affidabile e in una riduzione dei falsi scarti.
Rilevamento delle caratteristiche mancanti
Le stampate incomplete che lasciano un elemento completamente assente — una torretta mancante, una nervatura incompleta — creano una discontinuità geometrica al confine dell’area mancante. Sotto illuminazione in campo scuro, quel bordo risalta come una linea luminosa e nitida rispetto alla superficie scura circostante. L’assenza della geometria prevista viene rilevata confrontando l’immagine acquisita con un’immagine di riferimento del pezzo campione. Qualsiasi area in cui ci si attendono bordi luminosi che risultano invece assenti indica una stampata incompleta.
3. Configurazione dell’Illuminatore per l’ispezione dello stampaggio a iniezione
Un’efficace ispezione in campo scuro dei pezzi stampati a iniezione richiede un’attenta progettazione della geometria di illuminazione, della selezione della lunghezza d’onda e della sincronizzazione con il trigger del sistema di visione.
Geometria e angolo dell’Illuminatore
Per pezzi con geometria a simmetria rotazionale — tappi tondi, custodie cilindriche, connettori simmetrici — un illuminatore ad anello centrato sull’asse della telecamera fornisce una copertura in campo scuro omnidirezionale. Ogni elemento superficiale e bordo viene illuminato ugualmente a prescindere dal suo orientamento. Questo risolve il problema di direzionalità degli illuminatori in campo scuro lineari, in cui gli elementi paralleli alla direzione della luce potrebbero non diffondere abbastanza luce da essere rilevati.
Per pezzi piatti o rettangolari — pannelli, coperchi, staffe piatte — una combinazione di illuminatori direzionali a basso angolo da due o quattro lati offre una copertura uniforme ad incidenza rasante. L’angolo di illuminazione deve essere scelto in base alla finitura superficiale: le superfici lucide richiedono angoli più bassi (da 10° a 15°) per ottenere il miglior contrasto, mentre le superfici semi opache possono funzionare meglio da 20° a 25°.
Selezione della lunghezza d’onda per le superfici in plastica
La luce bianca è la scelta standard per l’ispezione generale delle plastiche quando il pezzo deve essere verificato contemporaneamente sia per difetti geometrici che per qualità del colore o della superficie. Le lunghezze d’onda rosse o nel vicino infrarosso (630–850 nm) garantiscono un buon contrasto su molte superfici plastiche e riducono la sensibilità alla luce ambientale. Le lunghezze d’onda blu (450–470 nm) aumentano il contrasto su plastiche chiare o trasparenti.
Funzionamento e sincronizzazione stroboscopica
L’ispezione dello stampaggio a iniezione viene solitamente eseguita in linea all’uscita della pressa di stampaggio, dove i pezzi si muovono a velocità comprese tra 10 e 60 pezzi al minuto. L’illuminazione stroboscopica — sincronizzata con il trigger della telecamera — congela il movimento del pezzo durante l’esposizione, abbatte la luce ambientale e prolunga la vita utile dell’illuminatore a LED funzionando in modalità pulsata per la maggior parte del ciclo produttivo.
4. Strategie di ispezione multi-vista
I pezzi complessi stampati a iniezione — connettori, custodie, componenti medicali — non possono essere ispezionati completamente da un unico punto di vista della telecamera. Le stampate incomplete e gli elementi mancanti possono trovarsi su qualsiasi faccia. Le stazioni di ispezione multi-vista utilizzano due, quattro o più coppie di telecamera e illuminatore attorno al pezzo per offrire una copertura completa a 360°.
Attivazione sequenziale di più illuminatori
Quando più illuminatori e telecamere circondano il pezzo, la sincronizzazione dello strobo diventa critica. Ciascun illuminatore deve attivarsi in modo indipendente e sincronizzarsi con la relativa esposizione della telecamera. L’attivazione sequenziale garantisce che ogni immagine venga acquisita con un solo illuminatore attivo, evitando l’illuminazione incrociata. Gli illuminatori a LED RODER Vision supportano l’ingresso di trigger esterno per una precisa sincronizzazione con i controller del sistema di visione.
Combinazione di campo oscuro e retroilluminazione
Per pezzi in plastica trasparenti o semi-transparenti — fiale medicali, lenti ottiche, componenti di imballaggio trasparenti — l’abbinamento dell’illuminazione frontale in campo scuro con la retroilluminazione offre un’ispezione complementare. L’immagine in campo scuro rivela i difetti superficiali e gli elementi geometrici, mentre l’immagine in retroilluminazione rivela vuoti interni e contaminazioni attraverso la luce trasmessa. Entrambe le immagini possono essere acquisite in sequenza nella stessa stazione.
5. Considerazioni sull’integrazione
Controllo della luce ambientale
L’efficacia dell’illuminazione in campo scuro dipende dall’esclusione della luce ambientale parassita. L’illuminazione a soffitto dello stabilimento che cade sulla superficie del pezzo schiarisce lo sfondo scuro e indebolisce il contrasto dei difetti. Le custodie di protezione per l’ispezione con pannelli oscuranti costituiscono la risposta standard. Laddove una custodia completa non sia praticabile, il funzionamento stroboscopico ad alta intensità con tempi di esposizione della telecamera brevi (50–200 µs) garantisce un’efficace reiezione della luce ambientale.
Posizionamento dei pezzi e progettazione delle attrezzature
L’illuminazione in campo scuro è sensibile all’altezza e all’inclinazione del pezzo. Una variazione di altezza di 2–3 mm può modificare l’angolo di illuminazione effettivo quanto basta per alterare il contrasto degli elementi superficiali. I pezzi devono raggiungere la stazione di ispezione in una posizione ripetibile utilizzando battute meccaniche, posaggi o sistemi di staffaggio a vuoto.
Stabilità termica dell’Illuminatore
Le presse per stampaggio a iniezione funzionano in continuo su lunghi lotti di produzione. Gli illuminatori RODER Vision integrano la tecnologia HTTM (High Temperature Thermal Management), che mantiene la temperatura di giunzione dei LED entro limiti ristretti indipendentemente dalla temperatura ambiente. Ciò mantiene constante il livello di illuminazione in campo scuro dall’inizio alla fine del turno, senza necessità di ricalibrazioni periodiche della soglia del sistema di visione.
Prodotti e tecnologie
Famiglie di illuminatori RODER Vision per l’ispezione dello stampaggio a iniezione di plastica
Le famiglie di prodotti RODER Vision riportate di seguito sono ideali per l’ispezione in campo scuro e diretta di pezzi in plastica stampati a iniezione.

DC2 – Anello LED ad angolo basso
Illuminazione omnidirezionale ad anello a basso angolo per l’ispezione in campo scuro di superfici in plastica. Ideale per pezzi rotondi, tappi e corpi cilindrici. Lunghezza d’Onda multipla. Compatibile con lo strobo.

DC6 — High Density LED Ring
Illuminatore ad anello ad alta densità per una copertura uniforme del campo scuro. Gestione termica HTTM per una produzione 24/7. Adatto per componenti in plastica di piccolo e medio formato.

DL5 – Matrice di LED ad Alta Intensità
Intensità di picco molto elevata in modalità strobo. Ideale per il campo oscuro direzionale a basso angolo su pannelli e coperture in plastica piatte. Ispezione in linea ad alta velocità.

DL1 – Illuminatore LED a Matrice
Matrice LED versatile per l’Illuminazione Diretta e Angolare di componenti in plastica. Ampia gamma di formati per pezzi di diverse dimensioni. Disponibile in diverse lunghezze d’onda per l’ispezione dei colori e delle superfici.
Domande frequenti
Una stampata incompleta si verifica quando la cavità dello stampo non viene riempita completamente dalla plastica fusa prima di solidificarsi, lasciando un pezzo con geometria mancante come nervature incomplete, torrette assenti o sezioni sottili non riempite. È causata da pressione di iniezione insufficiente, bassa temperatura del fuso, ventilazione inadeguata o materiale contaminato, e il risultato è un pezzo non conforme per definizione.
Il campo scuro posiziona la sorgente LED a un angolo rasante basso rispetto alla superficie del pezzo. Le aree lisce riflettono la luce lontano dalla telecamera e risultano scure, mentre le irregolarità superficiali come bordi, avvallamenti, vuoti e geometrie mancanti diffondono la luce verso la telecamera e risultano luminose sullo sfondo scuro. Questo contrasto rende visibili anche i difetti geometrici più sottili ad alti rapporti segnale-sfondo per un rilevamento affidabile alla velocità di produzione.
Dipende dalla finitura superficiale. Le superfici lucide richiedono angoli bassi da 10 a 15 gradi rispetto all’orizzontale per lo sfondo più scuro, mentre le superfici semi-lucide funzionano spesso meglio da 15 a 25 gradi. Un illuminatore ad anello all’angolo prescelto offre una copertura omnidirezionale.
Sì. Le bave e le sbavature sono elementi superficiali rilevati che diffondono la luce di campo scuro ad incidenza rasante verso la telecamera, per cui appaiono come linee luminose o chiazze luminose lungo le linee di separazione e le sedi dei perni estrattori.
La risposta più efficace è racchiudere la stazione di ispezione con pannelli oscuranti. Laddove un involucro completo non sia praticabile, il funzionamento stroboscopico ad alta intensità con tempi di esposizione della telecamera brevi da 50 a 200 microsecondi garantisce un’efficace reiezione della luce ambientale.
Contatti e informazioni
Contatto per informazioni generali: info@roder.it
Partner per l’integrazione di sistemi e sensori: www.roder.it
Divisione Visione Artificiale RODER: www.visiotronix.com
Divisione Strumenti RODER: www.innovacheck.com
Maggiori informazioni su VISIOTRONIX: chi siamo
Le informazioni contenute in questo sito web sono fornite solo a scopo informativo. Sebbene siano state preparate con la massima cura, non costituiscono un’offerta contrattuale o un impegno vincolante alla fornitura. Possono contenere errori di trascrizione, traduzione o tipografici. Per informazioni precise e aggiornate, ti invitiamo a contattare direttamente la nostra azienda.
Nota bene: alcune immagini presenti in questo sito web sono state intenzionalmente generate utilizzando l’Intelligenza Artificiale (AI). Ciò è dovuto al fatto che, per molte applicazioni e progetti, non è possibile divulgare fotografie dell’installazione o del sistema reale a causa di accordi di riservatezza, clausole contrattuali e accordi di non divulgazione (NDA).
Related topics :
 Rilevamento di cricche nelle bottiglie di vetro tramite retroilluminazione diffusa
 Ispezione di etichette con illuminazione diffusa: rilevamento di pieghe ed errori di stampa
 Riconoscimento della forma SCARA: semplificazione del rilevamento della silhouette con retroilluminatore a LED
 Rilevamento dei difetti in linea su linee di confezionamento mediante retroilluminatori a LED ad alta intensità