


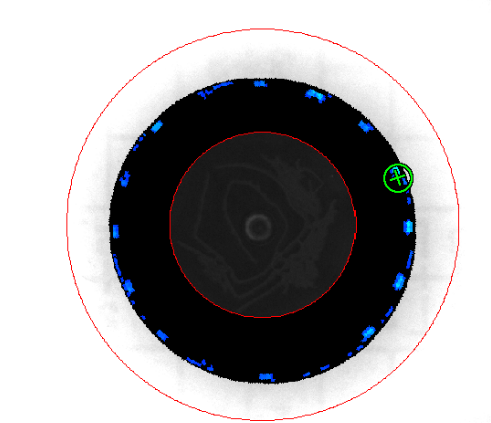
Das Kunststoff-Spritzgießen fertigt jedes Jahr Milliarden von Bauteilen. Selbst geringe Prozessschwankungen erzeugen Fehler, welche die Funktion des Bauteils, die Passgenauigkeit bei der Montage oder die strukturelle Integrität beeinträchtigen. Unvollständige Schüsse — bei denen die Werkzeugkavität nicht vollständig gefüllt wird — gehören zu den häufigsten und wirtschaftlich schädlichsten Fehlerkategorien. Sie bei Produktionsgeschwindigkeit zuverlässig zu erfassen, erfordert die richtige Beleuchtungsstrategie.
Die Dunkelfeldbeleuchtung ist die am besten geeignete Technik, um feine Oberflächen- und Geometrieunterschiede sichtbar zu machen, die ein vollständiges Bauteil von einem fehlerhaften unterscheiden. Durch die Anordnung von Flachwinkel-LED-Beleuchtungen um das Bauteil können Bildverarbeitungssysteme unvollständige Merkmale, fehlende Geometrien und Oberflächenhohlräume erfassen, die unter konventioneller Frontbeleuchtung oder diffuser Dombeleuchtung unsichtbar bleiben.
1. Defekttypen bei spritzgegossenen Teilen
Das Wissen darüber, welche Fehler erfasst werden müssen, bestimmt die Beleuchtungsstrategie für das Bildverarbeitungssystem. Spritzgussfehler lassen sich in mehrere Kategorien unterteilen.
Unvollständige Schüsse
Ein unvollständiger Schuss entsteht, wenn die Kunststoffschmelze die Werkzeugkavität nicht vollständig ausfüllt, bevor sie erstarrt. Das Ergebnis ist ein Bauteil mit fehlender Geometrie: unvollständigen Rippen, fehlenden Domkonstruktionen, fehlenden Rasthaken oder nicht gefüllten dünnwandigen Bereichen. Unvollständige Schüsse resultieren aus unzureichendem Spritzdruck, zu niedriger Schmelzetemperatur, mangelhafter Entlüftung oder verunreinigtem Material. Sie gehören zu den kritischsten Fehlern, da ein Bauteil mit unvollständigem Schuss per Definition maßlich nicht konform ist.
Einfallstellen und Oberflächenhohlräume
Einfallstellen sind Vertiefungen auf der Bauteiloberfläche, die durch punktuelle Schwindung beim Abkühlen entstehen. Sie treten gewöhnlich gegenüber von Dickstellen oder Rippen auf, an denen die Abkühlung ungleichmäßig erfolgt. Oberflächenhohlräume sind ähnlich, markieren jedoch ein vollständiges Fehlen von Material an einem bestimmten Punkt. Beide Fehler verändern die Oberflächengeometrie des Bauteils und beeinträchtigen die Passgenauigkeit sowie die Oberflächengüte der Baugruppe.
Grat, Barten und Unregelmäßigkeiten an der Trennaht
Grat ist überschüssiges Material, das entlang der Werkzeugtrennlinie, den Positionen der Auswerferstifte oder den Flächen der Seitenschieber aus der Werkzeugkavität ausgetreten ist. Es handelt sich eher um einen geometrischen Überschuss als um einen Mangel, der die Montage und Funktion jedoch ebenso beeinträchtigt. Unregelmäßigkeiten an der Trennaht umfassen erhabene Trennlinien und Auswerferstifteindrücke, die außerhalb der Toleranz liegen.

Möchten Sie Hilfe bei der Auswahl des Produkts?
2. Warum Dunkelfeldbeleuchtung bei der Inspektion von Kunststoffteilen funktioniert
Kunststoff-Spritzgussteile stellen eine spezifische optische Herausforderung dar. Die meisten Serienkunststoffe besitzen eine halbglänzende oder glänzende Oberfläche, die unter konventioneller Beleuchtung stark spiegelnd wirkt. Diffuse Dombeleuchtungen oder frontal ausgerichtete Ringbeleuchtungen neigen dazu, die feinen Oberflächenmerkmale zu überstrahlen, die ein fehlerfreies Bauteil von einem Bauteil mit unvollständigem Schuss oder Einfallstellen unterscheiden.
Die Dunkelfeldbeleuchtung basiert auf Licht mit streifendem Einfall. Die LED-Beleuchtung ist in einem flachen Winkel zur Bauteiloberfläche angeordnet — typischerweise zwischen 10° und 25° zur horizontalen Ebene. In diesem Winkel reflektieren glatte Bereiche der Oberfläche das Licht von der Kamera weg, sodass die Kamera einen dunklen Hintergrund sieht. Jede Unregelmäßigkeit der Oberfläche — eine fehlende Rippe, eine Einfallstelle, ein Hohlraum, ein erhabener Grat — streut das Licht in Richtung der Kamera und erscheint hell vor dem dunklen Hintergrund.
Kontrastverstärkung für feine Geometrien
Der Kontrastvorteil, den das Dunkelfeld auf Kunststoffoberflächen bietet, ist erheblich. Eine Einfallstelle von nur 0,2 mm Tiefe erzeugt unter diffuser Beleuchtung unter Umständen einen vernachlässigbaren Grauwertunterschied. Unter Dunkelfeld bei einem Winkel von 15° wirft dasselbe Merkmal ein helles Glanzlicht an seiner Vorderkante und einen dunklen Schatten an seiner Hinterkante. Das Signal-zu-Hintergrund-Verhältnis steigt um eine Größenordnung oder mehr, was sich direkt in einer zuverlässigeren Erkennung und weniger Fehlausschuss niederschlägt.
Erkennung fehlender Merkmale
Unvollständige Schüsse, die ein Merkmal vollständig fehlen lassen — ein fehlender Dom, eine unvollständige Rippe —, erzeugen eine geometrische Diskontinuität an der Grenze des fehlenden Bereichs. Unter Dunkelfeldbeleuchtung hebt sich diese Kante als scharfe, helle Linie von der umgebenden dunklen Oberfläche ab. Das Fehlen der erwarteten Geometrie wird durch den Vergleich des erfassten Bildes mit einem Referenzbild des Musterteils erkannt. Jedes Areal, in dem helle Kanten erwartet werden, aber fehlen, deutet auf einen unvollständigen Schuss hin.
3. Beleuchtungsaufbau für die Spritzgussinspektion
Eine effektive Dunkelfeldinspektion von Spritzgussteilen erfordert eine sorgfältige Auslegung der Beleuchtungsgeometrie, der Auswahl der Wellenlänge und der Synchronisation mit dem Trigger des Bildverarbeitungssystems.
Beleuchtungsgeometrie und -winkel
Für Bauteile mit rotationssymmetrischer Geometrie — runde Kappen, zylindrische Gehäuse, symmetrische Steckverbinder — bietet eine auf die Kameraachse zentrierte Ringbeleuchtung eine omnidirektionale Dunkelfeldabdeckung. Jedes Oberflächenmerkmal und jede Kante wird unabhängig von ihrer Ausrichtung gleichmäßig ausgeleuchtet. Dies löst das Richtungsproblem linearer Dunkelfeldbeleuchtungen, bei denen parallel zur Lichtrichtung verlaufende Merkmale möglicherweise nicht genügend Licht streuen, um erfasst zu werden.
Für flache oder rechteckige Bauteile — Panels, Abdeckungen, flache Halterungen — bietet eine Kombination gerichteter Flachwinkelbeleuchtungen von zwei oder vier Seiten eine gleichmäßige Abdeckung mit streifendem Einfall. Der Beleuchtungswinkel sollte passend zur Oberflächengüte gewählt werden: Glänzende Oberflächen erfordern flachere Winkel (10° bis 15°) für besten Kontrast, während halbmatte Oberflächen oft bei 20° bis 25° bessere Ergebnisse liefern.
Wellenlängenauswahl für Kunststoffoberflächen
Weißlicht ist die Standardwahl für die allgemeine Kunststoffinspektion, wenn das Bauteil gleichzeitig auf geometrische Fehler sowie auf Farbe oder Oberflächenqualität geprüft werden muss. Rote oder Nahinfrarot-Wellenlängen (630–850 nm) bieten guten Kontrast auf vielen Kunststoffoberflächen und reduzieren die Empfindlichkeit gegenüber Umgebungslicht. Blaue Wellenlängen (450–470 nm) erhöhen den Kontrast auf hellen oder transparenten Kunststoffen.
Stroboskopbetrieb und Synchronisation
Die Spritzgussinspektion erfolgt gewöhnlich inline am Ausgang der Spritzgießmaschine, wo sich die Bauteile mit Geschwindigkeiten von 10 bis 60 Stück pro Minute bewegen. Die Stroboskopbeleuchtung — synchronisiert mit dem Kameratrigger — friert die Bauteilbewegung während der Belichtung ein, unterdrückt Umgebungslicht und verlängert die Lebensdauer der LED-Beleuchtung, indem sie während des Großteils des Produktionszyklus im gepulsten Modus betrieben wird.
4. Multiview-Inspektionsstrategien
Komplexe Spritzgussteile — Steckverbinder, Gehäuse, medizinische Komponenten — können nicht von einer einzigen Kameraperspektive aus vollständig inspiziert werden. Unvollständige Schüsse und fehlende Merkmale können sich auf jeder Seite befinden. Multiview-Inspektionsstationen nutzen zwei, vier oder mehr Kamera-Beleuchtungs-Paare um das Bauteil herum, um eine vollständige 360°-Abdeckung zu bieten.
Sequenzielles Auslösen mehrerer Beleuchtungen
Wenn mehrere Beleuchtungen und Kameras das Bauteil umgeben, wird die Stroboskop-Synchronisation kritisch. Jede Beleuchtung muss eigenständig auslösen und sich mit der zugehörigen Kamerabelichtung synchronisieren. Das sequenzielle Auslösen stellt sicher, dass jedes Bild mit nur einer aktiven Beleuchtung erfasst wird, wodurch Quereinstrahlung vermieden wird. LED-Beleuchtungen von RODER Vision unterstützen einen externen Triggereingang für die präzise Synchronisation mit den Controllern des Bildverarbeitungssystems.
Kombination von Dunkelfeld und Durchlicht
Für transparente oder halbtransparente Kunststoffteile — medizinische Fläschchen, optische Linsen, klarsichtige Verpackungskomponenten — bietet die Kombination von Dunkelfeld-Frontbeleuchtung mit Durchlicht eine komplementäre Inspektion. Das Dunkelfeldbild offenbart Oberflächenfehler und geometrische Merkmale, während das Durchlichtbild interne Hohlräume und Kontaminationen durch Transmissionslicht sichtbar macht. Beide Bilder können nacheinander an derselben Station erfasst werden.
5. Integrationsüberlegungen
Kontrolle des Umgebungslichts
Wie gut eine Dunkelfeldbeleuchtung funktioniert, hängt vom Ausschluss von Streu- und Umgebungslicht ab. Die Hallenbeleuchtung, die auf die Bauteiloberfläche fällt, hellt den dunklen Hintergrund auf und schwächt den Fehlerkontrast. Inspektionsgehäuse mit Verdunkelungspaneelen sind die Standardlösung. Wo ein vollständiges Gehäuse nicht praktikabel ist, bietet ein hochintensiver Stroboskopbetrieb mit kurzen Kamerabelichtungszeiten (50–200 µs) eine effektive Umgebungslichtunterdrückung.
Bauteilpositionierung und Gestaltung der Werkstückaufnahme
Die Dunkelfeldbeleuchtung reagiert empfindlich auf Bauteilhöhe und -neigung. Eine Höhenabweichung von 2–3 mm kann den effektiven Beleuchtungswinkel so stark verändern, dass sich der Kontrast von Oberflächenmerkmalen verschiebt. Die Bauteile sollten die Inspektionsstation unter Verwendung mechanischer Anschläge, Aufnahmenester oder Vakuum-Spannzeuge in einer wiederholgenauen Position erreichen.
Thermische Stabilität der Beleuchtung
Spritzgießmaschinen laufen kontinuierlich über lange Produktionslose. Beleuchtungen von RODER Vision integrieren die HTTM-Technologie (High Temperature Thermal Management), welche die LED-Sperrschichttemperatur unabhängig von der Umgebungstemperatur in engen Grenzen hält. Dies hält das Dunkelfeld-Beleuchtungsniveau vom Anfang bis zum Ende der Schicht konstant, ohne dass eine periodische Rekalibrierung des Schwellenwerts des Bildverarbeitungssystems erforderlich ist.
Produkte und Technologien
RODER Vision Beleuchtungsfamilien für die Kunststoff-Spritzgussinspektion
Die folgenden Produktfamilien von RODER Vision eignen sich hervorragend für die Dunkelfeld- und Direktinspektion von Kunststoff-Spritzgussteilen.

DC2 — Flachwinkel-LED-Ring
Omnidirektionale Flachwinkel-Ringbeleuchtung für die Dunkelfeldinspektion von Kunststoffoberflächen. Ideal für runde Teile, Kappen und zylindrische Gehäuse. Mehrere Wellenlängen. Stroboskopkompatibel.

DC6 — LED-Ringbeleuchtung mit hoher Dichte
Hochdichte Ringbeleuchtung für eine gleichmäßige Dunkelfeldabdeckung. HTTM-Wärmemanagement für die 24/7-Produktion. Geeignet für kleine bis mittelgroße Kunststoffkomponenten.

DL5 – Hochintensitäts-LED-Matrix
Sehr hohe Spitzenintensität im Stroboskopmodus. Ideal für gerichtetes Flachwinkel-Dunkelfeld auf flachen Kunststoffpanelen und -abdeckungen. High-Speed-Inline-Inspektion.

DL1 — LED-Matrixbeleuchtung
Vielseitige LED-Matrix für die direkte und gewinkelte Beleuchtung von Kunststoffkomponenten. Breites Formatangebot für unterschiedliche Bauteilgrößen. In mehreren Wellenlängen für Farb- und Oberflächeninspektion erhältlich.
Häufig gestellte Fragen
Ein unvollständiger Schuss entsteht, wenn die Werkzeugkavität vor dem Erstarren der Kunststoffschmelze nicht vollständig gefüllt wird, sodass ein Bauteil mit fehlender Geometrie wie unvollständigen Rippen, fehlenden Domkonstruktionen oder nicht gefüllten dünnwandigen Bereichen entsteht. Er wird durch unzureichenden Spritzdruck, zu niedrige Schmelzetemperatur, mangelhafte Entlüftung oder verunreinigtes Material verursacht, und das Ergebnis ist per Definition ein nicht konformes Bauteil.
Das Dunkelfeld platziert die LED-Quelle in einem flachen, streifenden Winkel zur Bauteiloberfläche. Glatte Bereiche reflektieren das Licht von der Kamera weg und erscheinen dunkel, während Unregelmäßigkeiten der Oberfläche wie Kanten, Vertiefungen, Hohlräume und fehlende Geometrien das Licht zur Kamera streuen und hell vor dem dunklen Hintergrund erscheinen. Dieser Kontrast macht selbst feine geometrische Fehler bei hohen Signal-zu-Hintergrund-Verhältnissen für eine zuverlässige Erkennung bei Produktionsgeschwindigkeit sichtbar.
Das hängt von der Oberflächengüte ab. Glänzende Oberflächen erfordern flache Winkel von 10 bis 15 Grad zur Horizontalen für den dunkelsten Hintergrund, während halbglänzende Oberflächen häufig bei 15 bis 25 Grad bessere Ergebnisse liefern. Eine Ringbeleuchtung im gewählten Winkel bietet eine omnidirektionale Abdeckung.
Ja. Grat und Barten sind erhabene Oberflächenmerkmale, die das Dunkelfeldlicht mit streifendem Einfall zur Kamera streuen, sodass sie als helle Linien oder helle Stellen entlang von Trennlinien und den Positionen der Auswerferstifte erscheinen.
Die effektivste Lösung besteht darin, die Inspektionsstation mit Verdunkelungspaneelen einzuhausen. Wo ein vollständiges Gehäuse nicht praktikabel ist, bietet ein hochintensiver Stroboskopbetrieb mit kurzen Kamerabelichtungszeiten von 50 bis 200 Mikrosekunden eine wirksame Umgebungslichtunterdrückung.
Kontakte & Informationen
Kontakt für allgemeine Informationen: info@roder.it
Partner für System- und Sensorintegration: www.roder.it
RODER Geschäftsbereich Industrielle Bildverarbeitung: www.visiotronix.com
RODER Geschäftsbereich Messtechnik: www.innovacheck.com
Weitere Informationen über VISIOTRONIX: über uns
Die Informationen auf dieser Website dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie kein vertragliches Angebot und keine verbindliche Lieferverpflichtung dar. Sie können Übertragungs-, Übersetzungs- oder Tippfehler enthalten. Für präzise und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Bitte beachten Sie: Einige Bilder auf dieser Website wurden absichtlich mittels Künstlicher Intelligenz (KI) generiert. Dies liegt daran, dass es bei vielen Anwendungen und Projekten aufgrund von Vertraulichkeitsvereinbarungen, Vertragsklauseln und Geheimhaltungsvereinbarungen (NDAs) nicht möglich ist, Fotografien der tatsächlichen Anlage oder des Systems zu veröffentlichen.
Related topics :
 Etikettenprüfung mit diffuser Beleuchtung: Erkennung von Falten und Druckfehlern
 Risserkennung in Glasflaschen durch diffuse Durchlichtbeleuchtung
 Bildverarbeitung für Hochgeschwindigkeitsförderbänder: Gleichmäßige Beleuchtung für Delta-Roboter mit RODER LED-Beleuchtungen
 LED-Beleuchtung für die industrielle Bildverarbeitung in der Automobilindustrie: Inspektion von Karosserie, Schweißnähten, Lack und Bauteilen
 Beleuchtung für die industrielle Bildverarbeitung zur Inspektion von Glas und transparenten Materialien