


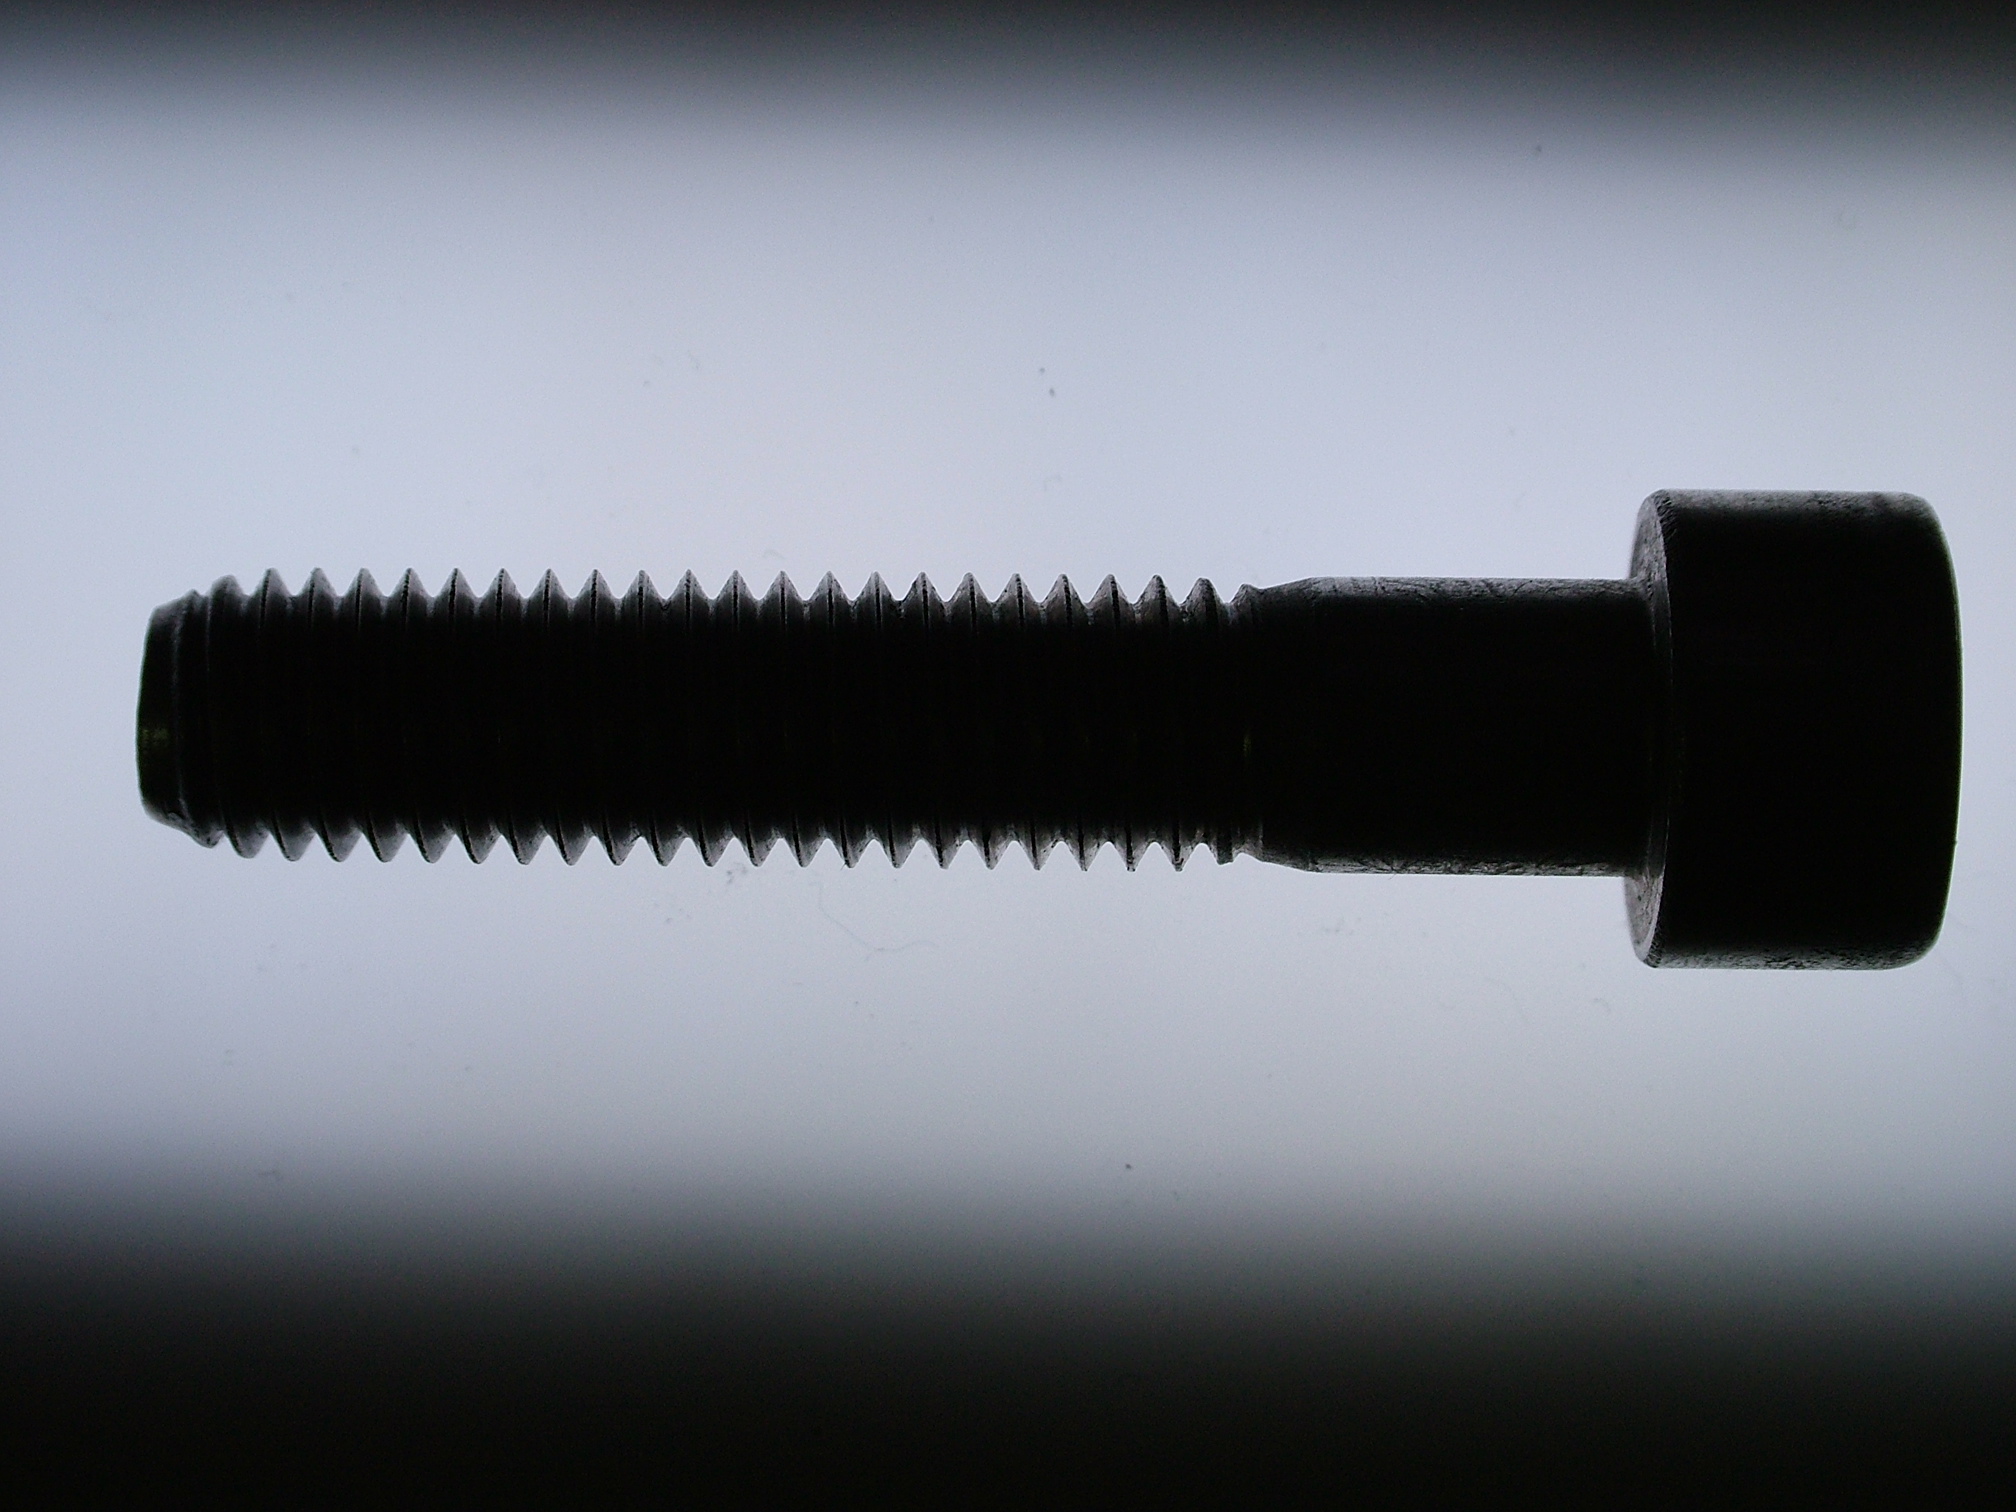
Die maßliche Prüfung von Verbindungselementen gehört zu den anspruchsvollsten Messaufgaben in der industriellen Bildverarbeitung. Schrauben, Bolzen, Muttern, Niete und Präzisionsdrehteile müssen enge Maßtoleranzen einhalten. Gewindesteigung, Gewindeprofil, Schaftdurchmesser, Kopfhöhe und Gesamtlänge müssen mit Subpixel-Genauigkeit bei Produktionsgeschwindigkeit gemessen werden. Ein einzelnes Verbindungselement mit Über- oder Untermaß, das eine Montagelinie erreicht, kann zu Montagefehlern, Verletzungen der Drehmomentspezifikation oder Feldausfällen in sicherheitskritischen Anwendungen führen.
Das Beleuchtungssystem bildet das Fundament jedes hochpräzisen Bildverarbeitungssystems zur Messung von Verbindungselementen. Die Kantenfinder-Algorithmen mit Subpixel-Genauigkeit hängen vollständig von der Erzeugung eines Bildes mit einer scharfen, wohldefinierten Kante an der Bauteilkontur ab. Dies erfordert eine Durchlichtbeleuchtung mit hoher Homogenität, hoher Intensität und einem Diffusionsprofil, das darauf ausgelegt ist, die Halbschattenbildung (Penumbra) auf ein Minimum zu reduzieren. Jeder Kompromiss bei der Beleuchtungsqualität führt direkt zu Messunsicherheit.
Warum Durchlichtbeleuchtung für die Messung von Verbindungselementen essenziell ist
Die maßliche Messung von Verbindungselementen mittels industrieller Bildverarbeitung basiert auf der Erfassung der Bauteilsilhouette vor einem hellen, gleichmäßigen Hintergrund. Die Kamera erfasst den Schatten des Verbindungselements, der auf den beleuchteten Hintergrund projiziert wird. Die Messalgorithmen erkennen die Kanten dieser Silhouette und berechnen die Abmessungen aus den Pixelkoordinaten der Kantenpositionen.
Dieser Ansatz erfordert ein Durchlicht, das einen gleichmäßigen, hellen Hintergrund liefert, der vollständig frei von Hotspots, dunklen Stellen oder Gradienten ist. Jede Unregelmäßigkeit im Hintergrund führt zu einem ortsabhängigen Schwellenwert im Kantenfindungsalgorithmus. Die scheinbare Kantenposition verschiebt sich dann mit der lokalen Hintergrundhelligkeit, was zu einem systematischen Messfehler führt, der sich nur schwer herauskalibrieren lässt.

Möchten Sie Hilfe bei der Auswahl des Produkts?
Die Durchlichtbeleuchtungen von RODER Vision der Serie BL wurden speziell für die Metrologie entwickelt. Die Homogenität der aktiven Fläche beträgt 95 % oder mehr über die gesamte beleuchtete Oberfläche. Dieses Homogenitätsniveau hält die Kantenfindungsschwellen im gesamten Sichtfeld konstant und ermöglicht eine präzise maßliche Messung an jeder Position innerhalb des Sichtfelds.
Telezentrische Beleuchtung und telezentrische Optik
In Standard-Bildverarbeitungssystemen hängt die scheinbare Größe eines Objekts im Bild von seinem Abstand zum Kameraobjektiv ab. Ein Objekt, das sich etwas näher am Objektiv befindet, erscheint größer; ein etwas weiter entferntes Objekt erscheint kleiner. Für die maßliche Messung bedeutet dies, dass jede Schwankung des Abstands zwischen Bauteil und Objektiv — sei es durch Bauteilhöhenvariationen, Schwingungen des Förderbands oder mechanische Toleranzen der Aufspannvorrichtung — einen Messfehler verursacht.
Telezentrische Objektive lösen dieses Problem, indem sie nur die parallel zur optischen Achse verlaufenden Strahlen erfassen. Ein Objekt, das sich auf das Objektiv zu oder von ihm weg bewegt, erzeugt innerhalb der Schärfentiefe des telezentrischen Objektivs keine Änderung des Bildmaßstabs. Das macht telezentrische Optiken zur Standardwahl für maßliche Messungen, bei denen hohe Genauigkeit gefordert ist.
Beleuchtungsanforderungen für telezentrische Systeme
Telezentrische Objektive stellen eine spezifische Anforderung an die Beleuchtung: Das Durchlicht muss weitgehend kollimiertes Licht erzeugen — die Lichtstrahlen müssen parallel sein und entlang der optischen Achse verlaufen. Eine nicht kollimierte Durchlichtbeleuchtung erzeugt einen Halbschatten an der Kante der Silhouette. Der Halbschatten ist eine unscharfe Übergangszone zwischen dem hellen Hintergrund und der dunklen Silhouette des Bauteils, und seine Breite bestimmt die minimale Unsicherheit bei der Kantenfindung.
Für unkritische Maßmessungen erzeugt ein Standard-Durchlicht hoher Homogenität mit einem guten Diffusor einen Halbschatten, der für die erforderliche Genauigkeit klein genug ist. Für anspruchsvollste Messungen — etwa das Gewindeprofil bei hoher Vergrößerung oder den Schaftdurchmesser auf ±1 Mikrometer Genauigkeit — wird eine telezentrische Durchlichtbeleuchtung verwendet. Ein telezentrisches Durchlicht enthält eine Kollimationslinse, die an der Austrittsfläche parallele Lichtstrahlen erzeugt, was den Halbschatten auf ein Minimum reduziert und die schärfstmögliche Kante im Kamerabild erzeugt.
Messung von Gewindeprofil und Gewindesteigung
Die Gewindeprüfung ist die geometrisch komplexeste Messaufgabe an einem Verbindungselement. Das Gewindeprofil umfasst die Gewindesteigung, den Gewindewinkel, den Außendurchmesser (Nenndurchmesser), den Kerndurchmesser und die Gewindeform. Alle diese Parameter müssen innerhalb der Spezifikation liegen, damit das Verbindungselement im Gegenstück ordnungsgemäß funktioniert.
Aufnahmegeometrie für die Gewindemessung
Die Messung des Gewindeprofils erfordert, dass die Schraube so ausgerichtet ist, dass ihre Achse senkrecht zur optischen Achse der Kamera steht. Das Durchlicht beleuchtet die Schraube von hinten, und die Kamera erfasst die Silhouette des Gewindeprofils. Gewindespitzen und Gewindegründe erscheinen als periodische Spitzen und Täler im Kantenprofil der Silhouette.
Der Abbildungsmaßstab muss ausreichend sein, um die einzelnen Gewindemerkmale aufzulösen. Für M3-Schrauben mit einer Steigung von 0,5 mm ist eine Vergrößerung erforderlich, die jede Gewindesteigung auf mindestens 20 Pixel abbildet, um eine präzise Steigungs- und Winkelmessung zu gewährleisten. Eine höhere Vergrößerung von 40 bis 80 Pixeln pro Steigung verbessert die Messpräzision, reduziert jedoch die Anzahl der im Sichtfeld sichtbaren Gewindegänge.
Beleuchtungswinkel und Qualität der Gewindesilhouette
Für die Silhouettenabbildung des Gewindes muss das Durchlicht direkt hinter der Gewindeachse sitzen. Jeder Winkelversatz zwischen dem Durchlicht und der Kameraachse führt dazu, dass die Gewindeflanken teilweise von vorne beleuchtet werden, was die Silhouettenkante am Gewindegrund aufweicht. Das Durchlicht muss präzise hinter der Messzone zentriert sein.
Die Beleuchtungswellenlänge beeinflusst ebenfalls die Genauigkeit der Gewindemessung. Kürzere Wellenlängen erzeugen schärfere Beugungskanten im Silhouettenbild. Blaue (470 nm) oder grüne (525 nm) Beleuchtung liefert bei demselben optischen System schärfere Kanten als rote (617 nm). Für anspruchsvollste Gewindeprofilmessungen wird eine monochromatische blaue oder grüne Durchlichtbeleuchtung gegenüber weißer oder roter bevorzugt.
Geometrie des Schraubenkopfs und Prüfung der Antriebsvertiefung
Die Prüfung der Kopfgeometrie von Schrauben umfasst den Kopfdurchmesser, die Kopfhöhe und die Unversehrtheit der Antriebsvertiefung (Schraubenantrieb). Antriebsformen — Phillips, Torx, Innensechskant, Schlitz und andere — müssen die vorgegebene Tiefe aufweisen und frei von Beschädigungen oder Deformationen sein. Ein beschädigter Schraubenantrieb führt zu Montagefehlern beim automatisierten Verschrauben und kann die Schrauberklinge beschädigen.
Draufsicht-Beleuchtung für die Prüfung des Schraubenantriebs
Die Prüfung der Antriebsvertiefung erfordert eine Kamera in Draufsicht, die von oben auf den Schraubenkopf blickt. Koaxiale Beleuchtung ist hierbei die effektivste Technik. Das koaxiale Licht verläuft entlang der optischen Achse, dringt in die Antriebsvertiefung ein und wird von den Wänden und dem Boden der Vertiefung reflektiert. Das Antriebsprofil erscheint als ein für die Geometrie und Tiefe charakteristisches Muster aus hellen und schattigen Bereichen.
Dunkelfeldbeleuchtung unter flachen Winkeln eignet sich hervorragend zur Erfassung von Deformationen oder Beschädigungen am Rand des Schraubenantriebs. Gratbildung, verrollte Kanten und Oberflächenschäden, die unter koaxialer Beleuchtung unsichtbar blieben, streuen das Licht unter Dunkelfeldbedingungen und erscheinen als helle Anomalien auf der dunklen Kopfoberfläche.
Ringbeleuchtung für periphere Kopfmerkmale
Eine Ringbeleuchtung von oberhalb des Schraubenkopfs sorgt für eine gleichmäßige Auflichtbeleuchtung zur Prüfung der peripheren Kopfgeometrie, einschließlich Flanschdurchmesser, Vorhandensein der Unterlegscheibe und Oberflächenmarkierung. Eine Ringbeleuchtung unter einem moderaten Winkel erzeugt ein helles, gleichmäßiges Bild der Schraubenkopf-Oberseite, das sich für das Lesen von Markierungen, die Überprüfung der Oberflächenbeschaffenheit und die geometrische Messung des Kopfumfangs eignet.
Messung von Länge, Schaftdurchmesser und Spitze
Gesamtlänge des Verbindungselements, Schaftdurchmesser und Spitzengeometrie sind die drei verbleibenden kritischen Maßparameter für die meisten Schraubentypen. Alle drei werden aus dem Silhouettenbild der Seitenansicht mittels Durchlichtbeleuchtung gemessen.
Die Gesamtlänge wird als Abstand zwischen der Kopfoberseite und der Spitze im Silhouettenbild gemessen. Die Messgenauigkeit hängt von der Kalibrierung des Abbildungsmaßstabs und der Homogenität des Durchlichts ab. Der Schaftdurchmesser wird an mehreren Positionen entlang des Schafts gemessen, um auf Konizität, Ovalität oder Durchmesserabweichungen zu prüfen. Die Spitzengeometrie — Konuswinkel, Spitzenlänge und Spitzensymmetrie — wird aus der Silhouette des Spitzenbereichs gemessen.
Das Bauteil muss während der Messung mit seiner Achse genau senkrecht zur optischen Achse der Kamera gehalten werden. Jede Neigung der Achse des Verbindungselements verkürzt die Silhouette in der Perspektive und führt zu einem Fehler sowohl bei der Längen- als auch bei der Durchmessermessung. Haltevorrichtungen zur Bauteilpräsentation müssen die Winkelposition des Verbindungselements auf unter 0,1° begrenzen, um hochpräzise Längenmessungen zu ermöglichen.
Überlegungen zur Integration für die Inline-Prüfung von Verbindungselementen
Inline-Inspektionssysteme für Verbindungselemente müssen Bauteile verarbeiten, die über Wendelförderer, Schwingförderer oder Förderbänder mit hohem Durchsatz zugeführt werden. Das Beleuchtungssystem muss zu diesen Zuführmechanismen und den Triggeranforderungen des Bildverarbeitungssystems passen.
Der Betrieb im Stroboskopmodus ist für die Inline-Prüfung von Verbindungselementen essenziell. Die Bauteile bewegen sich kontinuierlich auf der Schiene oder dem Förderband. Der Illuminator wird mit einer sehr kurzen Impulsdauer angesteuert — typischerweise 10 bis 100 Mikrosekunden —, synchronisiert mit der Kamerabelichtung. Der kurze Impuls friert die Bewegung des Verbindungselements unabhängig von der Liniengeschwindigkeit vollständig ein. Durchlichtbeleuchtungen von RODER Vision der Serie BL3 unterstützen Stroboskop-Triggerung mit Spitzenintensitäten, die ein Vielfaches der Dauerstrichleistung betragen, und liefern sowohl bewegungsscharfe Bilder als auch hohen Kontrast bei hohen Produktionsraten.
Produkte und Technologien
Produktfamilien von RODER Vision Beleuchtungen für die Prüfung von Verbindungselementen
Die folgenden Produktfamilien von RODER Vision sind speziell auf die maßliche Messung von Verbindungselementen und die Prüfung von Schraubenantrieben abgestimmt.

Serie BL3 — LED-Durchlicht-Serie
Hochhomogenes Durchlicht für die Silhouettenmessung von Verbindungselementen. Homogenität von über 95 %. Stroboskop-Trigger für bewegungsscharfe Bilder. Multi-Wellenlänge einschließlich Blau für scharfe Kanten.

DC6 — LED-Ringbeleuchtung mit hoher Dichte
Ringbeleuchtung für die Draufsichtprüfung von Schraubenköpfen: Antriebsvertiefung, Kopfgeometrie und Oberflächenmarkierung. Option für nahezu koaxialen Winkel. Multi-Wellenlänge.

DL5 – Hochintensitäts-LED-Matrix
Hohe Spitzenintensität für die Dunkelfeldprüfung von Schraubenköpfen: Graterkennung, Beschädigungen der Antriebsvertiefung, Oberflächenfehler. Sehr kurze Stroboskopimpulse für die Bauteilpräsentation bei hoher Geschwindigkeit.

DL6 – LED-Matrix mit hoher Packungsdichte
Direkte Matrixbeleuchtung für das Lesen von Markierungen und Serialisierungen auf Schraubenköpfen. HTTM-Thermostabilität für kontinuierliche 24/7-Inspektionslinien. UV-Option für Tinten-Rückverfolgbarkeit.
Häufig gestellte Fragen
Die Durchlichtbeleuchtung erzeugt eine kontrastreiche Silhouette des Verbindungselements vor einem hellen, gleichmäßigen Hintergrund, wobei die Kamera den Schatten des Bauteils erfasst. Messalgorithmen für die Dimensionierung erkennen die Silhouettenkanten mit Subpixel-Genauigkeit. Dieser Ansatz ist unabhängig von der Oberflächenbeschaffenheit oder Farbe des Verbindungselements und bietet die höchste Genauigkeit bei der Längen-, Durchmesser- und Gewindeprofilmessung.
Ein telezentrisches Durchlicht enthält eine Kollimationslinse, die parallele Lichtstrahlen erzeugt. Dadurch wird die Halbschattenbildung an der Kante der Silhouette des Verbindungselements auf ein Minimum reduziert und die schärfstmögliche Kante im Kamerabild erzeugt. Es wird für anspruchsvollste Maßmessungen benötigt, bei denen Standard-Durchlichter einen zu breiten Halbschatten für die geforderte Genauigkeit erzeugen.
Kürzere Wellenlängen erzeugen schärfere Beugungskanten im Silhouettenbild. Blaue (470 nm) oder grüne (525 nm) Beleuchtung liefert bei demselben optischen System schärfere Kanten als rote oder weiße. Für anspruchsvollste Gewindeprofilmessungen bei hoher Vergrößerung wird eine monochromatische blaue oder grüne Durchlichtbeleuchtung bevorzugt.
Die Prüfung der Antriebsvertiefung erfordert eine Kamera in Draufsicht und eine koaxiale Beleuchtung. Koaxiales Licht verläuft entlang der optischen Achse, dringt in die Vertiefung ein und erzeugt ein charakteristisches Muster aus hellen und schattigen Bereichen, aus dem Tiefe und Geometrie der Vertiefung beurteilt werden. Dunkelfeldbeleuchtung unter flachen Winkeln erfasst Grate, verrollte Kanten und Oberflächenschäden am Rand der Vertiefung, die koaxiale Beleuchtung übersehen würde.
Beleuchtung im Stroboskopmodus mit sehr kurzen Impulsdauern (10 bis 100 Mikrosekunden), synchronisiert mit der Kamerabelichtung, friert die Bewegung des Verbindungselements vollständig ein. Beleuchtungen der Serien BL3 und DL5 von RODER Vision unterstützen Stroboskop-Triggerung mit Spitzenintensitäten, die ein Vielfaches der Dauerstrichleistung betragen, und liefern sowohl bewegungsscharfe Bilder als auch hohen Kontrast bei hohen Produktionsraten.
Kontakte & Informationen
Kontakt für allgemeine Informationen : info@roder.it
Partner für System- und Sensorintegration : www.roder.it
RODER Bildverarbeitungs-Abteilung : www.rodervision.com
RODER Abteilung Messinstrumente : www.innovacheck.com
Mehr Informationen über RODER VISION : about us
Die Informationen auf dieser Website dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie kein vertragliches Angebot und keine verbindliche Lieferverpflichtung dar. Sie können Übertragungs-, Übersetzungs- oder Tippfehler enthalten. Für präzise und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Bitte beachten Sie: Einige Bilder auf dieser Website wurden absichtlich mittels Künstlicher Intelligenz (KI) generiert. Dies liegt daran, dass es bei vielen Anwendungen und Projekten aufgrund von Vertraulichkeitsvereinbarungen, Vertragsklauseln und Geheimhaltungsvereinbarungen (NDAs) nicht möglich ist, Fotografien der tatsächlichen Anlage oder des Systems zu veröffentlichen.
Related topics :
 Wie LED-Durchlichtbeleuchtung die präzise Maßmessung in der Bildverarbeitungsmetrologie ermöglicht
 Beleuchtung für die industrielle Bildverarbeitung zur Inspektion von Glas und transparenten Materialien
 Integration von LED-Beleuchtungen in automatischen Maschinen für eine zuverlässige Teilezuführung
 Wie LED-Beleuchtung die Genauigkeit bei Pick & Place und Bin Picking maximiert
 LED-Linienbeleuchtungen für die Bahninspektion mit hohem Durchsatz in der kontinuierlichen Produktion