


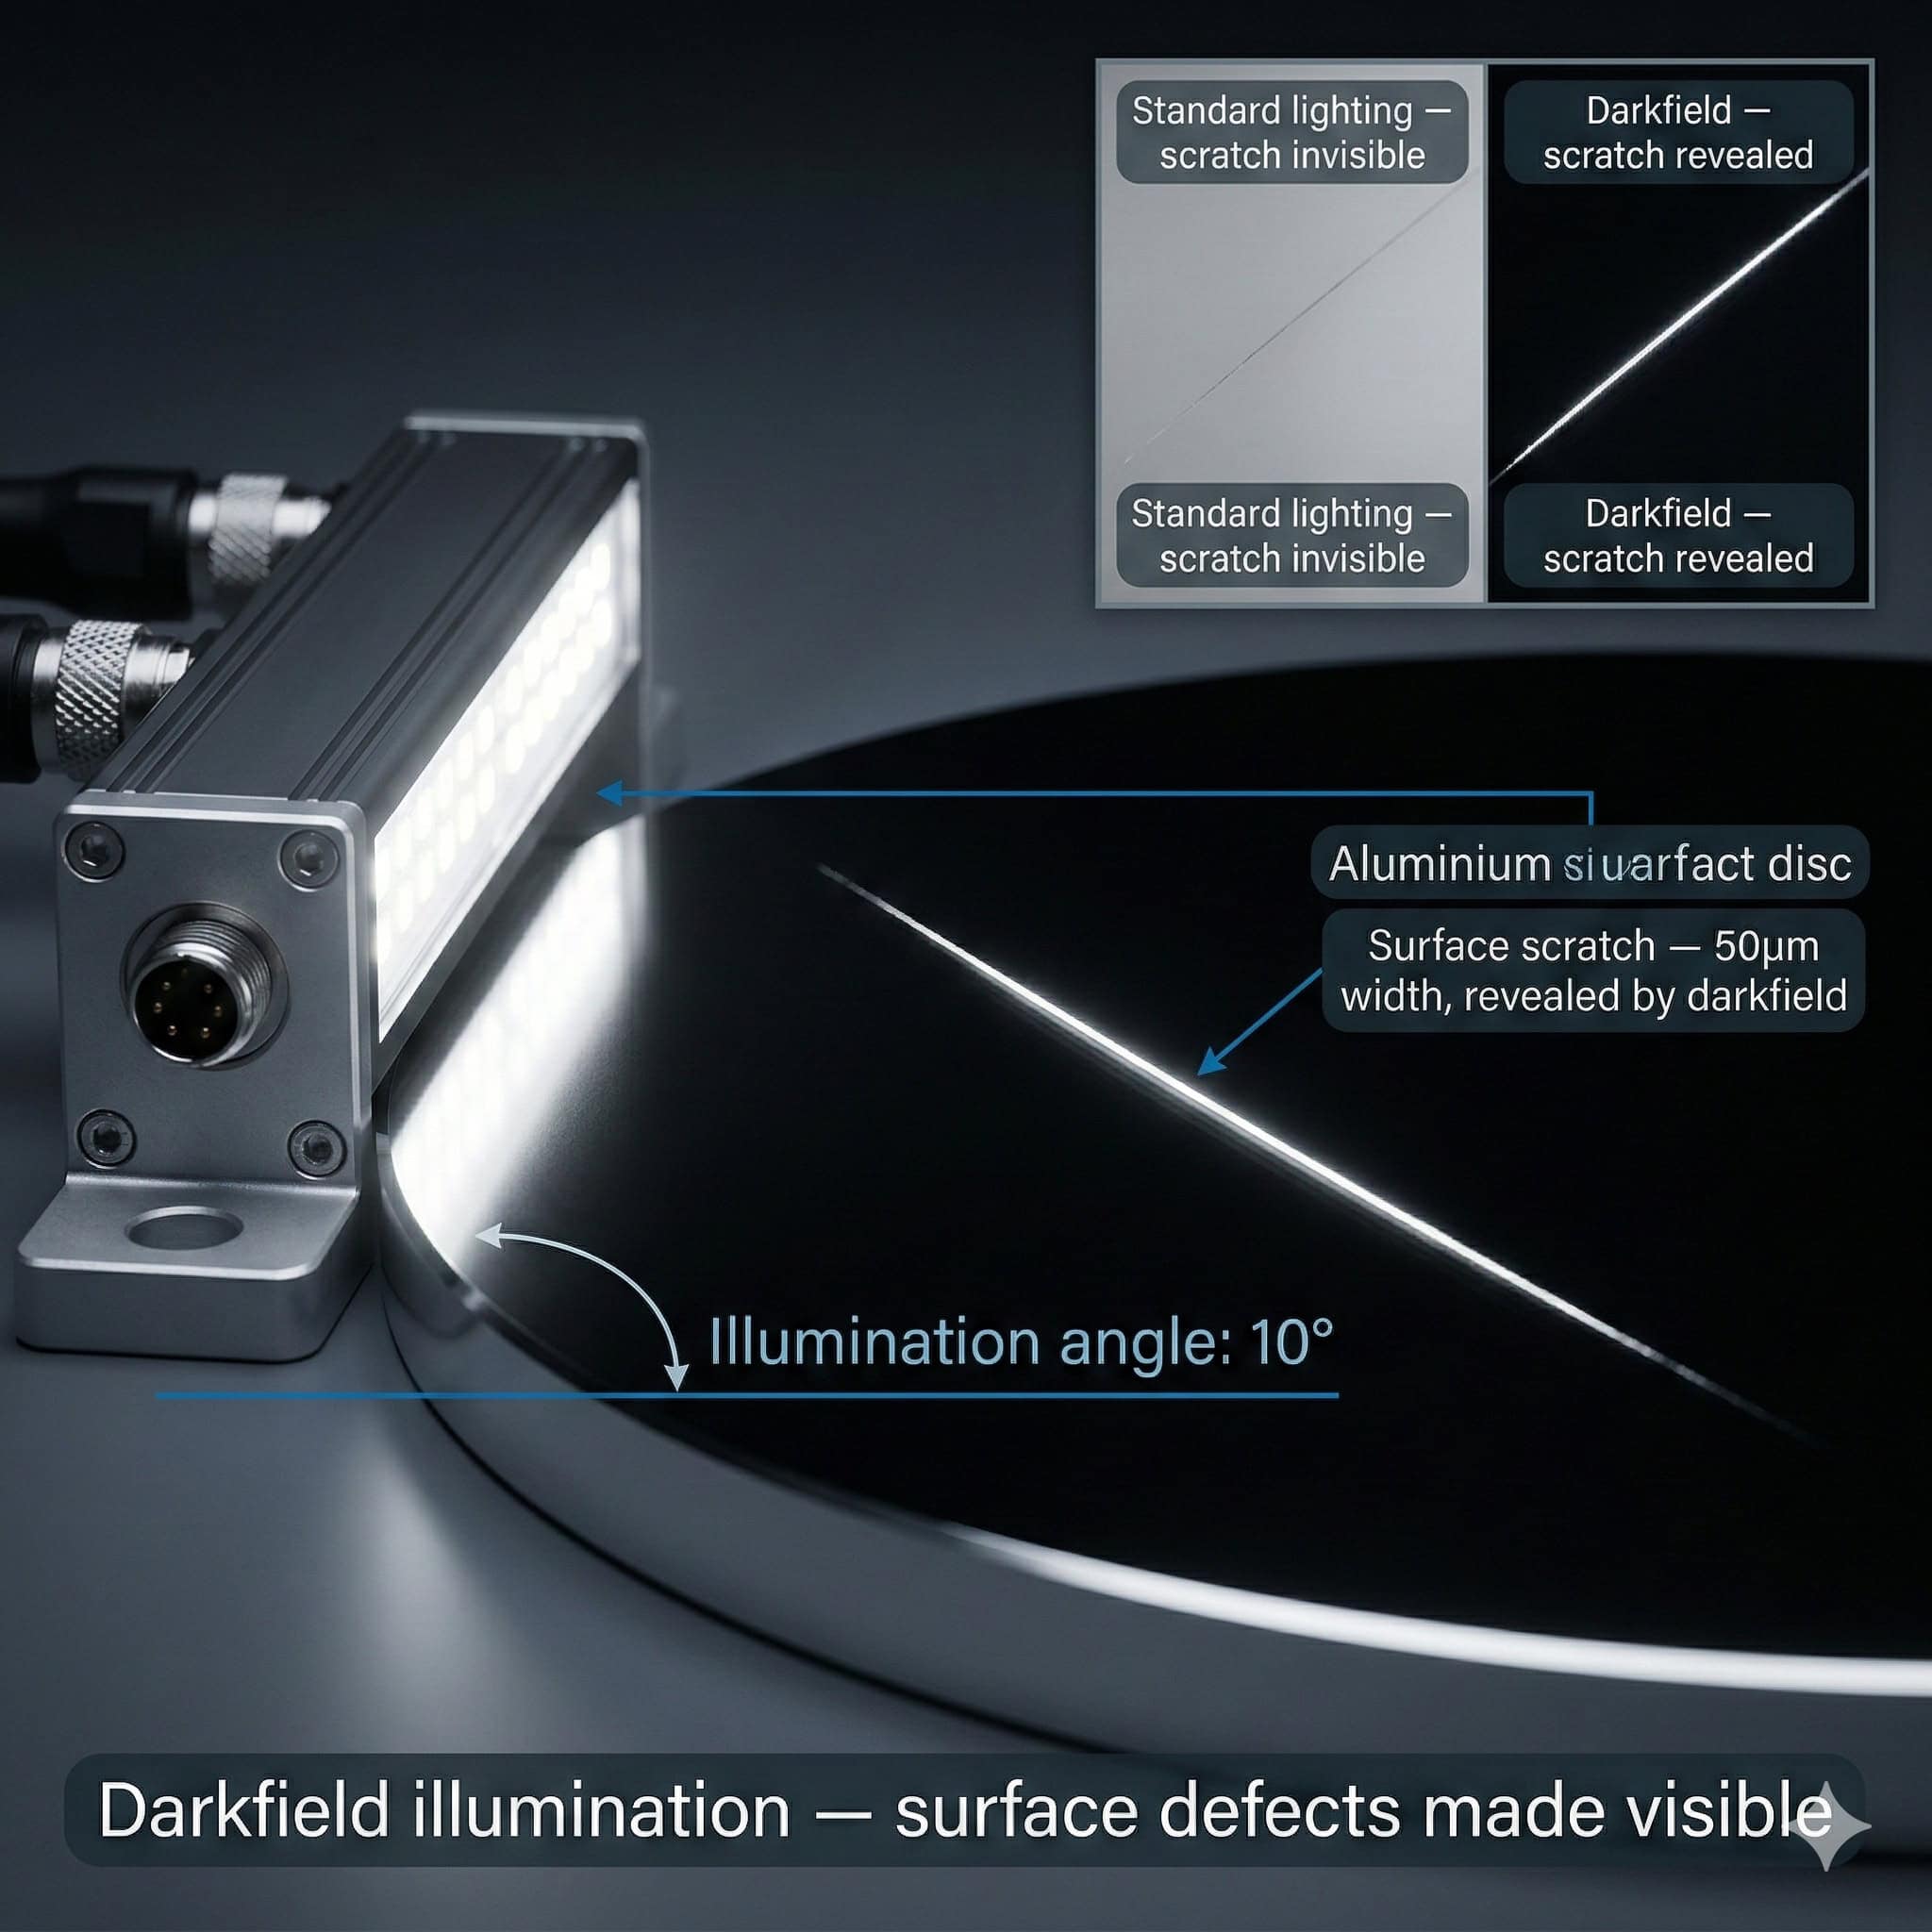
Viele Oberflächenfehler sind bei herkömmlicher Frontbeleuchtung oder Diffuse Beleuchtung schlichtweg unsichtbar. Kratzer, Mikrorisse, Gravurmarkierungen, Schwankungen in der Oberflächenrauheit und feine Partikel können bei Beleuchtung von oben unter Umständen keinen erkennbaren Kontrast erzeugen. Die Dunkelfeldbeleuchtung überwindet dieses Problem, indem sie die Geometrie der Lichtquelle verändert, anstatt deren Intensität oder Wellenlänge zu beeinflussen.
Die Dunkelfeldbeleuchtung ist ein direktes Beleuchtungsverfahren, das auf streifender Beleuchtung basiert. Die Lichtquelle steht in einem sehr flachen Winkel zur Oberflächenebene, typischerweise zwischen 5° und 20° zur Horizontalen. Bei solch flachen Winkeln unterscheidet sich die Reflexionsgeometrie grundlegend von der herkömmlichen Frontbeleuchtung, und die resultierenden Bilder geben Einblicke in Oberflächeninformationen, die bei Standardbeleuchtung vollständig verborgen bleiben.
1. Physikalische Grundlagen der Dunkelfeldbeleuchtung
Um zu verstehen, warum die Dunkelfeldbeleuchtung funktioniert, betrachten Sie bitte, was geschieht, wenn Licht in einem sehr flachen Winkel auf eine glatte Oberfläche trifft. Eine glatte, ebene Oberfläche, die unter streifendem Einfall beleuchtet wird, reflektiert praktisch das gesamte einfallende Licht unter einem gleichen und entgegengesetzten streifenden Winkel. Der reflektierte Lichtstrahl breitet sich unter demselben flachen Winkel von der Oberfläche weg aus und gelangt niemals in das Kameraobjektiv, das sich über der Oberfläche befindet und nach unten gerichtet ist. Die glatte Oberfläche erscheint daher im Kamerabild dunkel.
Jedes Oberflächenmerkmal, das von der glatten Ebene abweicht, streut einen Teil des einfallenden Lichts in andere Richtungen als die der Spiegelreflexion. Ein Teil dieses gestreuten Lichts wird in Winkeln nach oben abgelenkt, die in das Kameraobjektiv einfallen, sodass die Struktur vor dem dunklen Hintergrund hell erscheint. Dies ist der Kontrastmechanismus der Dunkelfeldbeleuchtung: Defekte und Oberflächenmerkmale erscheinen hell, während der glatte Hintergrund dunkel erscheint.

Möchten Sie Hilfe bei der Auswahl des Produkts?
Warum die Dunkelfeldmikroskopie bei der Erkennung feiner Defekte der Hellfeldmikroskopie überlegen ist
Bei herkömmlicher Frontbeleuchtung (Hellfeld) verringert ein kleiner Kratzer auf einer glatten Oberfläche das lokale Reflexionsvermögen um einen geringen Prozentsatz. Der Signalunterschied zwischen dem verkratzten Bereich und der umgebenden glatten Oberfläche beträgt im Kamerabild möglicherweise nur wenige Graustufen. Um dies mit einem Algorithmus der Bildverarbeitung zuverlässig zu erkennen, sind ein sehr hohes Signal-Rausch-Verhältnis sowie eine sorgfältige Schwellenwertwahl erforderlich.
Unter Dunkelfeldbeleuchtung erscheint derselbe Kratzer als helles Merkmal vor einem vollständig dunklen Hintergrund. Das Signal-Hintergrund-Verhältnis ist sehr hoch, und der Grauwert des Kratzers kann um ein Vielfaches über dem Grauwert des glatten Hintergrunds liegen. Dies gewährleistet eine robuste Schwellenwertwahl und eine sehr hohe Erkennungszuverlässigkeit, selbst bei sehr feinen oder flachen Defekten, die mit keiner Hellfeldtechnik erkennbar wären.
Schattenverstärkung für Oberflächenreliefs
Die Dunkelfeldbeleuchtung verbessert zudem die Sichtbarkeit erhabener Oberflächenmerkmale durch Schattenbildung. Wenn das Licht in einem sehr flachen Winkel einfällt, wirft jedes erhabene Merkmal einen Schatten, der weit länger ist als die Höhe des Merkmals. Eine 10 Mikrometer hohe Erhebung, die in einem Winkel von 10° zur Horizontalen beleuchtet wird, wirft einen Schatten von etwa 57 Mikrometern Länge. Durch diese Schattenvergrößerung lassen sich selbst sehr kleine erhabene Strukturen leicht erkennen und vermessen.
Diese Schattenverstärkung findet unter anderem in folgenden Anwendungsbereichen Verwendung: Erkennung von Graten an bearbeiteten Kanten, Überprüfung von Präge- oder Vertiefungsmustern auf Verpackungen, Erkennung von Verunreinigungen auf Oberflächen sowie die Messung von Oberflächenrauheitsprofilen. Die Schattenlänge steht in direktem Zusammenhang mit der Höhe des Merkmals und dem Beleuchtungswinkel, was eine quantitative Höhenschätzung anhand der Schattenmessung ermöglicht.
2. Ideale Oberflächen und Oberflächenfehler für die Dunkelfeldinspektion
Die Dunkelfeldbeleuchtung ist besonders effektiv auf glatten oder polierten Oberflächen, bei denen die Hintergrundreflexion hoch ist und die Defekte eine lokale Lichtstreuung verursachen. Auf rauen oder matten Oberflächen ist diese Technik weniger aussagekräftig, da der Hintergrund dort das Licht auch in defektfreien Bereichen streut, wodurch sich der Kontrast zwischen defekten und defektfreien Bereichen verringert.
Metalloberflächen
Polierte und bearbeitete Metalloberflächen gehören zu den häufigsten Anwendungsbereichen der Dunkelfeldbeleuchtung. Kratzer durch Handhabung, Werkzeugspuren aus der Bearbeitung, Mikrorisse aus der Umformung oder Wärmebehandlung sowie Oberflächenpartikel aus dem Fertigungsprozess lassen sich unter Dunkelfeldbeleuchtung kontrastreich erkennen. Die Technik dient der 100-prozentigen Inline-Prüfung von gedrehten Bauteilen, geschliffenen Oberflächen, Stanzteilen und präzisionsgefertigten Bauteilen in der Automobilindustrie, der Luft- und Raumfahrt sowie im allgemeinen Maschinenbau.
Glas und optische Komponenten
Glasoberflächen sind stark spiegelnd. Bei Hellfeldbeleuchtung können Defekte auf Glasoberflächen durch Reflexionen und Transmissionserscheinungen überdeckt werden. Bei der Dunkelfeldbeleuchtung unter streifender Beleuchtung erscheinen Kratzer, Absplitterungen, Oberflächenpartikel und Beschichtungsfehler auf Glasoberflächen als helle Merkmale vor einem dunklen Hintergrund mit hohem Kontrast. Daher ist die Dunkelfeldtechnik die Standardmethode für die Glasinspektion, die Qualitätskontrolle optischer Elemente und die Inspektion von Glasverpackungen.
Kunststoff- und beschichtete Oberflächen
Spritzgussteile aus Kunststoff mit glänzenden oder seidenmatten Oberflächen, beschichtete Bauteile sowie Folienoberflächen können alle mit Dunkelfeldbeleuchtung geprüft werden. Dieses Verfahren eignet sich gut zum Erkennen von Fließlinien, Einfallstellen, Oberflächenverunreinigungen und Unebenheiten in der Beschichtung von Kunststoffteilen. Die Wellenlänge der Beleuchtung sollte entsprechend den Reflexionseigenschaften des Kunststoffs oder des Beschichtungsmaterials gewählt werden.
Halbleiterwafer und elektronische Bauteile
Die Waferinspektion gehört zu den anspruchsvollsten Anwendungen im Dunkelfeldbereich. Die Waferoberflächen müssen bis hin zu Abmessungen im Submikrometerbereich vollständig frei von Partikeln, Kratzern und Oberflächenfehlern sein. Die Dunkelfeldbeleuchtung bei sehr flachen Einfallswinkeln in Verbindung mit hoher Auflösung und empfindlichen Kameras ermöglicht die Erkennung von Fehlern, die andernfalls unsichtbar wären. Ähnliche Anforderungen gelten für die Inspektion von unbestückten Leiterplattenoberflächen, Keramiksubstraten und präzisen elektronischen Bauteilen.
3. Auswahl des Ausleuchtungswinkels
Der Beleuchtungswinkel ist bei Dunkelfeldanwendungen der wichtigste Konstruktionsparameter. Er bestimmt den Kontrast des glatten Hintergrunds, die Schattenvergrößerung erhabener Strukturen sowie die Empfindlichkeit gegenüber verschiedenen Defektarten. Der optimale Winkel hängt von den Oberflächeneigenschaften des Objekts und der Art der zu erkennenden Defekte ab.
Sehr flache Winkel: 5° bis 10°
Sehr kleine Beleuchtungswinkel (5° bis 10° zur Horizontalen) sorgen auf glatten, spiegelnden Oberflächen für die höchste Schattenvergrößerung und den dunkelsten Hintergrund. Sie dienen der Erkennung sehr oberflächlicher Fehler wie feiner Kratzer, Mikrorisse und Schwankungen der Oberflächenrauheit auf hochglanzpolierten Oberflächen. Der Arbeitsabstand zwischen der Beleuchtungseinheit und der Objektoberfläche ist bei diesen Winkeln in der Regel gering, was bei der mechanischen Konstruktion der Prüfzelle berücksichtigt werden muss.
Mäßige, flache Winkel: 15° bis 25°
Mäßig flache Einfallswinkel (15° bis 25°) schaffen ein Gleichgewicht zwischen Hintergrunddunkelheit und Schattenlänge. Sie eignen sich gut zum Erkennen von Oberflächenpartikeln, hervorstehenden Graten, Gravuren und Abweichungen in der Oberflächenstruktur auf bearbeiteten oder halbpolierten Oberflächen. Dieser Winkelbereich wird in der allgemeinen industriellen Prüfung am häufigsten verwendet und bietet einen guten Kontrast über ein breites Spektrum an Oberflächenbeschaffenheiten hinweg, ohne die engen mechanischen Einschränkungen sehr flacher Winkel.
Ring- und multidirektionale Dunkelfeldbeleuchtungseinheiten
Eine Flachwinkel-Ringbeleuchtung sorgt für eine Dunkelfeldbeleuchtung aus allen azimutalen Richtungen gleichzeitig. Dadurch wird sichergestellt, dass Kratzer und lineare Merkmale in beliebiger Ausrichtung auf der Oberfläche gleichermaßen erfasst werden. Ein Kratzer, der parallel zur Richtung eines unidirektionalen Dunkelfeldstrahls verläuft, streut möglicherweise nur wenig Licht und könnte daher übersehen werden. Eine Ringgeometrie beseitigt diese Richtungsabhängigkeit.
Die Beleuchtungseinheiten der RODER Vision DC-Serie mit flachem Einfallswinkel wurden speziell für die Dunkelfeld-Oberflächenprüfung entwickelt. Die Ringgeometrie sorgt für eine omnidirektionale Beleuchtung mit flachem Einfallswinkel, und es stehen verschiedene Beleuchtungswinkel zur Verfügung, um unterschiedlichen Oberflächenbeschaffenheiten und Fehlerarten gerecht zu werden.
4. Tipps zur Integration von Dunkelfeld-Inspektionssystemen
Dunkelfeldbeleuchtungssysteme erfordern eine sorgfältige mechanische und optische Auslegung, um zuverlässige und wiederholbare Prüfergebnisse zu erzielen. Die folgenden Richtlinien behandeln die wichtigsten Aspekte, die bei der Integration zu beachten sind.
Ebenheit und Positionierung von Objekten
Die Leistung der Dunkelfeldbeleuchtung hängt stark von der Ebenheit und der Ausrichtung der Objektoberfläche ab. Eine geneigte oder verzogene Oberfläche verändert den effektiven Beleuchtungswinkel über das gesamte Sichtfeld hinweg. Dies kann dazu führen, dass der Hintergrund ungleichmäßig erscheint, wobei einige Bereiche dunkler sind und andere unerwünschte Reflexionen aufweisen. Objektpositionierungsvorrichtungen sollten das Teil flach und in einer gleichbleibenden Höhe relativ zur Beleuchtungseinheit halten. Höhenabweichungen von mehr als 1 bis 2 mm können den Kontrast bei Konfigurationen mit flachem Einfallswinkel der Dunkelfeldbeleuchtung beeinträchtigen.
Umgebungslichtunterdrückung
Dunkelfeld-Prüfzellen reagieren besonders empfindlich auf Störungen durch Umgebungslicht. Der dunkle Hintergrund, der das Dunkelfeldverfahren so effektiv macht, lässt sich nur erzielen, wenn kein Streulicht aus anderen Richtungen auf die Oberfläche fällt. Schon eine geringe Menge an von oben einfallendem Umgebungslicht auf der Objektoberfläche hellt den Hintergrund auf und verringert den Kontrast der Oberflächenfehler. Dunkelfeld-Prüfzellen sollten gekapselt oder abgeschirmt sein, um Umgebungslicht auszuschließen. Der Stroboskopbetrieb mit kurzen Belichtungszeiten sorgt für eine zusätzliche Unterdrückung von Umgebungslicht aus Fabrikquellen.
Kameraeinstellungen und Belichtungsoptimierung
Da der Hintergrund in einem Dunkelfeldbild sehr dunkel ist, muss die Belichtung der Kamera so eingestellt werden, dass die Fehlersignale sichtbar werden, ohne dass sie übersteuert werden. Die optimale Belichtung sorgt für ein Gleichgewicht zwischen der Helligkeit der Fehlersignale und dem Grundrauschen des Kamerasensors. Die Stroboskop-Beleuchtung mit hoher Spitzenintensität ermöglicht sehr kurze Belichtungszeiten, wodurch Bewegungsunschärfe bei sich bewegenden Objekten vermieden und gleichzeitig die Umgebungslichtunterdrückung verbessert wird.
Die Beleuchtungseinheiten der Serien RODER Vision DL5 und DC6 unterstützen den Stroboskopbetrieb mit Spitzenintensitäten, die um ein Vielfaches höher sind als die Werte im Dauerbetrieb. Diese Kombination aus kurzer Belichtungszeit und hoher Spitzenintensität ist der Standardansatz für die Hochgeschwindigkeits-Dunkelfeldinspektion in Fertigungslinien.
Produkte und Technologien
RODER Vision-Beleuchtungseinheiten für die Dunkelfeldmikroskopie
Die nachstehend aufgeführten Produktfamilien von Roder Vision eignen sich für die Dunkelfeld-Oberflächenprüfung bei einer Vielzahl von Oberflächenarten, Objektgrößen und Liniengeschwindigkeiten.

DC6 — LED-Ringbeleuchtung mit hoher Dichte
Allrichtungs-Ringbeleuchtung mit flachem Einfallswinkel für die Dunkelfeld-Oberflächenprüfung. Erkennt Kratzer unabhängig von ihrer Ausrichtung. Mehrwellenlängenfähig. Stroboskopkompatibel.

DL5 – Hochintensitäts-LED-Matrix
Sehr hohe Spitzenintensität im Stroboskopmodus. Ideal für gerichtetes Dunkelfeld unter definierten Winkeln. Hochgeschwindigkeitsförderbandinspektion mit kurzen Belichtungszeiten.

DL6 – LED-Matrix mit hoher Packungsdichte
Matrix mit hoher Dichte für gerichtetes Kleinwinkel-Dunkelfeld. Thermische Stabilität nach HTTM-Standard für den 24/7-Betrieb. Mehrfach-Wellenlängen-Technologie für oberflächenspezifischen Kontrast.

BL3 — LED Durchlicht-Serie
Eine Hintergrundbeleuchtung mit hoher Gleichmäßigkeit in Kombination mit einer Dunkelfeldbeleuchtung zur Dual-Mode-Fehlererkennung an transparenten und halbtransparenten Bauteilen.
Häufig gestellte Fragen
Bei der Dunkelfeldbeleuchtung wird das Licht im Streulichtverfahren unter einem sehr flachen Winkel auf die Oberfläche gerichtet. Die glatte Oberfläche reflektiert das Licht von der Kamera weg und erscheint dunkel. Oberflächenmerkmale, die Licht streuen, wie beispielsweise Kratzer, Partikel und erhabene Kanten, erscheinen vor dem dunklen Hintergrund hell. Diese Umkehrung des Kontrasts im Vergleich zur Standardbeleuchtung macht feine Oberflächenfehler sichtbar, die andernfalls nicht erkennbar wären.
Die Dunkelfeldbeleuchtung eignet sich am besten zur Erkennung von Kratzern, Mikrorissen, Oberflächenpartikeln, hervorstehenden Graten, Gravurmarkierungen und Schwankungen der Oberflächenrauheit. Sie erzielt die besten Ergebnisse auf glatten oder polierten Oberflächen wie Metallen, Glas, hochglanzpolierten Kunststoffen und Halbleiterwafern. Auf rauen oder matten Oberflächen verringert die Hintergrundstreuung den Kontrast, wodurch die Dunkelfeldbeleuchtung an Wirksamkeit verliert.
Der optimale Winkel hängt von der Oberfläche und der Art der Oberflächenfehler ab. Sehr flache Winkel (5 bis 10 Grad zur Horizontalen) maximieren die Schattenvergrößerung und die Dunkelheit des Hintergrunds bei polierten Oberflächen mit sehr feinen Oberflächenfehlern. Mäßig flache Winkel (15 bis 25 Grad) sind für die allgemeine industrielle Prüfung praktischer und eignen sich gut für ein breiteres Spektrum an Oberflächenbeschaffenheiten. Eine Ringbeleuchtungseinheit im richtigen Winkel ermöglicht eine omnidirektionale Dunkelfeld-Erkennung, unabhängig von der Ausrichtung des Defekts.
Die Wirksamkeit der Dunkelfeldbeleuchtung hängt davon ab, dass der glatte Oberflächenhintergrund so dunkel wie möglich ist. Jedes Umgebungslicht, das aus anderen Richtungen als der Dunkelfeldquelle auf die Oberfläche trifft, hellt den Hintergrund auf und verringert den Kontrast des Fehlersignals. Selbst geringe Mengen an von oben einfallendem Umgebungslicht können die Erkennung merklich beeinträchtigen. Dunkelfeld-Prüfzellen sollten gekapselt sein, um Umgebungslicht auszuschließen, und der Stroboskopbetrieb mit kurzen Belichtungszeiten sorgt für eine weitere Unterdrückung.
Ja. Die Dunkelfeldbeleuchtung wird häufig mit Hellfeld- oder Hintergrundbeleuchtung in Systemen kombiniert, die verschiedene Fehlerarten erkennen müssen. Durch die sequenzielle Beleuchtung, bei der verschiedene Beleuchtungseinheiten nacheinander aktiviert werden, während die Kamera separate Aufnahmen macht, kann dieselbe Kamerastation sowohl ein Dunkelfeld-Oberflächenbild als auch ein Hellfeld- oder Hintergrundbild desselben Bauteils erfassen. Jedes Bild wird auf die für den jeweiligen Beleuchtungsmodus am besten geeigneten Fehlerarten analysiert.
Kontakte & Informationen
Kontakt für allgemeine Informationen : info@roder.it
Partner für System- und Sensorintegration : www.roder.it
RODER Bildverarbeitungs-Abteilung : www.rodervision.com
RODER Abteilung Messinstrumente : www.innovacheck.com
Mehr Informationen über RODER VISION : about us
Die Informationen auf dieser Website dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie kein vertragliches Angebot und keine verbindliche Lieferverpflichtung dar. Sie können Übertragungs-, Übersetzungs- oder Tippfehler enthalten. Für präzise und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Bitte beachten Sie: Einige Bilder auf dieser Website wurden absichtlich mittels Künstlicher Intelligenz (KI) generiert. Dies liegt daran, dass es bei vielen Anwendungen und Projekten aufgrund von Vertraulichkeitsvereinbarungen, Vertragsklauseln und Geheimhaltungsvereinbarungen (NDAs) nicht möglich ist, Fotografien der tatsächlichen Anlage oder des Systems zu veröffentlichen.
Related topics :
 UV-LED-Beleuchtung für die Fluoreszenz-Lecksuche und die Inspektion von Sicherheitsmarkierungen
 Beleuchtung für die industrielle Bildverarbeitung zur Inspektion von Glas und transparenten Materialien
 LED-Beleuchtung für die industrielle Bildverarbeitung in der Automobilindustrie: Inspektion von Karosserie, Schweißnähten, Lack und Bauteilen
 Beleuchtung für die industrielle Bildverarbeitung: Wie die Inspektionsleistung verbessert wird
 Industrielle Bildverarbeitung und LED-Beleuchtung für die Präzisionsinspektion von Flaschenverschlüssen